工具経路制御とサーモフォームインサートの精度
工具経路計画は、曲面形成面、急な壁面、角度のついた通路を持つサーモフォームインサートの場合に重要です。五軸加工は一つの方法ですが、機械軸数は完成品の精度やサーモフォーム性能を保証しません。.
これは一般的な加工ルートの議論であり、ZSCNCが五軸設備を運用しているという声明ではありません。私たちの無錫の加工拠点はCNCフライス盤と旋盤に焦点を当てており、社内に五軸、EDM、ワイヤーカット設備はありません。追加のルートは、特定の部品について別途確認する必要があります。.
三軸、インデックス、同時ルートの分離
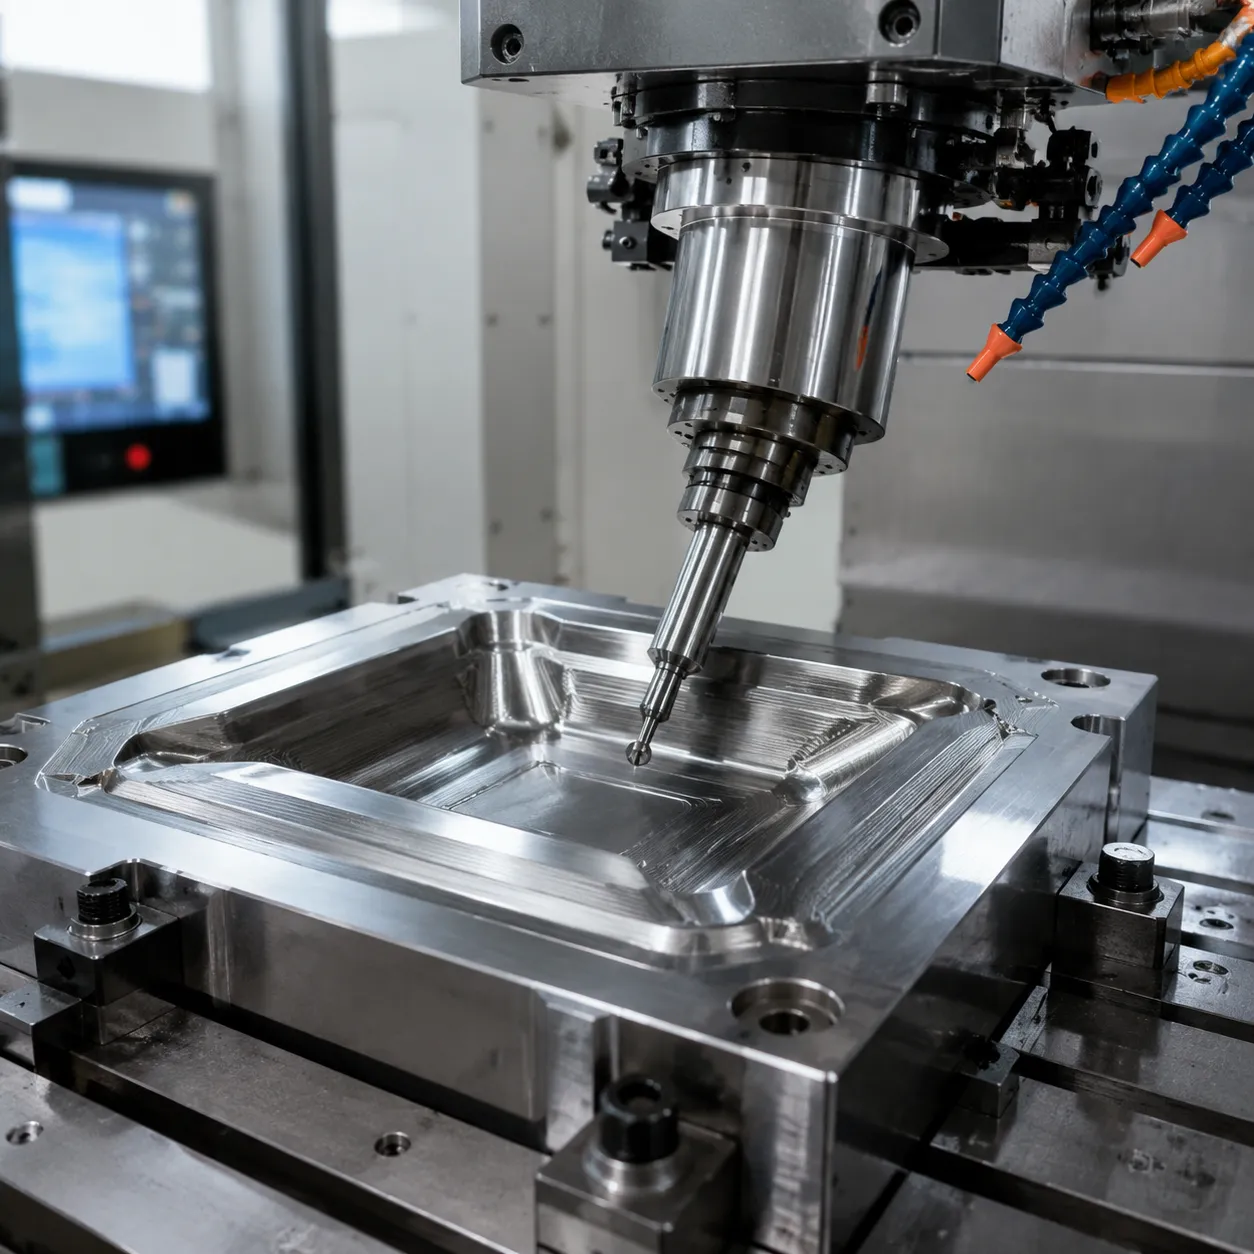
ルートを承認されたジオメトリ、工具アクセス、検査要件と比較してください。定義されたセットアップでアクセス可能な特徴の場合、三軸ルートが適していることがあります。インデックス3+2加工は、固定された方向の切削前にワークピースまたは工具の向きを変更します。同期五軸輪郭加工は、切削中に線形および回転運動を座標化します。.
ハースのドキュメントは、工具中心点制御を回転中心、ワークオフセット、工具長さ情報を使用する機械制御機能として記載しています。これにより、制御設定の重要性を示しています;これは、ZSCNCで利用可能な機械タイプ、コントローラー、キャリブレーション装置の証拠ではありません。.
アクセス、向き、工具ホルダーのクリアランスを確認
- 工具アクセス: 最も深いキャビティ、小さな半径、角度穴を特定します。傾斜によってすべての障害物が除去されると仮定せず、カッターとホルダーのクリアランスを確認してください。.
- 向き: 壁や半径の遷移を通じた切削接触を確認します。すべての表面に固定された傾斜角度を適用しないでください。.
- 工具長さ: 選択したルートの到達範囲と剛性を確認します。短いカッターは、ホルダーと治具も部品をクリアできる場合にのみ有効です。.
- プログラム検証: 選択した機械、材料、治具、工具アセンブリが加工前にどのように検査されるかを合意します。.
承認されたルートは、ワークホールディングと必要なすべての特徴へのアクセスを考慮しなければなりません。そのレビュー前に、1つのセットアップで完全なインサートを約束しないでください。.
基準点とセットアップは依然として制御が必要
図面上で取り付け面、位置決め特徴、成形プロファイルの基準点を定義します。再クランプが必要な場合は、基準点の転送方法と最終検査が必要な特徴の関係を指定してください。.
少ない設定は一部の関係性を単純化するかもしれませんが、基準点、機械、工具、測定誤差を排除することはできません。五軸プログラミングも、交換用インサートが調整なしで既存のベースに適合することを保証しません。結合図面を提供し、再構築または変更された寸法について承認を得てください。.
プロフィールと表面の受け入れ基準を定義する
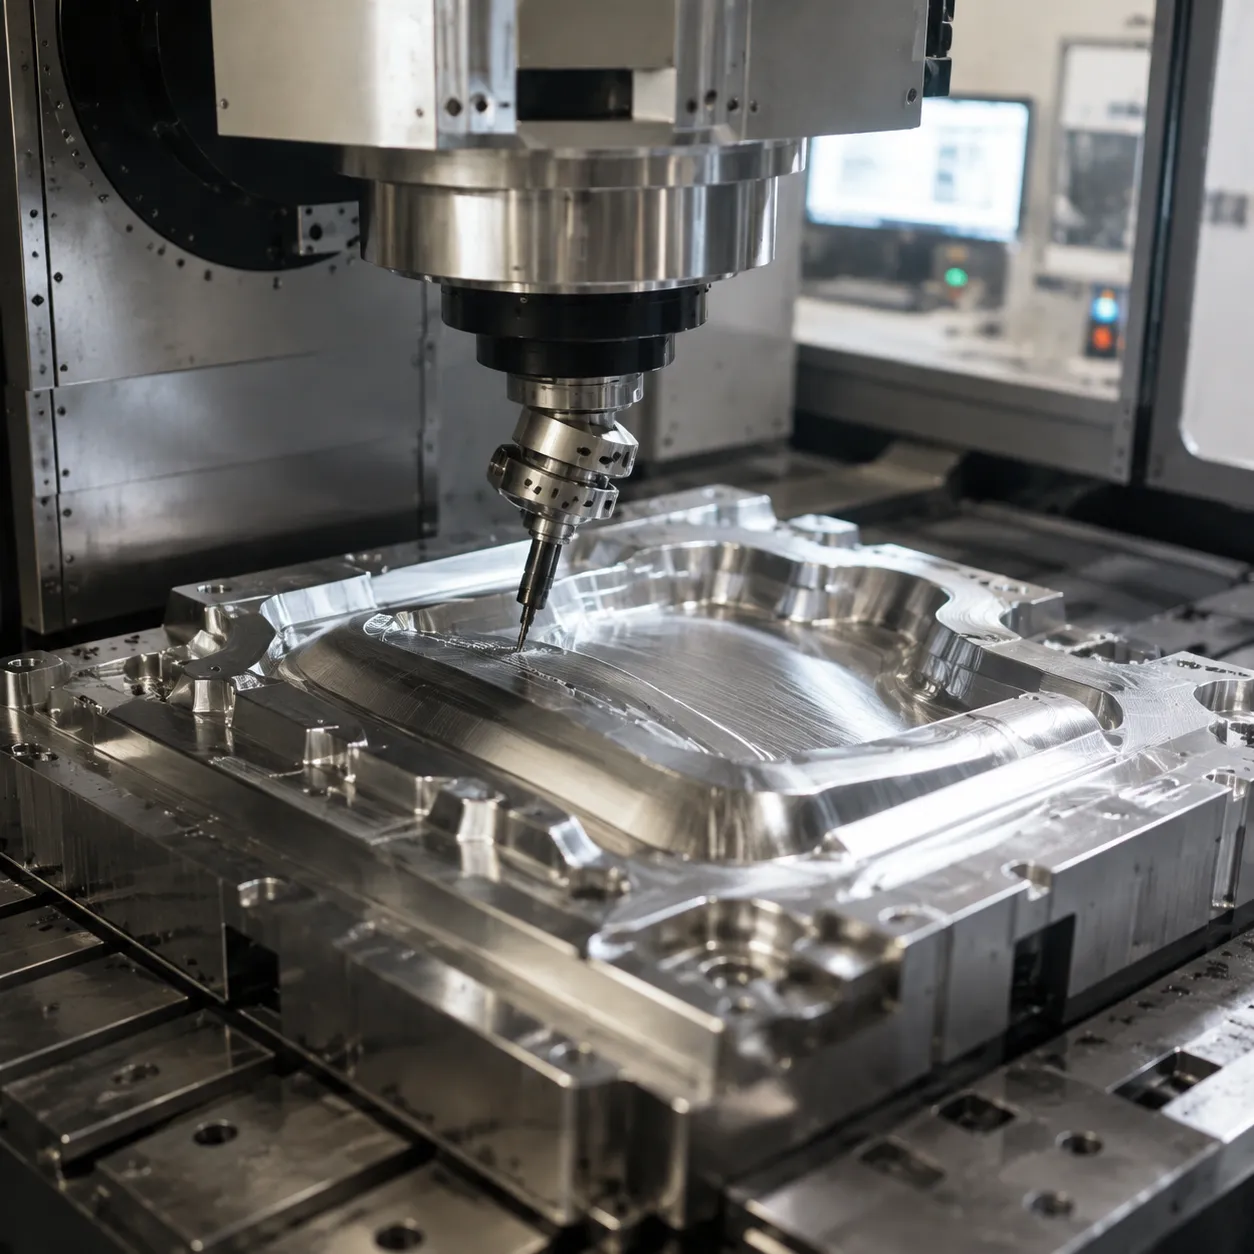
重要な場合に限り、プロフィール許容差、キャビティ深さ、半径、ドラフト特徴、穴の位置、表面テクスチャの要件を明示してください。どの表面をブレンドまたは研磨できるか、およびその仕上げ工程後に検査が適用されるかどうかを合意してください。.
- 取り付けインターフェース: 定義された基準点、位置決め穴、固定パターンを検査します。.
- 成形面: 指定されたプロフィールの検査場所と利用可能な測定方法について合意してください。.
- 真空通路: 入口と排出口の位置、バリの許容範囲、検査アクセスを特定してください。.
- 表面テクスチャ: 均一な仕上げを前提とせず、必要なパラメータと測定場所を明示してください。.
CMM測定、光学スキャン、レーザー較正、その他の専門的手法は含まれるものと想定しません。方法と報告書は注文受理前に確認してください。詳細は当社の 検査範囲.
機械加工インサートから成形試験まで
壁厚、リリース挙動、外観、生産サイクルの結果は、設備所有者の運転条件下での成形試験を必要とします。機械加工の受け入れと完全な工程検証は別途定義されるべきです。保証されたシート厚さ、バリゼロ、欠陥のない成形、または自動ドロップインフィットは提供されません。.
部品固有のレビューには、図面とモデル(改訂版、材料状態、結合インターフェース、重要な特性、数量、必要な検査証拠)を送付してください。詳細は当社の カスタムサーモフォーム用金型インサート, CNCフライス範囲 そして 複合部品ルートのレビュー, または 見積もり用の図面送付.
技術参考資料
ハース:G234ツールセンター点制御 — 機械固有の制御背景;ZSCNC機器の宣言ではありません。.