Ovládání dráhy nástroje a přesnost thermoformovacích vložek
Plánování dráhy nástroje je důležité, když má thermoformovací vložka zakřivené tvary, strmé stěny nebo úhlové průchody. Pětiosé obrábění je jednou z možných cest, ale počet os stroje neurčuje přesnost hotového dílu nebo výkon thermoformování.
Toto je obecná diskuse o obráběcích cestách, nikoli tvrzení, že ZSCNC provozuje pětiosé zařízení. Naše obráběcí základna ve Wu-čou se zaměřuje na CNC frézování a soustružení, bez vlastního pětiosého, EDM nebo drátového řezacího zařízení. Jakákoli další cesta musí být zvlášť potvrzena pro konkrétní díl.
Samostatné tříosé, indexované a současné cesty
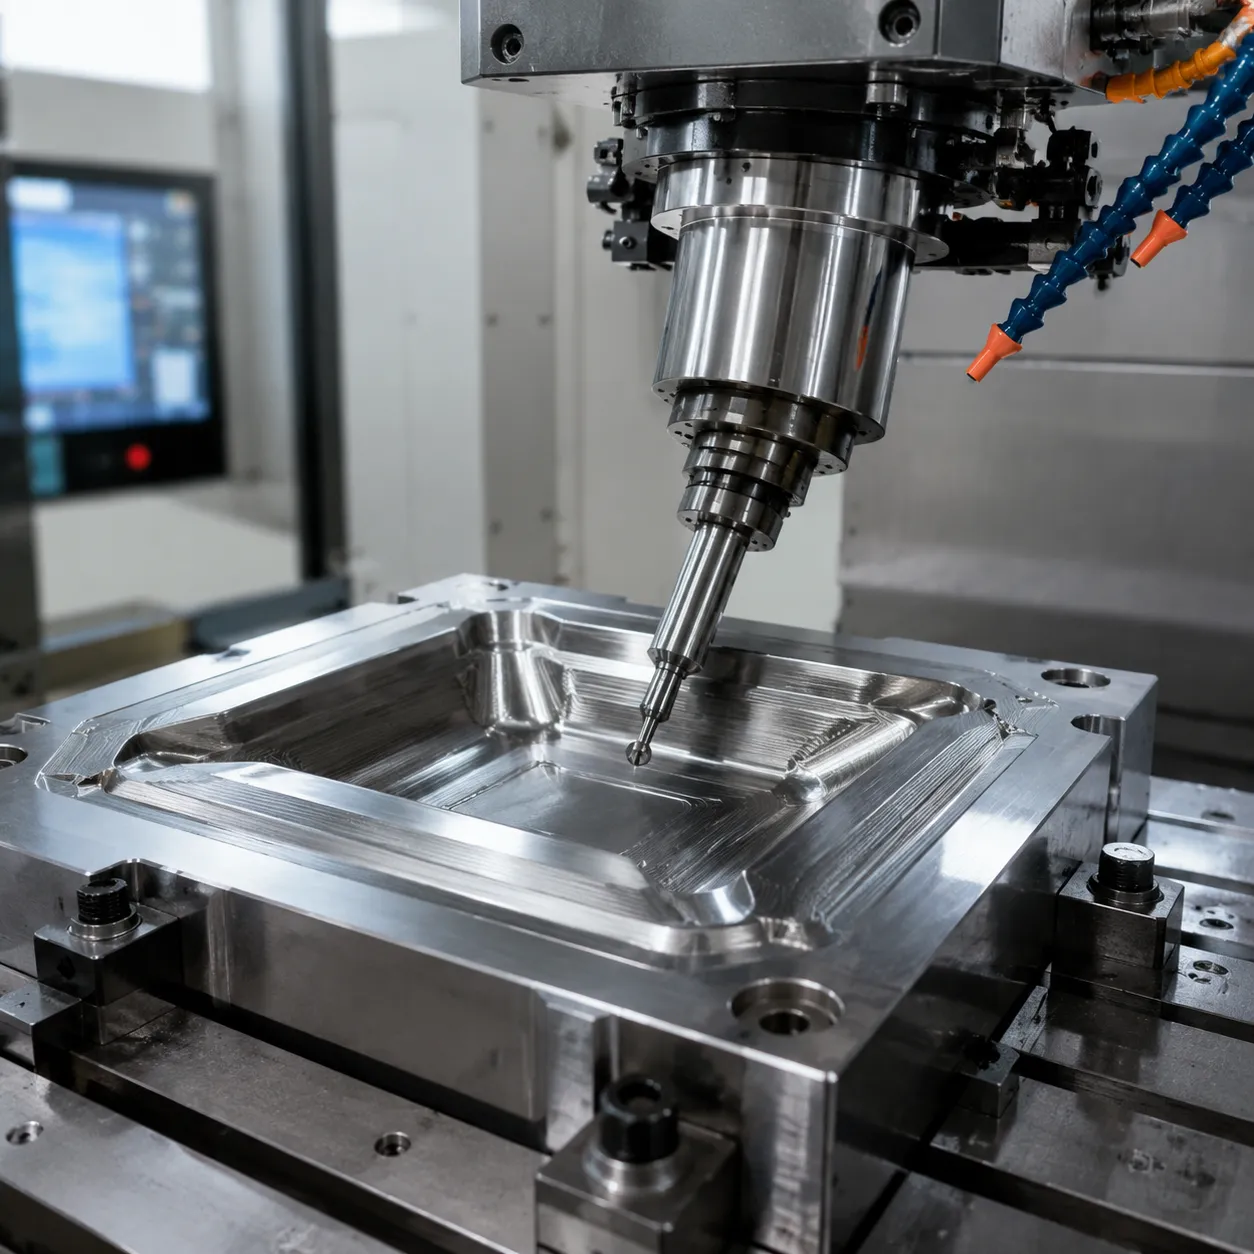
Porovnejte cesty s schválenou geometrií, přístupem k nástroji a požadavky na inspekci. Tříosá cesta může být vhodná, pokud jsou prvky stále přístupné v definovaných nastaveních. Indexované 3+2 obrábění mění orientaci obrobku nebo nástroje před pevným řezem. Současné pětiosé konturování koordinuje lineární a rotační pohyb během řezu.
Dokumentace Haas popisuje řízení bodu středu nástroje jako funkci stroje, která využívá rotační střed, posun obrobku a délku nástroje. Ukazuje, proč je důležité nastavení řízení; není to důkaz typu stroje, řídicího systému nebo kalibračního zařízení dostupného v ZSCNC.
Zkontrolujte přístup, orientaci a volnost držáku nástroje
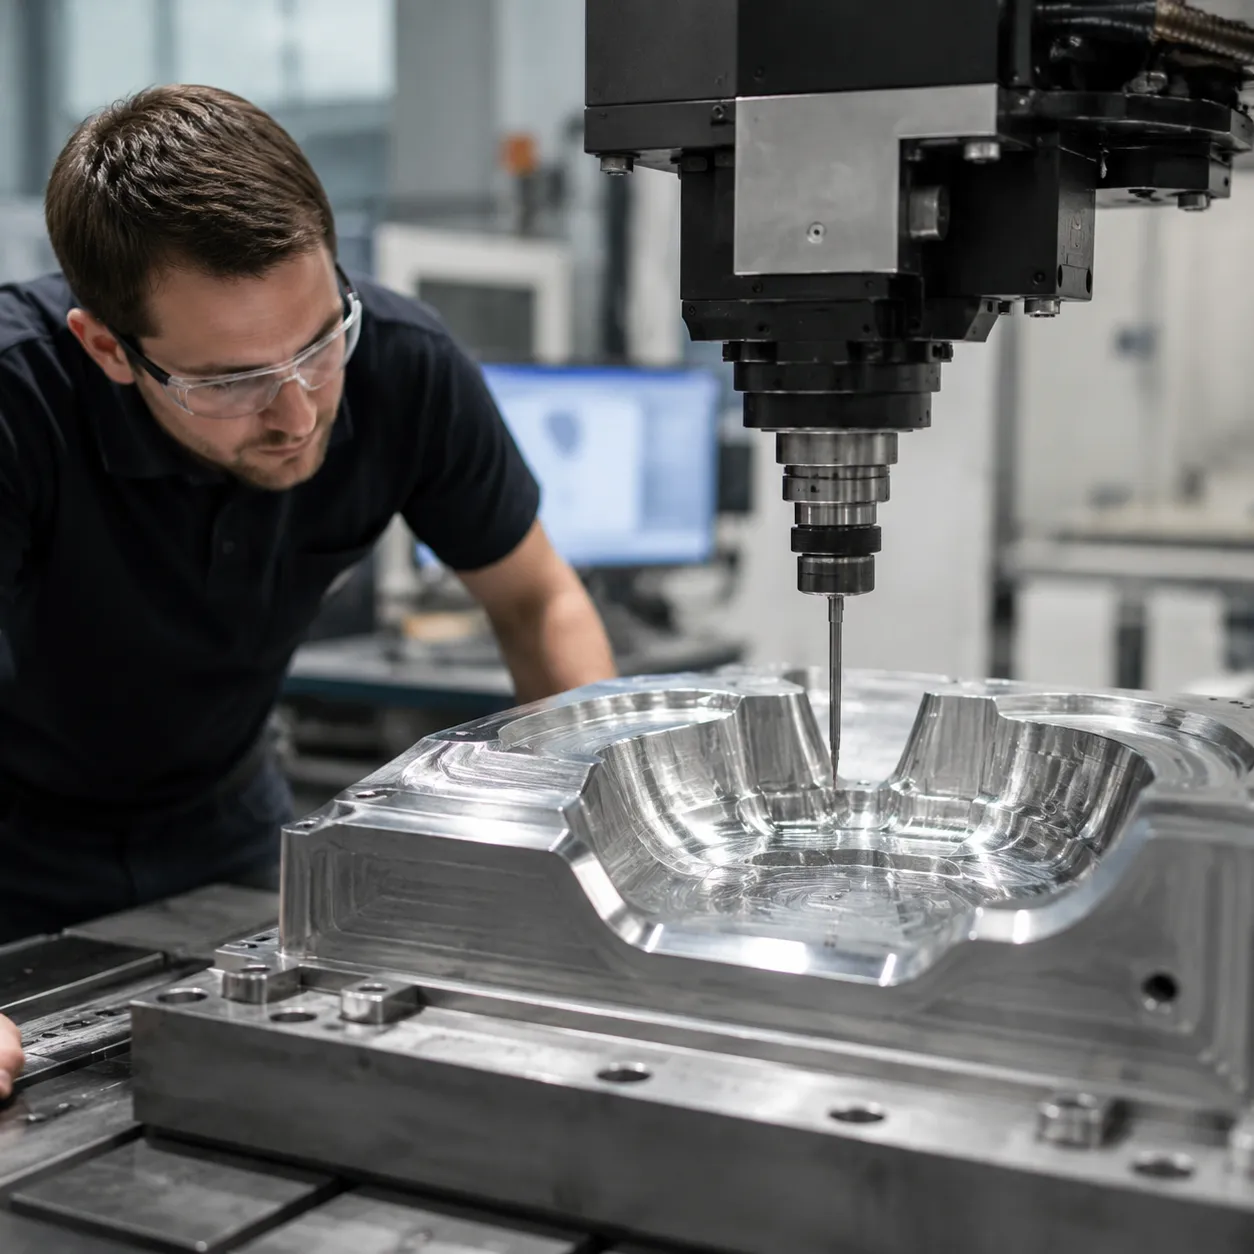
- Přístup k nástroji: identifikujte nejhlubší dutiny, nejmenší poloměry a úhlové otvory. Zkontrolujte volnost frézy a držáku, místo aby jste předpokládali, že naklonění odstraní všechny překážky.
- Orientace: zkontrolujte kontakt řezu přes stěnu a přechody poloměrů. Nepoužívejte jeden pevný úhel naklonění na všechny povrchy.
- Délka nástroje: potvrďte dosah a tuhost pro vybranou cestu. Kratší fréza je užitečná pouze tehdy, když držák a přípravek také umožňují volný přístup k dílu.
- Ověření programu: dohodněte, jak bude vybrané stroje, materiál, přípravky a sestavy nástrojů kontrolovány před obráběním.
Schválená cesta musí zohlednit upínání a přístup ke všem požadovaným prvkům. Neslibujte kompletní vložku v jednom nastavení před tímto přezkoumáním.
Datumy a nastavení stále vyžadují kontrolu
Definujte montážní rovinu, polohovací prvky a datumy tvarového profilu na výkrese. Pokud je potřeba znovu upnout, uveďte, jak bude referenční bod přenesen a jaké vztahy prvků vyžadují finální inspekci.
Méně sestav může zjednodušit některé vztahy, ale nezbaví datum, stroj, nástroj nebo měřicí chyby. Programování s pěti osami také nezaručuje, že vložka náhradního dílu bude pasovat na stávající základ bez úpravy. Poskytněte výkresy spojovacích dílů a získejte schválení pro jakékoli rekonstruované nebo změněné rozměry.
Definujte přijetí profilu a povrchů
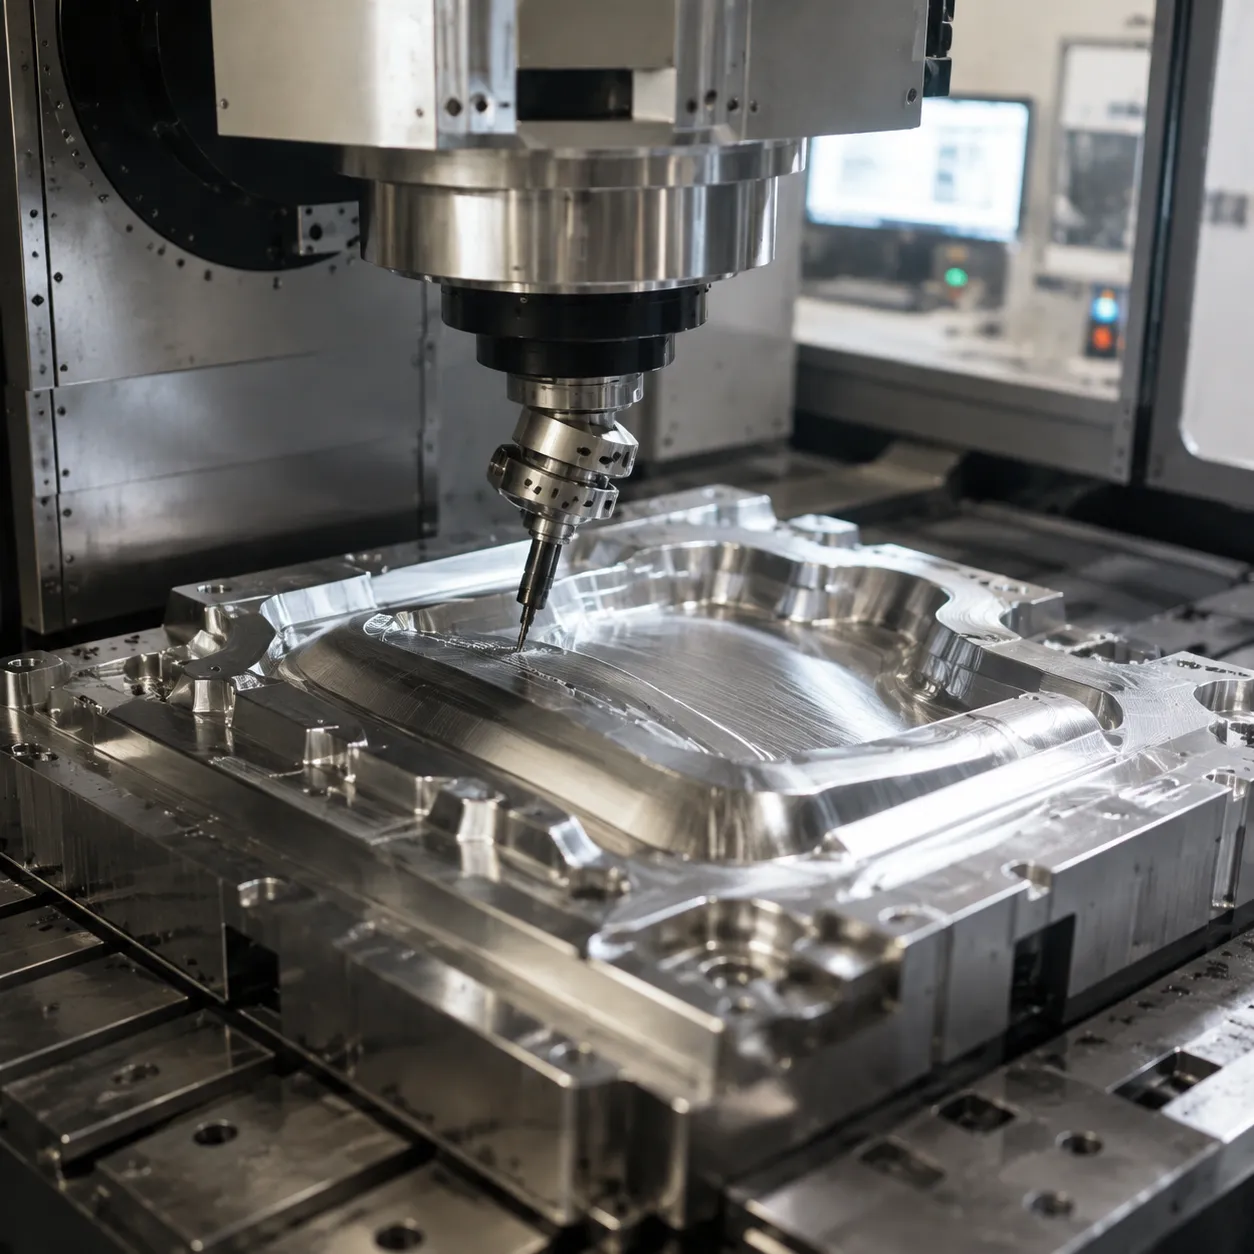
Uveďte tolerance profilu, hloubku dutiny, poloměry, rysy odtahu, polohu otvorů a požadavky na texturu povrchu tam, kde jsou důležité. Dohodněte, které povrchy lze spojit nebo leštit, a zda se kontrola provádí po dokončení této operace.
- Montážní rozhraní: zkontrolujte definované datové body, upevňovací otvory a vzor upevnění.
- Tvarovací povrchy: dohodněte kontrolní místa a dostupnou metodu měření pro specifikovaný profil.
- Vakuové průchody: identifikujte vstupní a výstupní polohy, přijetí otřepů a přístup ke kontrole.
- Povrchová textura: Uveďte požadovaný parametr a místa měření místo předpokladu jednotného povrchu.
Měření CMM, optické skenování, laserová kalibrace nebo jiné specializované metody se nepředpokládají jako součást. Metoda a zpráva musí být potvrzeny před přijetím objednávky. Viz náš rozsah inspekce.
Od obráběného vložky po zkušební tvarování
Tloušťka stěny, chování při uvolnění, vzhled a výsledky výrobního cyklu vyžadují zkušební tvarování za provozních podmínek vlastníka zařízení. Přijetí obrábění a úplná validace procesu by měly být definovány samostatně. Není nabízena žádná záruka na tloušťku plechu, nulové otřepy, bezvadné tvarování nebo automatické zapadnutí do sebe.
Pro specifickou kontrolu dílu zašlete výkres a model s revizí, stavem materiálu, spojovacími rozhraními, kritickými vlastnostmi, množstvím a požadovanými důkazy o inspekci. Prohlédněte si náš zakázkový nástroj pro termoformování vložek, Rozsah CNC frézování a kontrola trasy složitých dílů, nebo odeslat výkresy pro nabídku.
Technická dokumentace
Haas: G234 Řízení bodu středu nástroje — specifické řízení stroje; není prohlášením o zařízení ZSCNC.