
CNC部品の図面ベース品質検査
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
包装および食品機器用途向けの図面ベースのCNC部品。.
注文固有の品質管理とトレーサビリティ
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
IQC:材料検証
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
インプロセス検査
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
OQC:監査
最終確認では、合意された寸法、表面状態、マーキング、および梱包要件をカバーします。機器の衛生状態と稼働性能には、用途の検証が必要です。.
CAPA:クローズドループ修正
報告された逸脱については、合意された図面および受入基準に照らし合わせてレビューされます。是正措置およびその後の確認事項は、特定の問題について合意されます。.
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
検査範囲は、入荷材料から出荷までをカバーします
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
IQC原材料検査
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
最初のサンプル検査
量産開始前に、初回製品特性、基準面、測定方法、報告、および承認要件について合意してください。材料の検証は確認された注文範囲に従います。.材料検証 品質にとって重要な次元検証と並行して行います。.
インプロセス検査
部品の重要特性および適切な工程内検査を定義します。検査の頻度と報告については、生産前に合意されます。.工程内検査 ゲートを実施します。これには運用ルーティングの確認、主要な特徴の監査、初期段階の偏差警告制御が含まれ、リスクを軽減し、卓越した安定性を維持します。.
OQC 出荷検査
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
追加評価
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
特定の図面に対する検査計画に合意します。 飲料加工業界, 、洗浄および稼働性能の検証が機器所有者に求められる場合。.
検査ワークフローと合意された記録
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
図面と仕様の整合性
検査ワークフローは、重要な許容差、幾何公差、独自の機能要件を特定することから始まります。私たちのエンジニアリングチームは、すべての技術図面をレビューし、生産前に完全な整合性を確立します。.
最初のサンプルと金型検証
バッチリリース前に、セットアップおよび合意された初回製品特性をレビューします。注文書で指定されている場合は、顧客の承認が必要です。.
中間サンプリング検査
指定された特性に対するサンプリングまたは個別部品検査に合意します。記録要件および逸脱への対応は、注文時に確認されます。.
出荷承認とOQC
出荷前に合意された出荷検査、識別、ラベルおよび保護包装を確認してください。これらの検査は完全な機器の性能を保証するものではありません。.
偏差解決プロトコル
報告された逸脱を図面の改訂版および合意された受け入れ基準と比較してください。特定の問題に対して是正措置とフォローアップの証拠に合意してください。.CAPA 根本原因の是正措置を即座に記録し、すべてのプロトコルを文書化します。.
追跡性文書は注文によって確認済み
注文に必要な記録と追跡性を指定してください。記録の入手可能性と報告範囲は受け入れ前に確認されます。.
検査装置と精密測定能力
当社の無錫の機械加工拠点はCNCフライス盤と旋盤に焦点を当てています。必要な検査と二次工程ルートは注文受け入れ前に確認されます。.
コア測定ツール
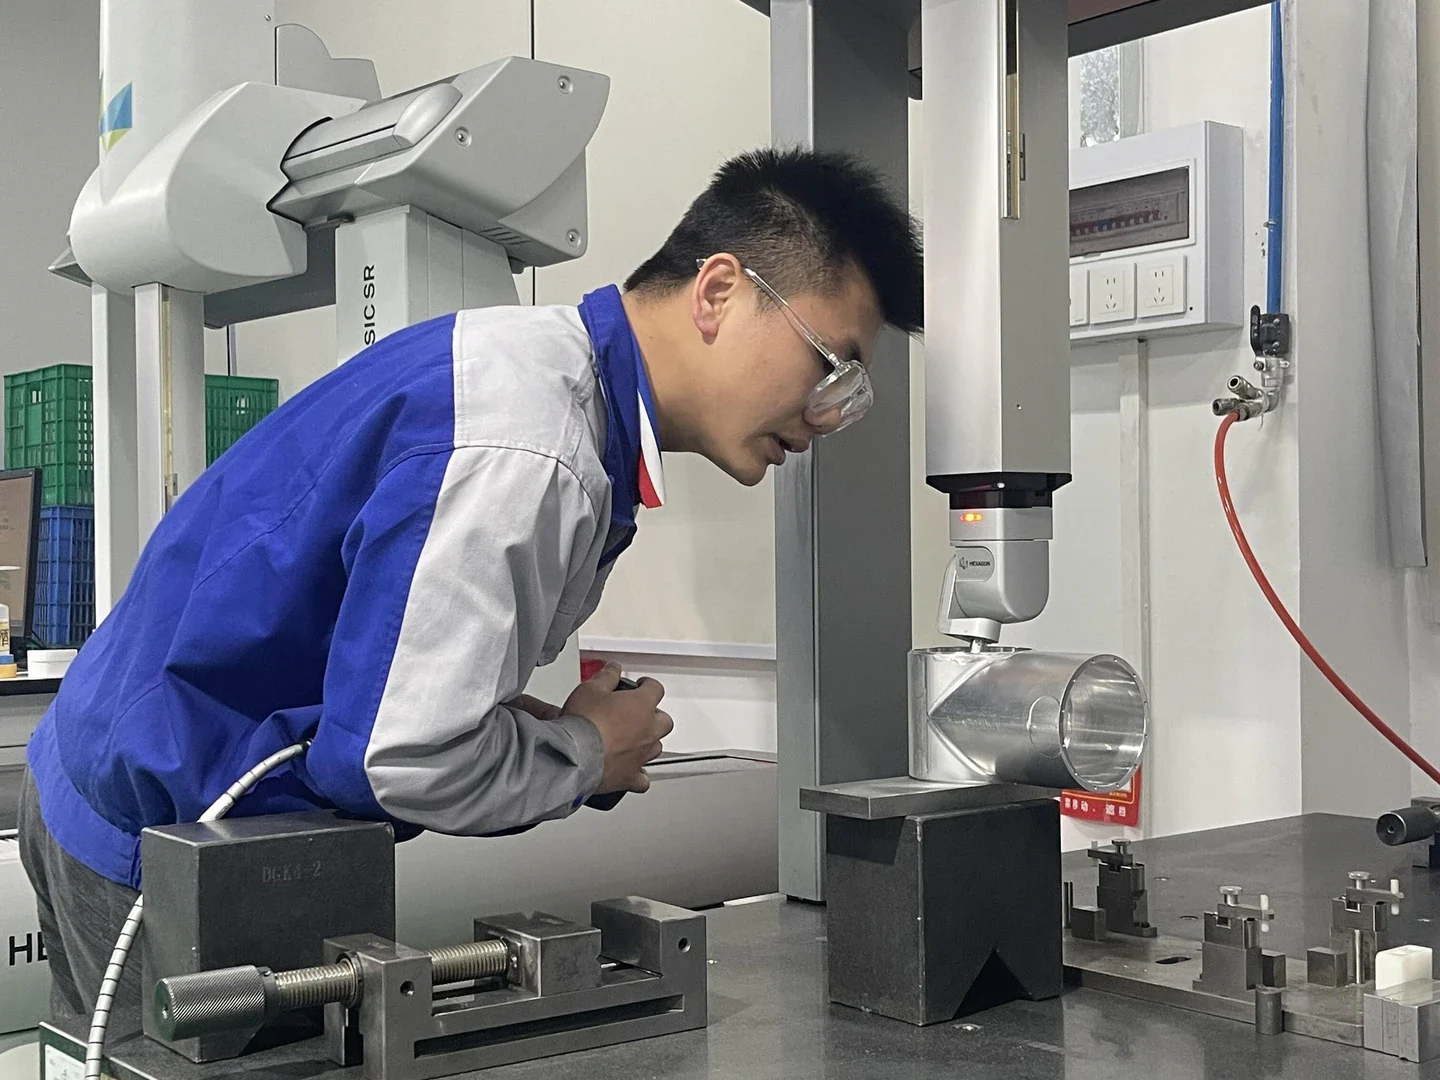
測定方法、必要な設備アクセス、検査場所および報告範囲は、製造前に図面から合意されます。.
- 複雑な形状:CMMまたは他の適切な方法が要求される場合がありますが、設備アクセスと実現可能性は注文前に確認されなければなりません。. 自動化された高精度の三次元部品形状評価と複雑な構成の繰り返し基準点整列を提供します。.
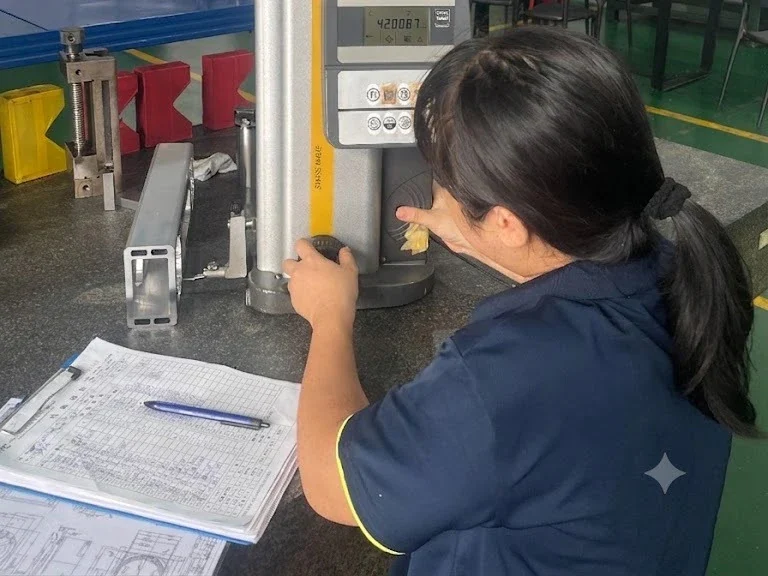
- 寸法検査:各特性に適した工具、その許容差およびアクセスを合意してください。すべての特徴をカバーする工具タイプはありません。. 迅速な寸法検査と稼働中の生産ラインでの頻繁な現場点検に使用されます。.
- 基準点参照寸法:基準設定、特徴アクセスおよび測定方法を合意してください。. ステップ高さ、深いポケット、重要な垂直プロファイルの正確な基準点参照検証を可能にします。.
- 表面粗さ測定器: 合意されたアクセス可能な場所で指定された表面粗さ値を確認するために使用されます。表面粗さだけでは衛生的な適合性を保証しません。.
品質ドキュメントと追跡可能な納品物
検査の成果物は注文と合意されており、調達および品質チームが重要な特性を確認できるようになっています。.
トレーサビリティアーキテクチャ
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
入荷検査に必要な識別および材料記録を要求してください。記録の入手可能性は確認されなければなりません。記録だけでは規制遵守を保証しません。.充填機 および関連する生産設備。.
部品およびロットの識別要件は注文とともに確認されます。.
生産前に必要な文書の形式と内容を合意してください。.
注文別の品質検証オプション 4モジュール
寸法検査報告書
実測が必要な寸法、基準点設定、報告書形式を指定します。確認された検査範囲が納品物を定義します。.
材料認証書およびCOA
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
高解像度写真記録
必要に応じて、指定された表面、ラベル、梱包の写真を要求します。画像の範囲と入手可能性は注文によって確認されます。写真は寸法や適用テストの代わりにはなりません。.
適合証明書および表面仕上げ記録
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
CNC部品:図面に基づく検査と表面要件
図面に基づく部品の検査
材料検証要件
材料グレード、必要な添付書類、およびトレーサビリティをRFQ(見積依頼書)に明記する必要があります。在庫および注文の選択に対する可用性は、受注前に確認されます。.
- ステンレス鋼304および316L:グレード、状態、必要な書類を指定します。腐食適性は用途と洗浄環境によって異なります。. グレード、在庫状態、要求される材料記録を指定します。腐食適性には用途の確認が必要です。.
- アルミニウム合金:グレード、熱処理状態、陽極酸化箇所、厚さ、マスキング、寸法許容差を指定します。. 処理された箇所、厚さ、マスキング、最終寸法検査範囲を指定します。.
- エンジニアリングプラスチック:正確なポリマーグレードと必要な書類を指定します。食品接触適性とトレーサビリティの確認が必要です。. ポリマーグレードと必要なサプライヤー記録を指定します。書類の入手可能性を確認する必要があります。.
指定された幾何学形状と表面仕上げ
表面のテクスチャー、エッジの状態、製品接触部分の点検アクセスを定義します。必要な洗浄方法と設備の性能は用途の検証が必要です。.
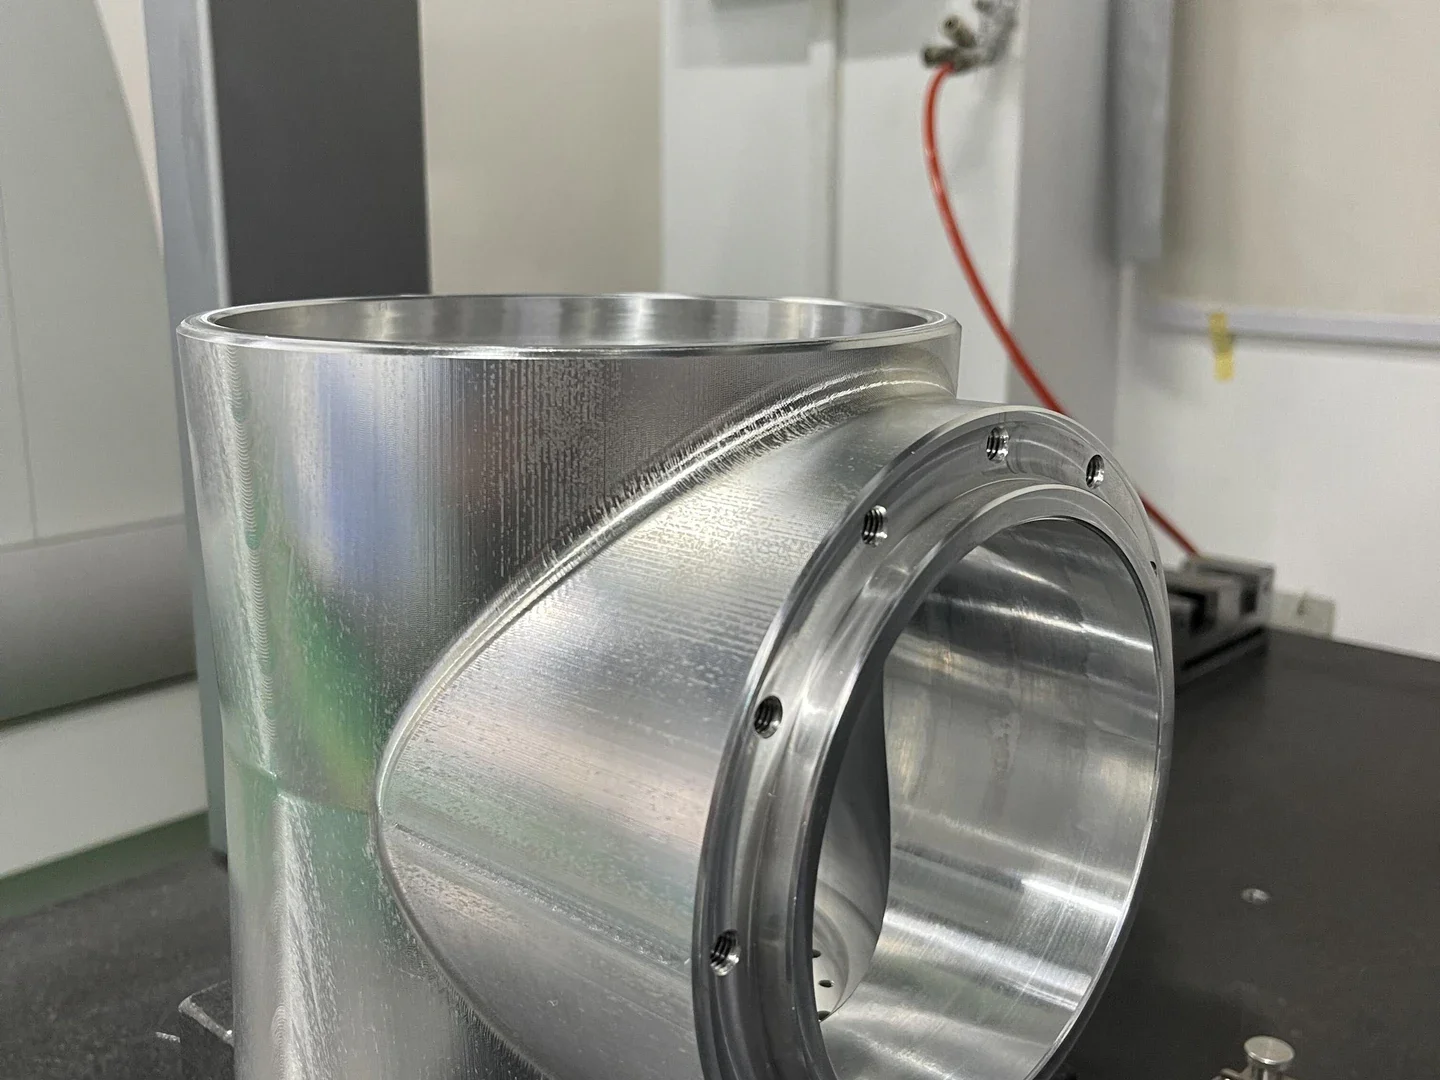
- バリ許容範囲:クロスホール交差部分、シール入口エッジ、許容されるエッジの破損を指定します。アクセス可能な内部特徴の点検方法について合意します。. エッジとバリの許容範囲、点検場所、実行可能な検査方法について合意します。.
- エッジ要件:承認された半径または面取りを機械加工します。エッジ仕上げだけではCIPや洗浄対応性は確立されません。. 承認されたエッジの半径または面取りを検査します。CIP性能には用途の検証が必要です。.
- 洗浄要件:清浄度の許容範囲と必要な工程を指定します。超音波洗浄や化学洗浄は含まれるものと想定しません。. 超音波または化学洗浄ルートと清浄証拠には、別途確認が必要です。.
高リスクコンポーネントの焦点
摩耗およびシール部品の重要寸法と表面要件を特定してください。疲労、シール寿命、設備の機能には顧客の検証が必要です。.
- ブレードホルダーとカッター:指定されたプロファイル、取り付けインターフェース、および基準点を検査します。切断性能には組み立て試験が必要です。. 指定されたプロファイルと取り付け寸法を検査してください。切断性能には組み立て検証が必要です。.
- シーリングモジュール:平坦度、表面テクスチャの確認、および結合インターフェースについて合意します。寸法報告書はリーク密閉性を保証しません。. 指定された平坦度とテクスチャを確認してください。リークテストは別途合意された要件です。.
- 摩耗ストリップとマウント:指定された位置決め特徴、平坦度、平行度を検査します。摩耗性能には適用検証が必要です。. 図面で定義された共面性と平行度を確認してください。摩擦と摩耗には適用検証が必要です。.
クロスセクター適用シナリオ
検査要件について
包装・充填:
高速カートニングライン、トレーシーラー、飲料充填機、自動液体ハンドリングノズル向けの制御された表面仕上げ。.
タンパク質・肉の分割
カッターおよびスライス部品の図面に基づくプロファイルとインターフェースの検査。摩耗試験は別途であり、確認が必要です。.
製パン・製菓
ベーカリー用具と工具の図面に基づく検査。動作温度性能には適用検証が必要です。.
乳製品および液体物流
バルブおよびマニホールドの指定されたアクセス可能な場所での表面テクスチャ検査。.
品質検査の適用部品と業界カバレッジ
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
01カスタムコンポーネント範囲
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
02機械構成
寸法検査のための治具または組立参照条件を指定してください。応力、振動、および機能試験は別途の要件であり、確認が必要です。.包装機械部品 高振動充填装置のコンポーネント。.
03ターゲット垂直市場と工程ルーティング
検査要件は、指定された用途に沿って反映されるべきです。 食品加工装置のコンポーネント.
対応業界セグメント
見積もり依頼と品質保証のための図面提出
検査は、承認された図面および合意された受入基準に従って実施されます。機器の機能、清浄度、および用途への適合性は、機器所有者による検証が必要です。.
検査を裏付けた見積もり
検査報告書と材料文書の要件は、製造前に合意してください。.
直接工場との連絡
当社の無錫の機械加工拠点はCNCフライス盤と旋盤に焦点を当てています。必要な検査と二次工程ルートは注文受け入れ前に確認されます。.
安定したOEM供給
リピート注文のための図面改訂、重要特性の確認および記録について合意してください。.
直接接触
連絡や会議の調整についてはメールでご確認ください。.
中国・江蘇省・無錫市。事前に確認されたアレンジメントによる訪問のみ可能です。.
機密保持契約(NDA)を要求し、機密保持条件に同意してから敏感な図面を提出してください。.
クロスホールバリ取りおよびシールエントリーエッジ検査
図面上でクロスホール交差点、ねじ出口、シールエントリーエッジを特定してください。エッジの破断、許容されるバリの状態、検査アクセス、清浄度の要件も指定してください。内部特徴の検査方法は製造前に合意されます。バリ除去だけでは衛生基準の適合性は証明されません。.
図面改訂、重要基準点、適合許容差、表面仕上げ指示、必要な検査報告書を見積依頼書(RFQ)に含めてください。.