Werkzeugwegsteuerung und Genauigkeit der Thermoformeinlage
Werkzeugwegplanung ist wichtig, wenn eine Thermoformeinlage gebogene Formflächen, steile Wände oder schräg verlaufende Durchgänge hat. Fünf-Achs-Bearbeitung ist eine mögliche Option, aber die Anzahl der Maschinenachsen bestimmt nicht die Genauigkeit des Fertigteils oder die Leistung beim Thermoformen.
Dies ist eine allgemeine Diskussion zur Bearbeitungsroute, kein Hinweis darauf, dass ZSCNC Fünf-Achs-Ausrüstung betreibt. Unser Bearbeitungsstandort in Wuxi konzentriert sich auf CNC-Fräsen und Drehen, ohne eigene 5-Achs-, EDM- oder Drahtschneide-Ausrüstung. Jede zusätzliche Route muss separat für das spezifische Teil bestätigt werden.
Separate Drei-Achs-, Indexierte- und Simultane Routen
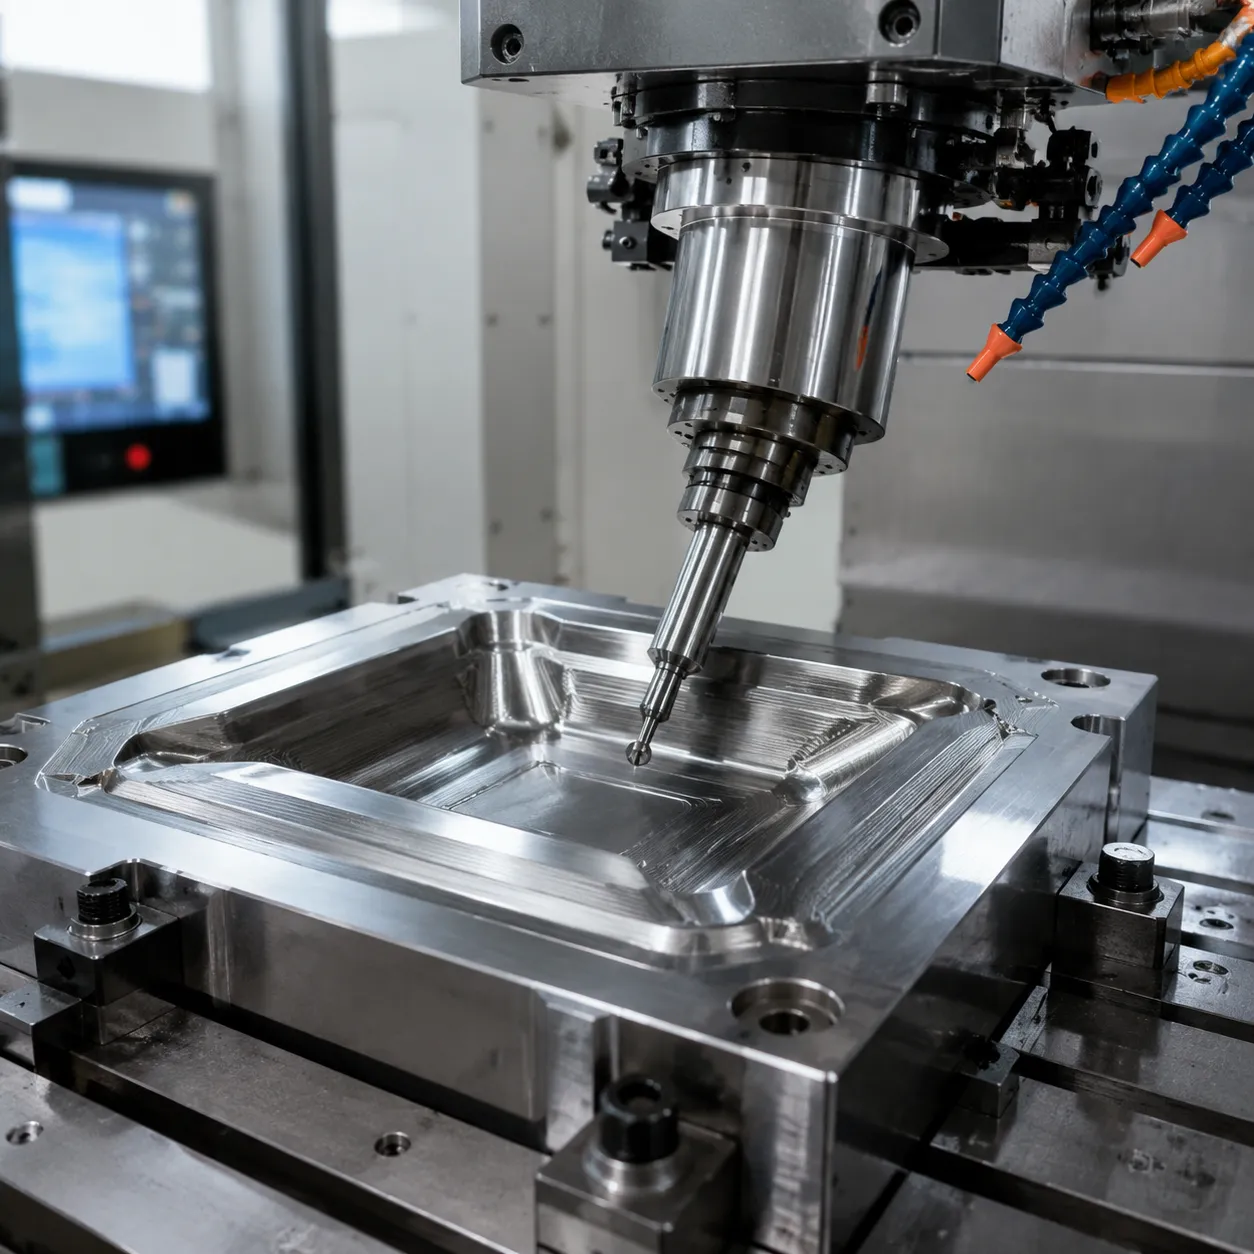
Vergleichen Sie die Routen mit der genehmigten Geometrie, dem Werkzeugzugang und den Inspektionsanforderungen. Eine Drei-Achs-Route ist geeignet, wenn die Merkmale in definierten Aufspannungen zugänglich bleiben. Indexierte 3+2-Bearbeitung ändert die Werkstück- oder Werkzeugorientierung vor einem Schnitt mit fester Orientierung. Simultane Fünf-Achs-Konturierung koordiniert lineare und rotierende Bewegungen während des Schnitts.
Haas dokumentiert die Werkzeugmittenpunktsteuerung als eine Maschinensteuerungsfunktion, die rotierenden Mittelpunkt, Werkstückversatz und Werkzeuglänge nutzt. Es zeigt, warum die Einrichtung der Steuerung wichtig ist; es ist kein Nachweis für den Maschinentyp, den Steuerungs- oder Kalibrierungsausrüstung, die bei ZSCNC verfügbar ist.
Zugang, Orientierung und Werkzeughalterfreiheit prüfen
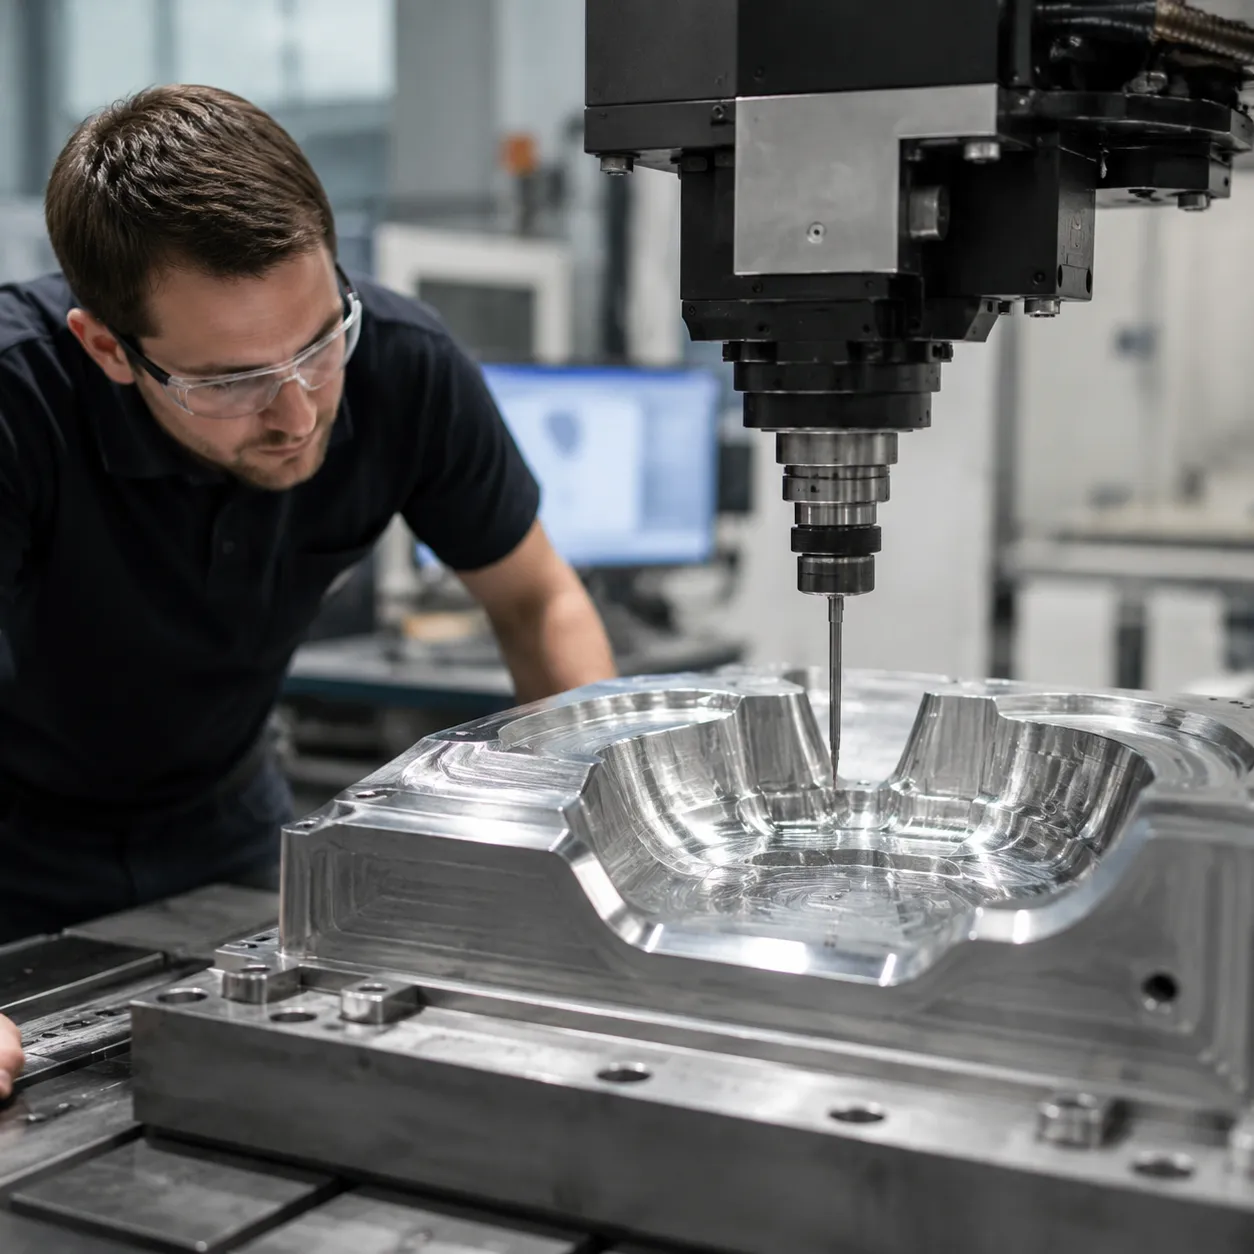
- Zugang zum Werkzeug: Ermitteln Sie die tiefsten Hohlräume, kleinsten Radien und schrägen Löcher. Überprüfen Sie die Freigängigkeit des Fräsers und Halters, anstatt anzunehmen, dass das Kippen alle Hindernisse entfernt.
- Ausrichtung: Überprüfen Sie den Schnittkontakt durch Wand- und Radiusübergänge. Wenden Sie nicht für jede Oberfläche einen festen Kippwinkel an.
- Werkzeuglänge: Bestätigen Sie Reichweite und Steifigkeit für die gewählte Route. Ein kürzerer Fräser ist nur dann nützlich, wenn auch Halter und Vorrichtung das Teil freigeben.
- Programmüberprüfung: Vereinbaren Sie, wie die ausgewählte Maschine, das Rohmaterial, die Vorrichtung und die Werkzeugmontagen vor dem Bearbeiten überprüft werden.
Die genehmigte Route muss die Werkstückaufnahme und den Zugang zu allen erforderlichen Merkmalen berücksichtigen. Versprechen Sie kein vollständiges Insert in einem Setup vor dieser Überprüfung.
Daten und Aufspannungen benötigen weiterhin Kontrolle
Definieren Sie die Montageebene, Positionierungsmerkmale und Formprofil-Daten auf der Zeichnung. Wenn eine erneute Spannvorrichtung erforderlich ist, geben Sie an, wie die Referenz übertragen wird und welche Merkmalsbeziehungen eine Endkontrolle erfordern.
Weniger Einrichtungsoptionen können einige Beziehungen vereinfachen, aber sie beseitigen keine Fehler bei Bezugspunkten, Maschine, Werkzeug oder Messung. Die Programmierung für Fünf-Achs-Bearbeitung garantiert auch nicht, dass ein Ersatzwerkzeug ohne Anpassung in eine bestehende Basis passt. Stellen Sie Passzeichnungen bereit und holen Sie die Genehmigung für rekonstruierte oder geänderte Maße ein.
Definieren Sie Profil- und Oberflächenakzeptanz
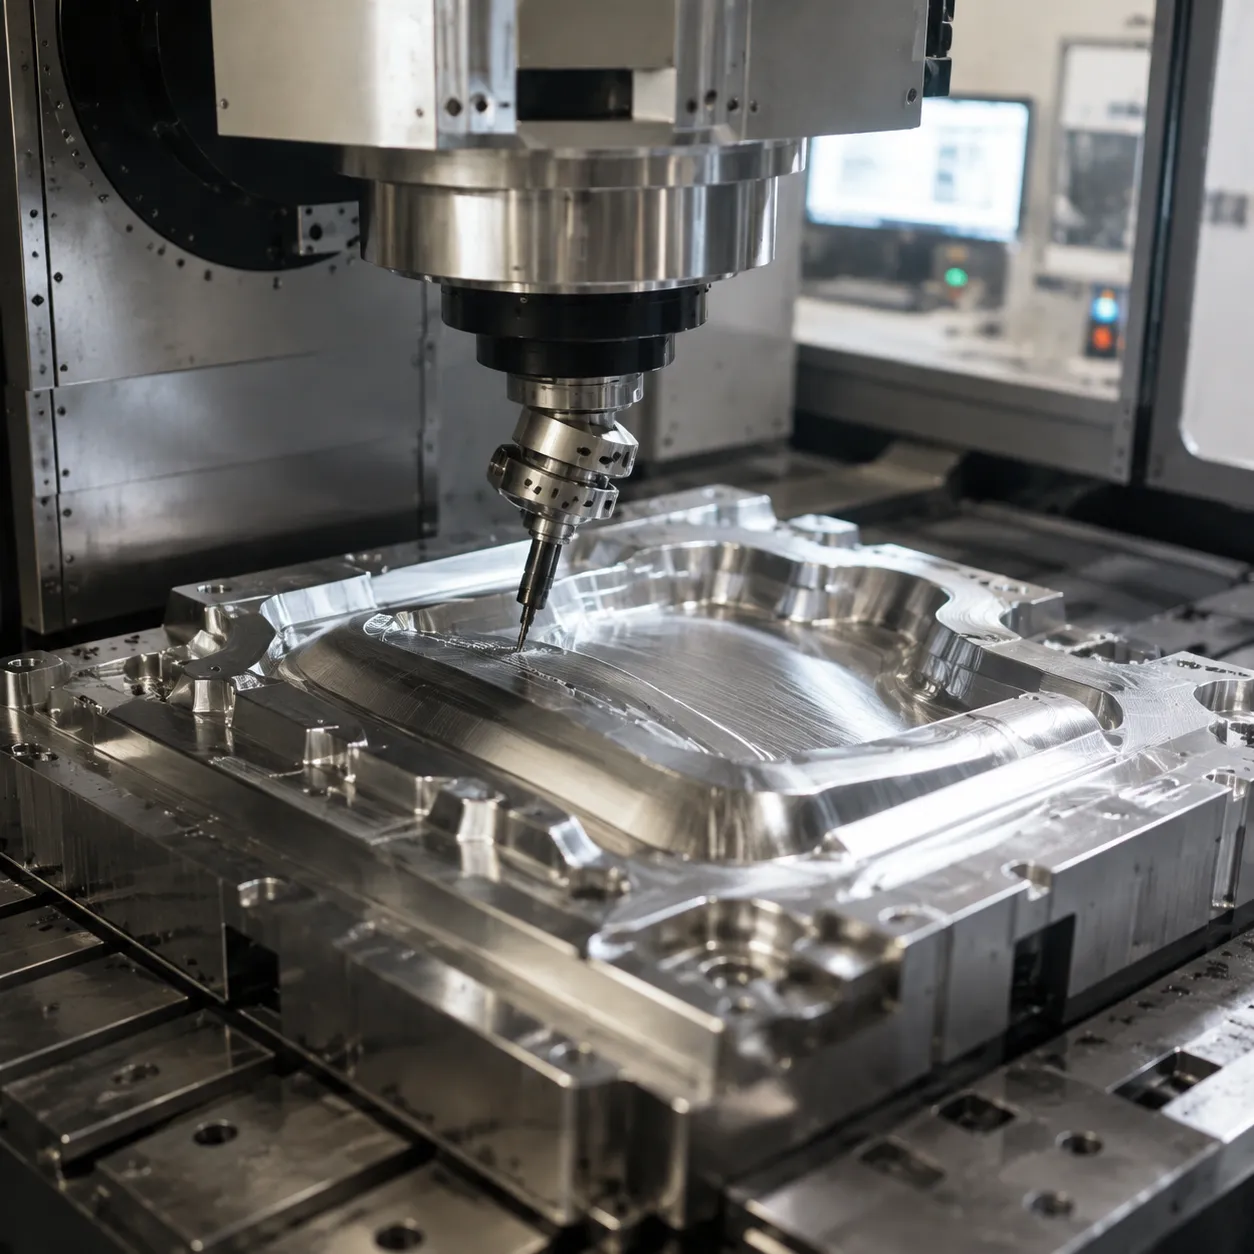
Geben Sie Toleranzen für Profile, Kavitäten-Tiefe, Radien, Entformungseigenschaften, Bohrungspositionen und Oberflächenstruktur an, wo sie relevant sind. Vereinbaren Sie, welche Oberflächen geblendet oder poliert werden dürfen und ob die Inspektion nach diesem Finish-Schritt erfolgt.
- Montageanschlüsse: prüfen Sie die definierten Bezugspunkte, Positionierungslöcher und Befestigungsmuster.
- Formflächen: vereinbaren Sie die Prüfstellen und eine verfügbare Messmethode für das angegebene Profil.
- Vakuumkanäle: identifizieren Sie Ein- und Austrittsstellen, Gratakzeptanz und Zugang zur Prüfung.
- Oberflächenstruktur: geben Sie die erforderlichen Parameter und Messstellen an, anstatt eine einheitliche Oberfläche anzunehmen.
CMM-Messung, optisches Scannen, Laser-Kalibrierung oder andere Spezialmethoden werden nicht automatisch eingeschlossen. Die Methode und der Bericht müssen vor Annahme der Bestellung bestätigt werden. Siehe unseren Inspektionsumfang.
Von bearbeitetem Einsatz bis Formversuch
Wandstärke, Ablöseverhalten, Erscheinungsbild und Produktionsergebnisse erfordern einen Formversuch unter den Betriebsbedingungen des Anlagenbetreibers. Die Akzeptanz der Bearbeitung und die vollständige Prozessvalidierung sollten separat definiert werden. Es wird keine garantierte Blechdicke, keine Gratfreiheit, fehlerfreie Formung oder automatische Passgenauigkeit angeboten.
Für eine partspezifische Überprüfung senden Sie die Zeichnung und das Modell mit Revision, Materialzustand, Passschnittstellen, kritischen Eigenschaften, Menge und erforderlichen Prüfnachweisen. Überprüfen Sie unsere kundenspezifischen Thermoform-Werkzeugeinsätze, CNC-Fräsumfang und Komplex-Teile-Routenüberprüfung, oder Zeichnungen für ein Angebot senden.
Technische Referenz
Haas: G234 Werkzeugzentrumspunktsteuerung — maschinenspezifischer Steuerungshintergrund; keine ZSCNC-Geräteerklärung.