バッチRFQは 包装機の交換部品 を特定し、会社名、機械および容器のフォーマットを識別し、各部品番号を承認された図面の改訂、材料グレード、注文数量にリンクさせる必要があります。セット品に一致する場合は、セットあたりの数量、サンプル数量、および生産リリースごとの数量を別々に記載してください。.
このチェックリストは、図面に基づく部品を調達する装置のOEM、インテグレーター、および産業購買チーム向けです。これは、顧客の装置で行われる製造受入検査と、設置クリアランス、タイミング、および容器取り扱いテストを区別しています。.
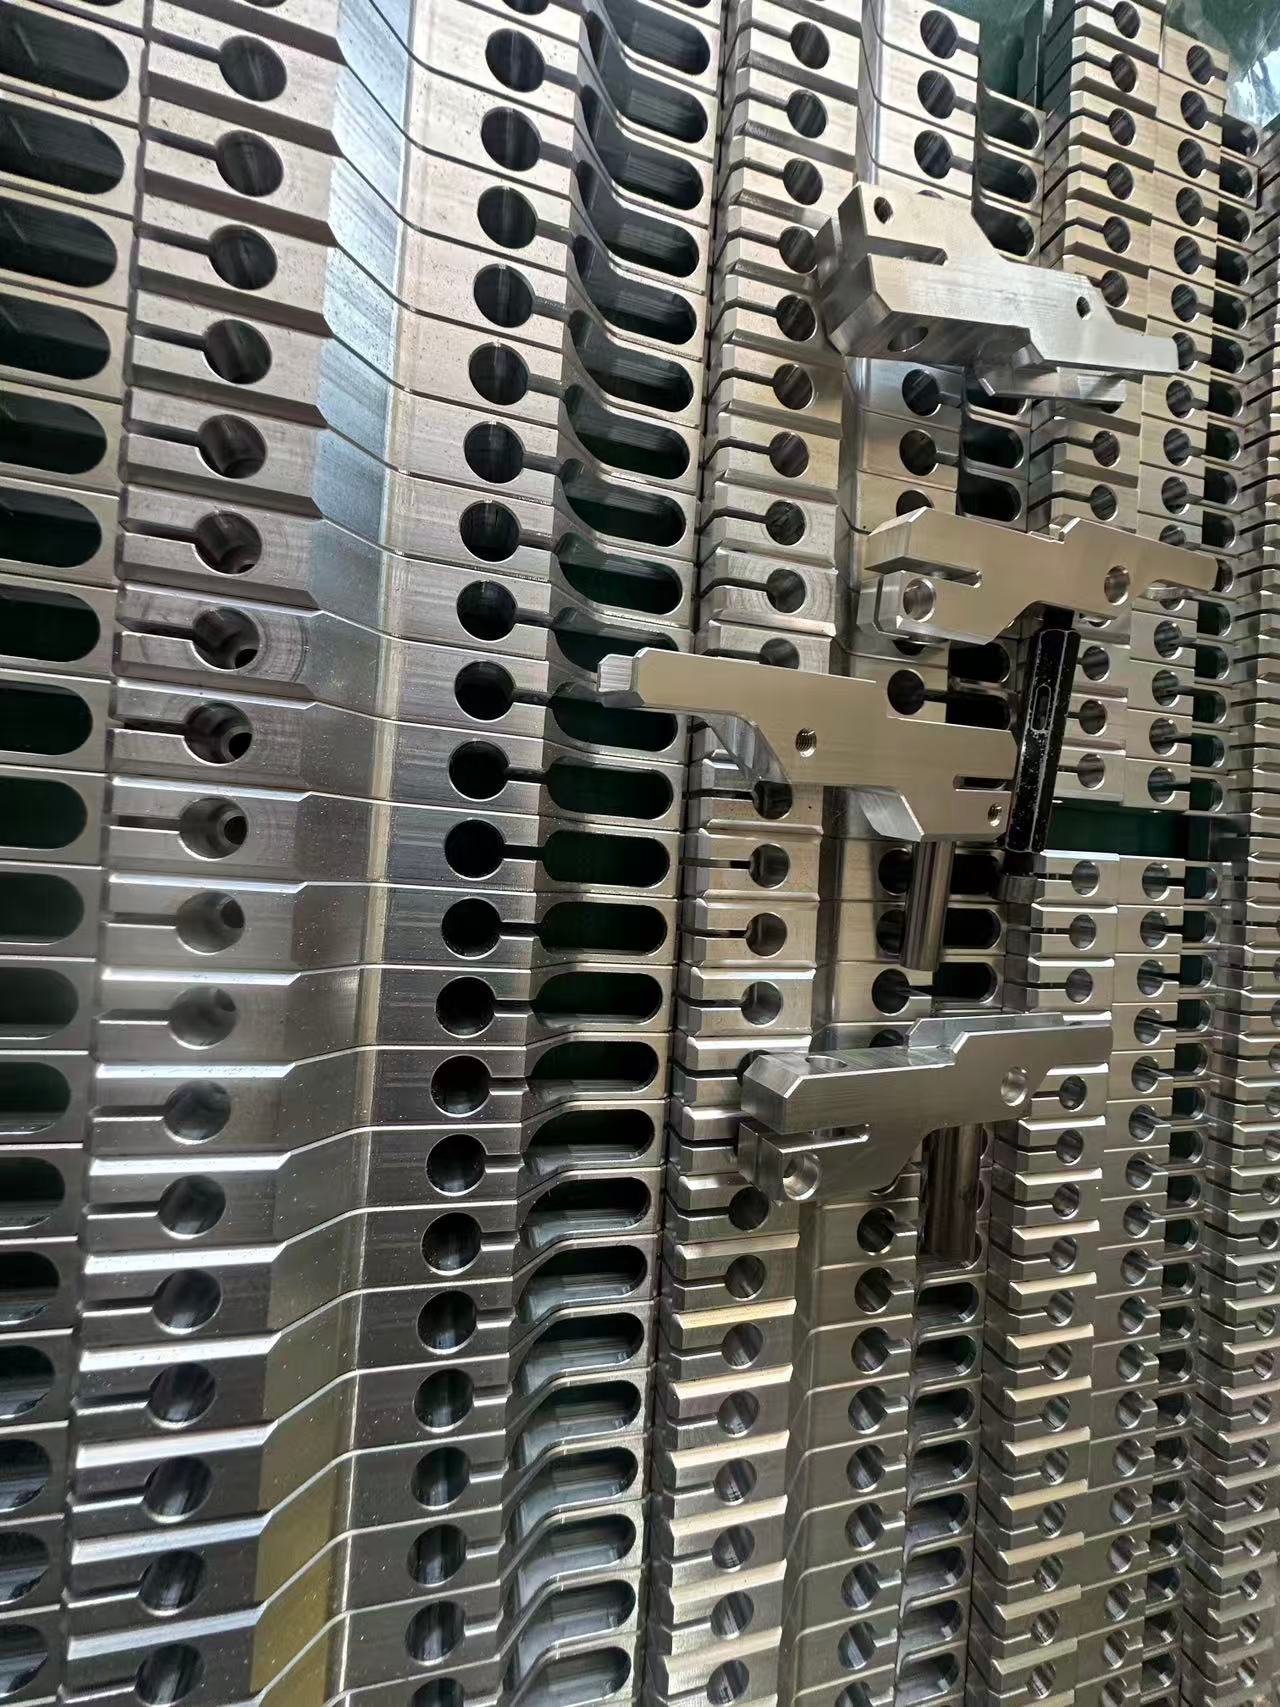
バッチ加工の例: 掲載された写真は、穴や溝のある機械加工された部品を示しています。これは、検証済みの完全なボトルフォーマットセットではなく、バッチ生産を示しています。材料と用途の要件は各注文ごとに指定されています。.
機械、容器、および交換部品セットを定義する
交換部品は、包装装置が異なる容器のサイズや形状を扱う際に使用されるフォーマット固有の部品です。セットには、スター車輪、ガイド、搬送プレート、スペーサー、またはその他の位置決め部品が含まれる場合があります。見積もり範囲に含まれる部品と、機械に残る結合部品を定義してください。.
装置と容器のフォーマットを識別する
- 機械情報: 装置メーカー、モデル、ステーション、および関連する取り付けまたはピッチ寸法。要件が新しいOEM組立て、リピート注文、または承認された図面への交換であるかどうかを明記してください。.
- 容器情報: 材料、寸法図面、接触高さ、ネックおよび肩のプロファイル、関連するバリエーション、およびサンプルの有無。.
- 運転条件: 容器の状態、目標ライン速度、取り扱いの懸念事項、および清掃環境。これらは用途のレビューをサポートしますが、検証済みの設計や機械試験の代わりにはなりません。.
| 情報 | 提供すべき詳細 | レビュー目的 |
|---|---|---|
| 機械インターフェース | 取付穴、ハブ、穴配置および位置決め形状 | 嵌合形状および基準面を定義する |
| 容器の形状 | 断面形状、テーパー、接触高さおよび公差変動 | 承認済みポケットおよびガイドのクリアランスを確認する |
| 用途 | 洗浄条件、接触要件および想定速度 | 材料レビューおよび設備検証に関する要件を特定する |
各セットに含まれる構成部品を定義する
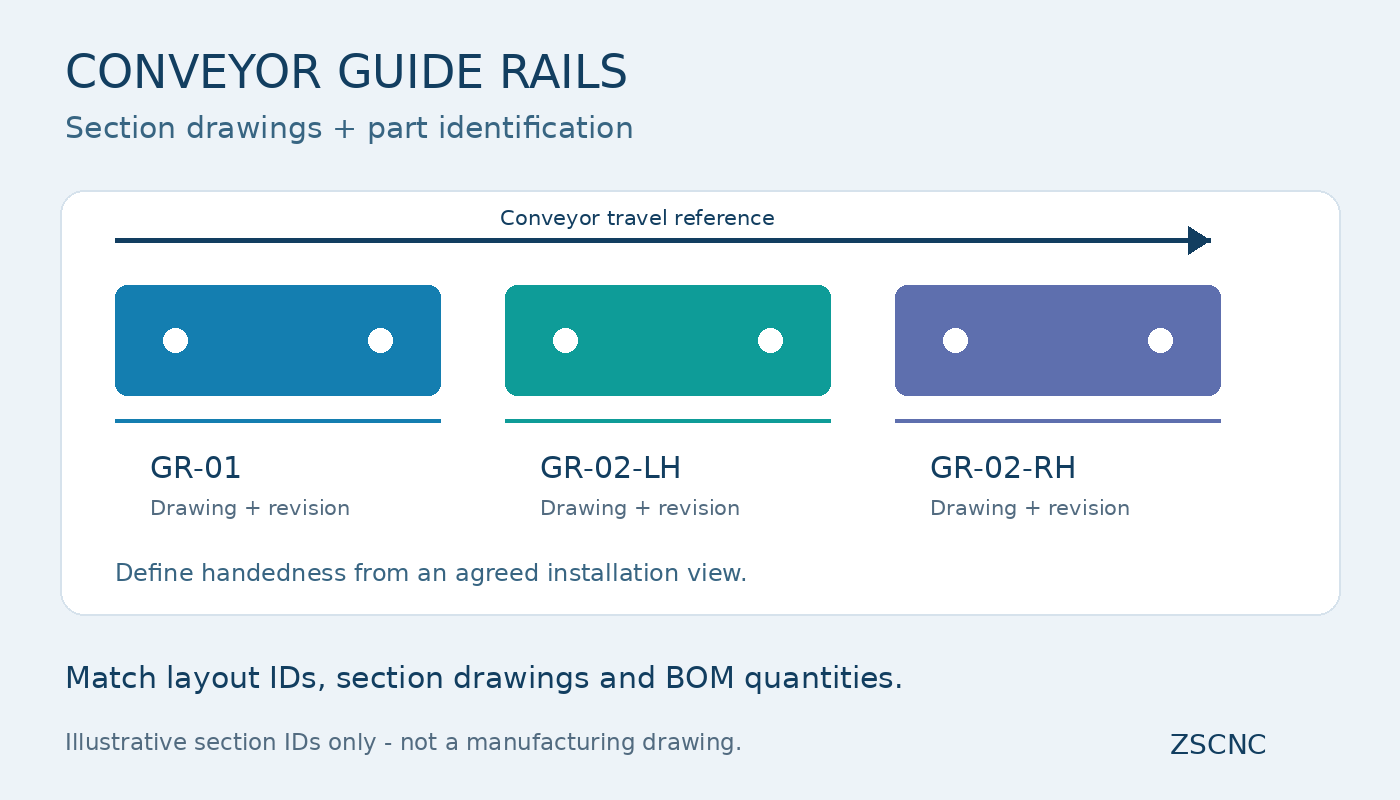
供給側、搬送側および排出側の構成部品を個別に列挙する。左右仕様、分割式スターホイール部品、ガイドレール、バックプレート、および顧客支給のハードウェアを特定する。タイミングスクリューおよび複雑な螺旋形状については、受注承認前に加工工程のレビューが必要となる。写真や摩耗したサンプルだけでは、元の公称寸法を確定できない。.
管理された部品表(BOM)および図面一式を準備する
管理された部品表は、購買要件と見積もりおよび製造に使用するファイルを関連付ける。数量の欠落や改訂番号の不一致がある場合は、注文を発行する前に解決する必要がある。.
部品番号、図面改訂番号および数量を列挙する
| BOM項目 | 記載内容 |
|---|---|
| 部品番号および説明 | 各構成部品および左右仕様ごとに個別の行を設ける |
| 承認済み改訂版 | 合意済みの変更通知を含む図面およびモデルの改訂版 |
| 材質および表面仕上げ | 正確な等級と状態、及び指定された二次工程 |
| セットあたりの数量 | 1台の機械フォーマットセットに必要なピース数 |
| リリース数量 | サンプル、最初のバッチおよび後続の呼び出しは別々に記載 |
| 検査と書類 | 重要な特徴、報告範囲および要求される材料のドキュメント |
読み取りやすい2D PDF図面と、利用可能な場合はSTEPモデルを提供。STEPは交換フォーマットであり、ネイティブなCADファイルではありません。図面とモデルの寸法や許容差が異なる場合は、どのドキュメントが寸法と許容差を管理しているかを特定してください。矛盾するデータを製造者に解釈させないようにしてください。.
マッチしたセットと結合部品を識別
部品がすべての注文セットで交換可能でなければならないか、または識別されたペアとしてのみ受け入れられるかを指定してください。必要に応じて、結合図面、インターフェース寸法、検査治具を含めてください。製造設定と測定アプローチは、実際の幾何学に基づいて合意されており、すべてのペア部品が同一であると仮定していません。.
工学的背景については 許容差の積み重ねが包装の交換部品の適合にどのように影響するか. このRFQチェックリストは、バッチの購入とリリースに必要な情報に焦点を当てています。.
材料、インターフェースおよび重要な特徴を指定
材料の等級と表面要件を確認
プラスチック、ステンレス、食品グレードなどの一般的な説明ではなく、正確な等級を使用してください。材料の選択は、荷重、摩耗、剛性、洗浄化学薬品、温度、および機器所有者によって確立された接触要件に依存します。.
| 部品グループ | 図面情報を確認 |
|---|---|
| ポリマーガイドとスター車輪 | 指定されたUHMW-PE、POMまたはその他の承認された等級; 在庫状態、色およびドキュメント要件 |
| ブラケットとバックプレート | 合金と状態、コーティングタイプ、コーティング厚さおよび保護インターフェース |
| 摩耗および位置決め部品 | 材料グレード、結合面、荷重方向および合意された仕上げ要件 |
表面のテクスチャーとエッジの要件は、実際の機能に合わせて記載する必要があります。単一のRa値や仕上げ工程は、すべてのポリマーや接触プロファイルに適しているわけではありません。構造部品については、 図面に基づくマウントおよびブラケットは包装機器用; ;特定の洗浄工程に対するコーティングの適合性は別途確認が必要です。.
ドキュメント: 見積もり前に材料証明書、トレーサビリティ、および食品接触に関する書類を要求してください。選択した在庫の入手可能性を確認する必要があります。サプライヤーの材料証明書は自動的にEN 10204 3.1証明書ではなく、適合性書類もデフォルトでは含まれていません。.
取り付け基準点と重要寸法を定義する
- 基準点: 部品を検査するために使用される取り付け軸、位置決め面、および穴パターンを特定します。.
- ポケットプロファイル: 承認された設計において、基準高さ、容器のエンベロープ、プロファイルの制限、および入口/出口要件を記載します。.
- 適合: 実際の接続に必要な穴径、シャフト、キー溝、およびピンの要件を指定します。一般的なH7/h6適合は、トルク伝達やバックラッシュのための万能解ではありません。.
- エッジと表面: バリの制限、エッジの破損、表面のテクスチャー、および仕上げや梱包時に保護すべきエリアを定義します。.
必要な許容差は、材料、幾何学、ワークホールディング、および測定アクセスに対して見直す必要があります。寸法の適合性だけでは、取り付けタイミング、容器の移送、または洗浄の適合性を保証しません。.
サンプル数量と生産リリースを分離する
見積もりに初期サンプル、パイロットセット、または既に承認された改訂版のリピートバッチが含まれているかどうかを明確にしてください。サンプルレビュー後の生産承認を誰が行うか、承認プロセスに合意してください。.
サンプル承認要件を定義する
サプライヤーの部品検査と顧客の組立および動作試験を分離してください。 UHMWコンベヤガイドレールのサンプル承認ガイド この区別に関連する例を示しています。.
| 段階 | 合意すべき範囲 | リリース証拠資料 |
|---|---|---|
| 部品検査 | 図面寸法、確認可能な形状、表面仕上げおよび識別情報 | 合意済みの寸法記録および逸脱事項の処置 |
| 顧客による組立確認 | 実機における取り付け適合性、位置合わせおよびクリアランス | 顧客からのフィードバックおよび承認済みの図面変更 |
| 顧客による運転試験 | 容器の移送、タイミングおよび用途固有の運転条件 | 規定条件に対する顧客の承認 |
| 量産リリース | 承認済み改訂版、発注数量および検収計画 | 承認済み構成を明記した書面によるリリース |
CMM検査、輪郭測定、適合性確認用治具および報告範囲は、技術レビュー時に確認します。機上試験は、ZSCNCの部品製造見積もりに含まれるものとは想定していません。.
セットごとおよびバッチごとの数量を明記する
セット数量が部品数量にどのように換算されるかを示してください。例えば、1つのフォーマットセットにガイドプレートが2枚含まれ、注文が5セットの場合、必要な製造数量はガイドプレート10枚となります。追加のサンプルおよび予備品は別途記載してください。これは算術上の例であり、最低注文数量を示すものではありません。.
- 1セット当たりの部品数および完全なセットの総数を記録してください。.
- 初期サンプルを生産数量から分離してください。.
- 各計画リリースの数量と要求日を明記してください。.
- 完全セットに含まれていない予備部品を特定してください。.
- リピート注文の場合は、承認された改訂版と受け入れられた変更を参照してください。.
検査合意、セット識別および梱包について合意してください。
検査記録と受け入れ基準を定義してください。
重要な寸法と必要な報告範囲、サンプリングまたは個別検査の範囲をリストアップしてください。適切な測定方法と不適合結果の取り扱い方法について合意してください。ZSCNCの規定を参照してください。 品質検査情報.
アセンブリチェックにマスターシャフト、結合部品または専用治具が必要な場合、それを供給する者とチェックの目的を特定してください。治具のチェックは完全な機械での検証に代わるものではありません。外観、色、質感の検査もポリマーの等級や密度を確定するものではありません。.
部品のマーキング、セットラベルおよび保護梱包を指定してください。
| 要件 | 合意すべき詳細事項 |
|---|---|
| 部品の識別 | 部品番号、改訂版、セット内位置およびマーキング方法;機能面および接触面を保護してください。 |
| セットの識別 | 容器のフォーマットコードとペアまたは交換可能セットの状態。 |
| グループ梱包 | セットあたりの部品数、別途識別された予備品、およびBOMにリンクされた梱包リスト。 |
| 表面保護 | 加工されたエッジ、プロファイルおよび仕上げ面の保護;出荷に適した梱包。 |
彫刻、ラベルおよび色識別は、材料と用途に対して確認済みです。重要な適合部や接触面にマーキングを行う場合は、承認を得てください。.
ボトルネックガイドセット:図面修正とセット数量
ボトルネックガイドセットの図面要件は、承認されたボトルジオメトリを各ガイド位置のセット形式に接続する必要があります。公称ボトル容量や写真だけでは、管理されたバッチ注文には不十分です。.
ネックフィニッシュとサポートリングを参照してください
ボトルの図面と改訂版を提供し、ネックフィニッシュ、サポートリングのプロファイル、接触高さ、および関連する寸法変動を特定してください。各ガイドがリングをサポートするか、または横方向にのみボトルをガイドするかを明記してください。承認されたクリアランスと取り付け基準に対するトランスファージオメトリも含めてください。ボトルサンプルはレビューに役立ちますが、管理された寸法範囲の代わりにはなりません。.
左部品番号と右部品番号をステーションごとに割り当てる
各ガイドセグメントについて、機械ステーション、移動方向、設置側をリストアップしてください。鏡像部品や接触高さ、取り付け穴、遷移ジオメトリの変更を区別してください。BOMは各アイテムに対応する図面とモデル改訂版を指すべきです。混在するボトル改訂版や廃止されたガイドファイルは、製造依頼前に解決してください。.
完全なセットを部品数量に変換する
例として、4台の機械用に注文された左ガイド1つと右ガイド1つを含むセットは、各部品4つ、合計8つのガイドが必要です。サンプルと交換用スペアを別々にリストしてください。セットに複数のステーションが含まれる場合は、「セット」を未定義のまま掛け算するのではなく、ステーションごとにBOMを展開してください。梱包グループとフォーマットコードを特定し、受領チームが出荷と注文を照合できるようにしてください。.
のため カスタムPOMボトルネックガイド(充填ライン用), 材料グレード、最新の改訂版、リリースごとの数量、受け入れ計画を確認してください。改訂されたボトルまたはガイドのインターフェースは、再注文とみなす前にレビューが必要です。.
包装機の交換部品のための一括見積りチェックリスト
提出すべき書類と情報
- 会社名、ウェブサイト、プロジェクト担当者、設備の適用範囲。.
- 部品番号、改訂版、説明を含む管理されたBOM。.
- 読み取りやすい2D図面および利用可能な場合はSTEPモデル。.
- コンテナのプロフィールと関連する機械/マウンティングインターフェース情報。.
- 正確な材料グレード、仕上げ要件、および要求される書類。.
- サンプル数量、セットあたりの個数、リリースごとのセット数、予備品の個別。.
- 重要な寸法、検査記録、顧客承認要件。.
- 配送先、希望納期、識別情報、梱包要件。.
製造前に確認すべき要件
図面/モデルの矛盾解消、材料の在庫状況、加工の実現性、検査アクセス、及び逸脱事項をリリース前に確認。サンプル承認、納品範囲、及びリピートバッチに使用される改訂版を確認。ZSCNCの無錫加工拠点はCNCフライス盤と旋盤に焦点を当てており、追加工程が必要な場合は別途確認が必要です。価格とリードタイムは各注文ごとに確認されます。.
部品供給範囲については、こちらを参照 カスタム精密変更部品.
一括見積もりをリクエストする準備はできましたか? 包装変更部品の図面をアップロードしてレビューを依頼. アップロードフォームはPDF、DOC、DOCX、JPG、JPEG、PNG、STEP、DWGファイルを受け付け、1ファイルあたり最大5MBです。Excel/CSV BOM、その他のCAD形式、または大きなファイルについては、メールで送付してください。 info@zscncpack.com へメールでご相談ください。
関連情報源
業界用語とコンテナ取り扱い部品の例;これらの情報源はZSCNCの設備、認証、または製造範囲を確立するものではありません。.