カスタムUHMWコンベヤガイドレールをバッチ生産にリリースする前に、承認された図面の改訂版、正確な材料グレード、重要寸法、サンプルのフィット感のフィードバックおよび受け入れ要件を確認します。. 一つのコンベヤに適合するサンプルは、それだけで、後のすべての部品の検査計画や動作性能を確立するものではありません。.
このガイドは、包装、充填、コンベヤ装置の購入者がサンプル承認から繰り返し注文までの明確な引き継ぎを準備するのに役立ちます。ZSCNCは図面に基づくCNC加工要件をレビューします。装置の所有者またはOEMは、コンベヤの設計、設置および動作検証の責任を負います。.
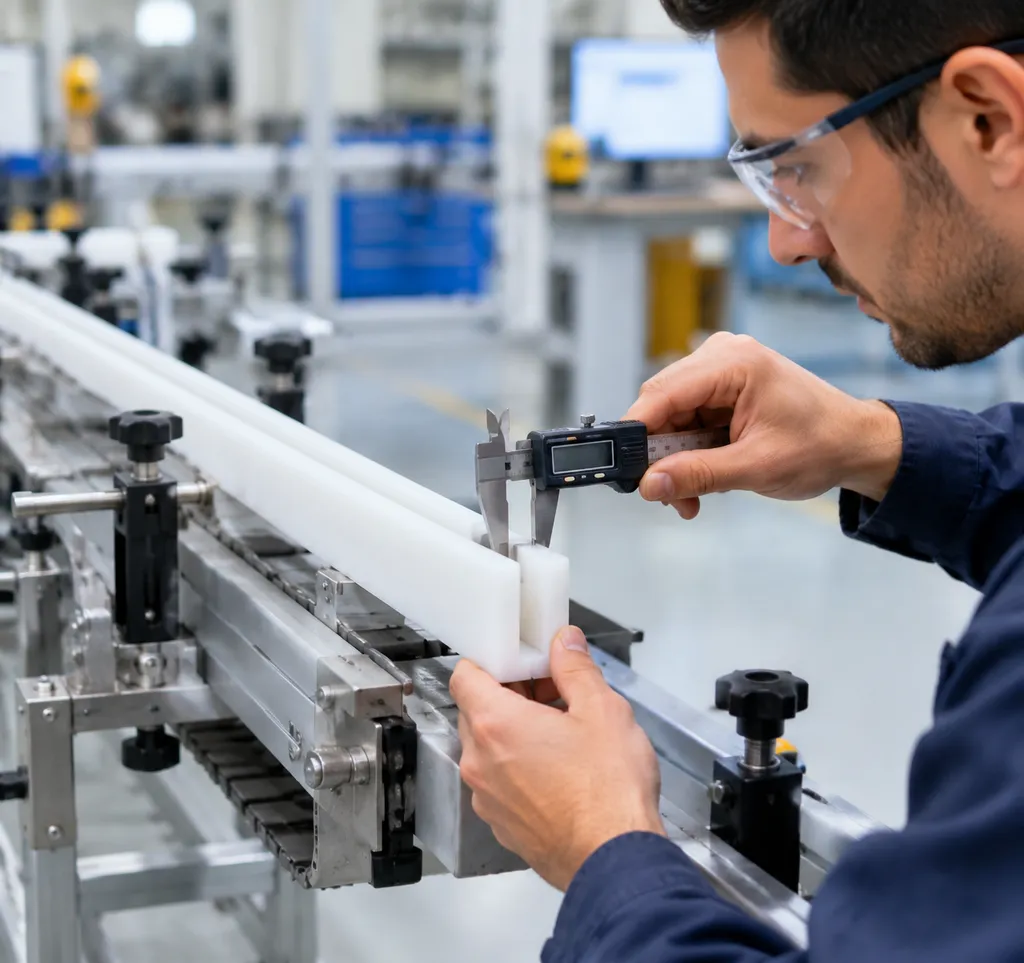
画像はプラスチック原料と測定シーンを示しています。これらは検証済みのZSCNCの生産写真、材料グレードの証拠または顧客の検査記録ではありません。.
1. 図面の改訂と材料グレードの確認
承認された図面番号と改訂版
購入注文書に記載された図面番号、現在の改訂版および承認参照を特定します。生産リリース前に、合意されたサンプルの修正を承認された図面または管理された変更記録に転記します。旧版のファイルは識別できるようにし、現在のバージョンと誤認しないようにします。.
- 仕上がりレール長さ、断面、曲線半径、および隣接セクションのインターフェースを定義します。.
- 取り付け穴、スロット、カウンターボアおよびエッジ処理を示します。.
- 左側、右側、および一致するコンポーネントを識別し、セットごとの数量も示します。.
- 加工前に2D図面、3Dモデル、および承認されたサンプル間の矛盾を解決します。.
UHMW-PEグレード、色、および必要な材料文書
必要に応じて供給者と正確なグレードを指定し、「白色プラスチック」や「食品グレードUHMW」のみを記載しないでください。色だけでは食品接触適合性、電気特性、摩耗性能を確立できません。添加剤や代替グレードは、意図された用途に対してレビューが必要です。.
食品接触用途の場合、目的市場、食品の種類、接触時間、温度および洗浄条件を明記してください。必要な供給者の宣言、材料の識別およびトレーサビリティ記録は、注文前に指定し、その入手可能性を確認してください。材料の指定は、完全なコンベヤを保証するものではありません。樹脂ミルの試験報告書、CoCまたは規制の宣言がすべての出荷に含まれていると想定しないでください。.
2. 重要寸法と組立要件の特定
機能寸法と測定基準
承認された設計と機能インターフェースから基準点を選択してください。取り付け面や位置決めエッジが適切な場合もありますが、同じ基準点の配置がすべてのプロファイルに適しているわけではありません。組み立てに影響を与える寸法と、制限が緩和できる寸法を識別してください。.
- 走行プロファイル: 溝幅、支持板の厚さ、およびチェーンまたはベルトのクリアランス。.
- 取り付け機能: 穴ピッチ、スロットの形状、座面面、およびファスナーの凹部。.
- 遷移: 端部の整列、リードイン、直線部分と曲線部分間のインターフェース。.
- 表面状態: バリ、鋭利なエッジ、機能面の傷に関する合意された制限値。.
関連する部品構成については、当社の カスタムUHMW-PEガイドレールおよび摩耗ストリップ. をご覧ください。製品の形状と製造の実現可能性は、各図面に対してレビューされます。.
取り付け位置と熱変位許容範囲
動作温度と清掃温度、レール長さ、支持間隔、および持続荷重を確認してください。装置設計者は、固定およびスライド位置、ジョイントギャップ、およびファスナー配置を定義する必要があります。スロットやショルダーファスナーは一部の設計に適している場合がありますが、普遍的な取り付け指示ではありません。.
選択したグレードのデータを熱計算に使用してください。例えば、ロッヒングの ポリスタインMRグリーンのデータシート は、線膨張範囲を150–230 × 10−6/Kとリストしています。下限値を使用すると、長さ2000mmの制約のない状態で、一定の温度上昇10°Cに対して、示例的な膨張は3mmとなります:ΔL = α × L × ΔT。これは計算例であり、取り付けギャップの指定やこのグレードがデフォルトで供給されるという主張ではありません。実際の取り付け許容範囲は設計の見直しを必要とします。.
3. 検査方法と条件について合意する
測定ツールと支持配置
レールがどのように支持されるか、およびフィーチャーが自由状態または定義された拘束状態で測定されるかどうかについて合意してください。柔軟な部品をまっすぐにクランプすると、結果が変わる可能性があります。フィーチャー、公差、および材料に適したツールと接触力を選択してください。専門的な光学測定やCMM(三次元測定機)がデフォルトの検査ルートであると想定してはなりません。.
測定温度と材料の安定化
重要寸法に関連する温度を記録または合意してください。特定のグレード、断面、および図面に対する調整または安定化の要件を定義します。一律の24時間の待機時間や幅広い室温範囲が普遍的な受け入れ基準というわけではなく、周囲環境での乾燥だけでは機械加工応力が解放されたことにはなりません。.
部品固有の公差と受入基準
長いUHMWレールは、金属機械加工の一般的な高精度基準をそのまま継承すべきではありません。プロファイル寸法、長さ、穴ピッチ、およびあらゆる真直度要件について、測定条件とともに限界値を個別に指定してください。達成可能な公差は、グレード、部品サイズ、形状、支持、および検査方法によって異なり、注文受入前の技術レビュー時に確認されます。.
4. サンプルアセンブリと動作フィードバックの記録
サプライヤーの寸法検査と、OEMまたは装置所有者の組み立ておよび動作チェックを分けてください。特定のテスト配置が合意されていない限り、ZSCNCは標準的な機械加工の見積もりの一部として、顧客のコンベア設置、ライン速度試験、または洗浄検証を行いません。.
設置とアライメントのチェック
- サンプルの識別情報、図面のリビジョン、および設置配置を記録してください。.
- 取り付けのアライメントを確認し、強制的な曲げ、シム調整、または手動でのトリミングがあればメモしてください。.
- 隣接セクションの移行部、ファスナーのクリアランス、および可動部との干渉を検査してください。.
- 調整済みのサンプルを未修正の図面の承認として扱うのではなく、偏差を記録してください。.
動作負荷、速度、温度、および洗浄
顧客の試運転は、必要に応じて、意図した負荷、速度、温度、および洗浄条件を反映させる必要があります。噛み込み、プラスチックの削りカス、異常な摩耗、プロファイルの動きなどの観察結果を記録してください。形状や取り付け配置を変更する前に、装置の設計者と原因を確認してください。短い嵌合テストでは、耐用年数、耐薬品性、またはあらゆる動作条件下での性能が確立されるわけではありません。.
必要な変更と最終サンプルの承認
要求された変更をリストアップし、改訂された設計を承認する責任者を特定してください。別のサンプルまたは追加の検査が必要かどうかを確認してください。生産ロットをリリースする前に、承認されたリビジョンと残りの条件をすべて記録してください。承認なしに顧客のCAD形状を変更しないでください。.
5. バッチ生産の要件を定義する
承認済み生産構成
注文は承認された図面、材料のグレード、重要な特徴、および受け入れ計画を参照する必要があります。サンプリングと大量生産の間で製造手配が異なる場合があります。合意された要件に影響を与える変更はレビューが必要です。同じセットアップを使用するだけでは、同一の性能を確立できません。.
初期ロットおよび予定リリース数量
サンプル数量、最初の生産数量、後のリリース数量、および予想年間需要を分けて管理します。50〜100ピースのパイロット要件は一般的ではありません。数量、在庫の可用性、納期はプロジェクトごとに評価されます。ブランケット注文、保管、予定出荷には別途商業契約が必要です。.
検査範囲、報告書および梱包
どの特徴を検査するか、サンプリングまたは全数検査が必要か、結果を記録すべきかを合意します。AQLに基づく計画を要求する場合は、買い手とそのパラメータを定義し、仮定しないでください。最初のサンプルレポート、材料書類、およびその他の記録は、合意および確認された範囲内のみ含まれます。.
ラベルまたは他のレビュー済み方法による識別、機能面の保護、輸送中の長尺部品のサポートを指定します。直接レーザーマーキングや木製クレートは自動的な要件ではありません。見積もり時に適合性、コスト、および配送手配を確認してください。.
6. 変更管理とリピート注文
承認済み図面および前回の注文を参照
現在の図面改訂版と、必要に応じて前回の注文またはサンプルの参照を提供します。材料、形状、数量、検査要件が変更されたかどうかを明示してください。変更のない図面でも、同じ在庫ロットが引き続き利用可能であるとは限りません。.
新しいサンプルが必要なタイミングを決定
機能的影響に基づいて変更をレビューします。取り付け穴の移動は、小さな編集に見えても重要な場合があります。買い手と製造者は、図面のレビュー、追加測定、または再組立テストが必要かどうかを合意すべきです。リピート注文時にサンプル承認を自動的にスキップしないでください。.
摩耗した部品を交換する場合、摩耗と変形を意図した設計寸法から分離して識別します。摩耗したサンプルはレビューをサポートできますが、元の形状を定義しない場合があります。.
7. UHMWガイドレールバッチ注文チェックリスト
| 情報 | 確認すべき事項 |
|---|---|
| 設計ファイル | 承認された2D図面と改訂版;利用可能な場合は3Dモデルも一致させる |
| 材料 | 正確なグレード、色、代替品、および必要なサプライヤー書類 |
| 機能的インターフェース | プロフィール、結合寸法、基準面、取り付け詳細および動き許容範囲 |
| 検査 | 特徴の制限、温度、支持、方法、検査範囲および必要な記録 |
| サンプル承認 | サンプル参照、顧客適合フィードバック、合意された変更および承認条件 |
| 数量 | サンプル、最初のバッチ、セットごとの数量および計画されたリピートリリース |
| 使用条件 | 荷重、速度、運転および清掃温度、関連する化学薬品 |
| 納品 | 要求された日付、識別、梱包および段階的納品合意 |
図面に基づくバッチ見積もりを依頼
文書化されたサンプル承認は、両チームにとってより明確な生産参照を提供します。これには、受け入れられた図面と材料を検査計画、顧客フィードバック、注文要件に結び付けることが含まれます。ただし、サンプルをすべての運用結果の保証とみなさないことが重要です。.
ZSCNCは、包装および充填機器のバイヤー向けにカスタムCNC加工されたコンベヤー部品をレビューします。. バッチ見積もり用のガイドレール図面を提出, 材料仕様、サンプルおよび生産数量、重要寸法、要求された納期を含む。製造の実現可能性、ドキュメント、検査範囲、リードタイムは、特定のプロジェクトに対して確認されます。.
技術資料
- ロッヒング:ポリスタインMRグリーンの技術データシート — グレード固有のガイドラインデータであり、ZSCNC部品の供給または適合宣言ではありません。.
- ハバシット:コンベヤー部品 — コンベヤーガイドと摩耗ストリップの背景情報;提携や顧客関係を示すものではありません。.