Eine Batch-RFQ für Ersatzteile von Verpackungsmaschinen sollte das Unternehmen, die Maschine und das Containerformat identifizieren und dann jede Teilenummer mit einer genehmigten Konstruktionsrevision, Materialqualität und Bestellmenge verknüpfen. Für passende Sätze geben Sie die Menge pro Satz, Mustermenge und Menge pro Produktionsfreigabe separat an.
Diese Checkliste richtet sich an Gerätehersteller, Integratoren und industrielle Einkaufsteams, die zeichnungsbasierte Komponenten beschaffen. Sie trennt die Fertigungsabnahme von den installierten Freigaben, Timing- und Container-Handling-Tests, die an der Ausrüstung des Kunden durchgeführt werden.
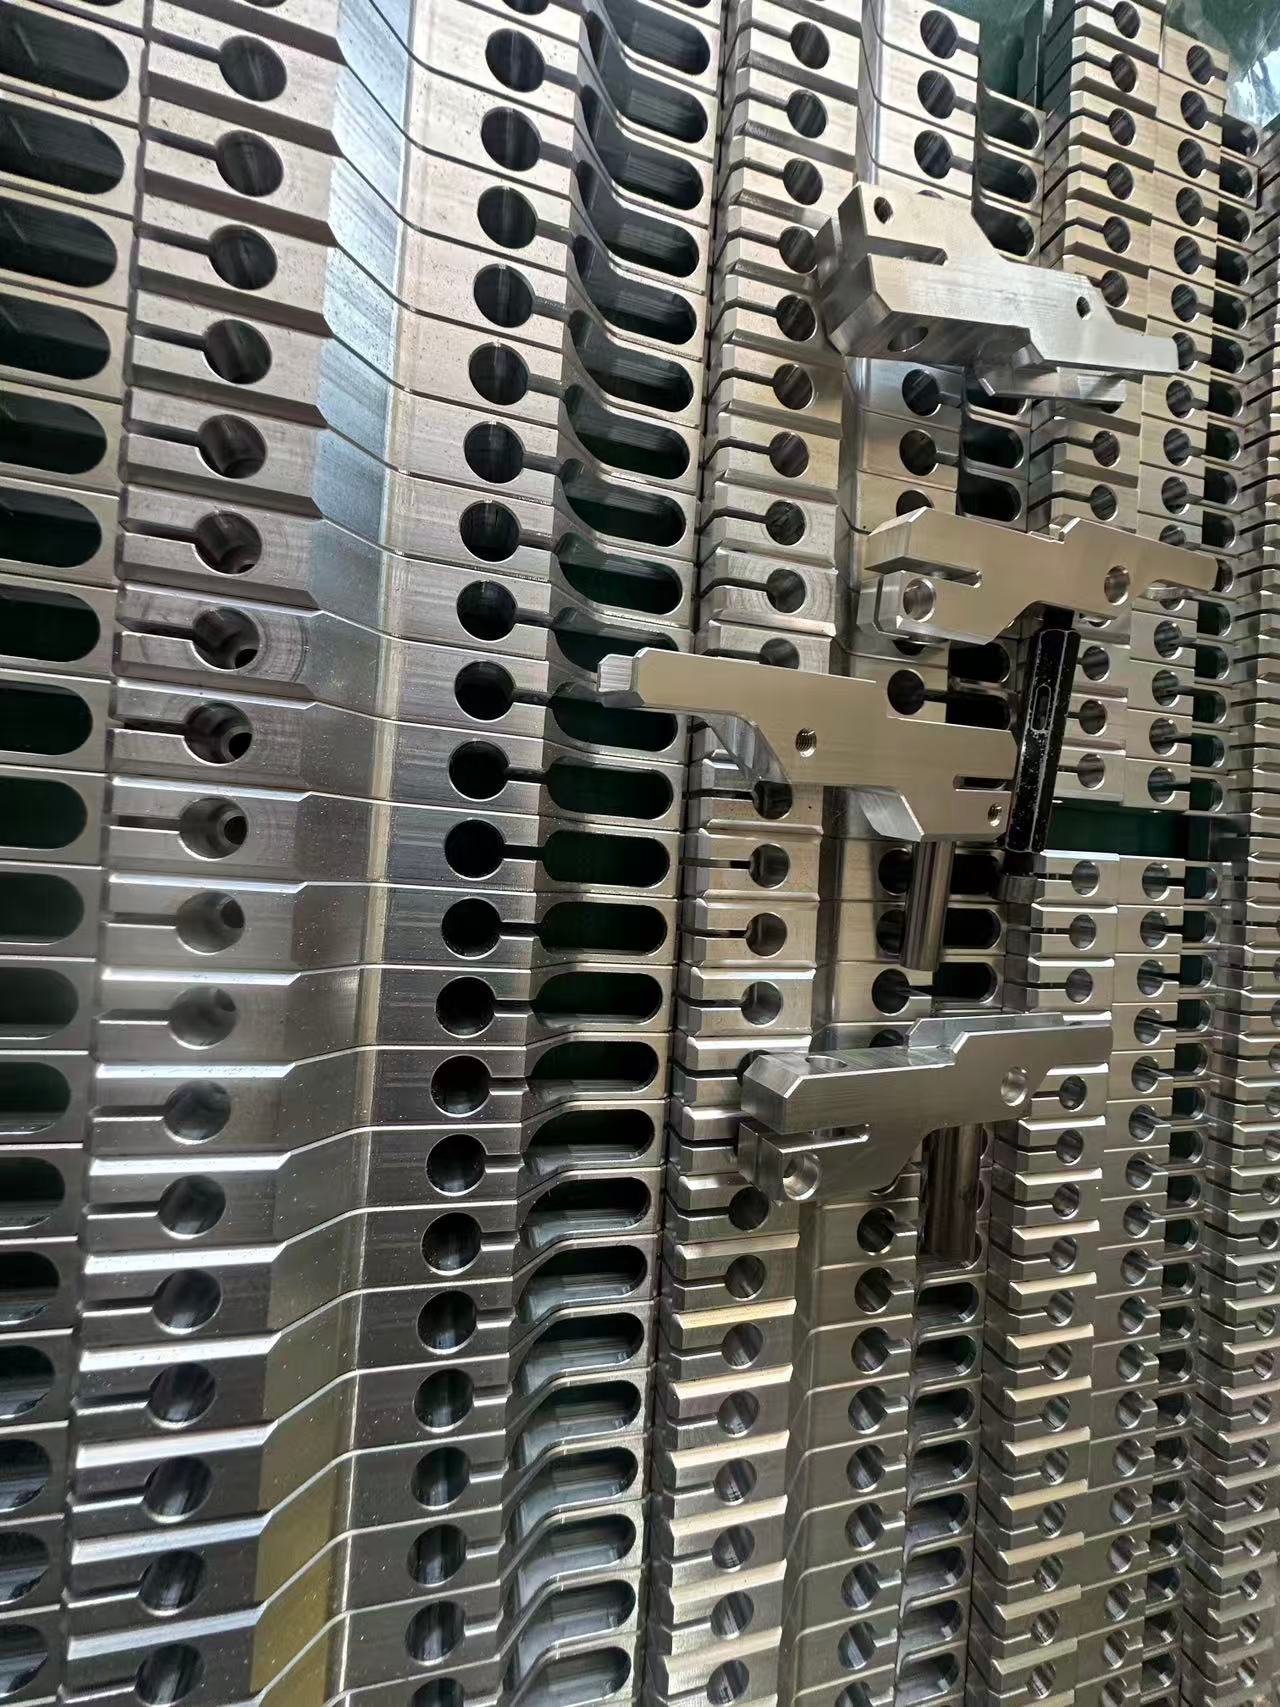
Beispiel für die Serienbearbeitung: Das abgebildete Foto zeigt bearbeitete Komponenten mit Bohrungen und Schlitzen. Es veranschaulicht die Serienproduktion, nicht einen verifizierten vollständigen Flaschentypensatz; Material- und Anwendungsanforderungen sind für jede Bestellung spezifiziert.
Definieren Sie die Maschine, das Containerformat und den Ersatzteilensatz
Ersatzteile sind formatabhängige Komponenten, die verwendet werden, wenn Verpackungsmaschinen ein anderes Containerformat oder -größe handhaben. Ein Satz kann Sternräder, Führungen, Transferplatten, Abstandshalter oder andere Positionierungsteile umfassen. Definieren Sie, welche Komponenten im Angebot enthalten sind und welche Passteile an der Maschine verbleiben.
Identifizieren Sie die Ausrüstung und das Containerformat
- Maschineninformationen: Hersteller, Modell, Station und relevante Montage- oder Teilungsschnittmaße. Geben Sie an, ob es sich um eine neue OEM-Montage, eine Wiederholbestellung oder einen Ersatz gemäß einer genehmigten Zeichnung handelt.
- Containerinformationen: Material, Maßzeichnung, Kontakthöhen, Nacken- und Schulterprofile, relevante Variationen und Musterverfügbarkeit.
- Betriebsbedingungen: Containerzustand, Ziel-Geschwindigkeit der Linie, Handhabungsbedenken und Reinigungsumgebung. Diese unterstützen die Anwendungsprüfung; sie ersetzen keine validierte Konstruktion oder Maschinenprüfung.
| Informationen | Details, die bereitgestellt werden müssen | Prüfzweck |
|---|---|---|
| Maschinenschnittstelle | Montagebohrung, Naben, Lochbild und Positionierungselemente | Passgeometrie und Bezugsflächen definieren |
| Behälterprofil | Querschnitt, Konizität, Kontakthöhen und Abweichungen | Freigegebene Freiräume für Taschen und Führungen überprüfen |
| Anwendung | Reinigungsbedingungen, Kontaktanforderungen und vorgesehene Geschwindigkeit | Anforderungen an die Materialprüfung und Anlagenvalidierung ermitteln |
Die in jedem Satz enthaltenen Komponenten definieren
Die Einlauf-, Transfer- und Auslaufkomponenten einzeln auflisten. Links- und Rechtsausführungen, geteilte Sternradsegmente, Führungsschienen, Gegenplatten und kundenseitig bereitgestellte Befestigungselemente identifizieren. Bei Taktschrauben und komplexen Schraubenprofilen ist vor der Freigabe eine Überprüfung der Fertigungsroute erforderlich. Ein Foto oder ein verschlissenes Muster allein reicht nicht aus, um die ursprünglichen Nennmaße festzustellen.
Ein kontrolliertes Stücklisten- und Zeichnungspaket erstellen
Eine kontrollierte Stückliste verknüpft die Beschaffungsanforderungen mit den für Angebotserstellung und Fertigung verwendeten Dateien. Fehlende Mengenangaben oder widersprüchliche Revisionsstände müssen vor der Auftragsfreigabe geklärt werden.
Teilenummern, Zeichnungsrevisionen und Mengen auflisten
| Stücklistenfeld | Anzugebende Informationen |
|---|---|
| Teilenummer und Beschreibung | Eine separate Position für jede Komponente und jede Ausführungsvariante (links/rechts) |
| Freigegebener Revisionsstand | Revision von Zeichnung und Modell einschließlich aller vereinbarten Änderungsmitteilungen |
| Material und Oberflächenbeschaffenheit | Genaue Werkstoffgüte und Zustand sowie festgelegte nachgelagerte Bearbeitungsverfahren |
| Menge pro Satz | Benötigte Teile für einen Maschinensatz in einem bestimmten Format |
| Freigabemenge | Muster, erste Charge und nachfolgende Abrufe separat aufführen |
| Prüfung und Dokumentation | Kritische Merkmale, Umfang der Prüfberichte und angeforderte Werkstoffdokumentation |
Stellen Sie eine gut lesbare 2D-PDF-Zeichnung und, sofern verfügbar, ein STEP-Modell bereit. STEP ist ein Austauschformat und keine native CAD-Datei. Legen Sie fest, welches Dokument hinsichtlich Abmessungen und Toleranzen maßgeblich ist, falls Zeichnung und Modell voneinander abweichen. Überlassen Sie es nicht dem Hersteller, widersprüchliche Angaben selbst zu interpretieren.
Gepaarte Sätze und zusammengehörige Komponenten identifizieren
Geben Sie an, ob die Teile über alle bestellten Sätze hinweg austauschbar sein müssen oder nur als eindeutig gekennzeichnete Paare akzeptiert werden. Fügen Sie bei Bedarf die entsprechenden Gegenstückzeichnungen, Schnittstellenmaße und Prüfvorrichtungen bei. Die Fertigungseinrichtung und das Messverfahren werden anhand der tatsächlichen Geometrie vereinbart, anstatt davon auszugehen, dass jede zusammengehörige Komponente identisch ist.
Den technischen Hintergrund finden Sie unter wie die Toleranzstapelung die Passform von Austauschteilen in der Verpackung beeinflusst. Diese RFQ-Checkliste konzentriert sich auf die Informationen, die für den Einkauf und die Freigabe einer Charge erforderlich sind.
Werkstoffe, Schnittstellen und kritische Merkmale festlegen
Werkstoffgüten und Oberflächenanforderungen bestätigen
Verwenden Sie genaue Werkstoffgüten anstelle allgemeiner Bezeichnungen wie Kunststoff, Edelstahl oder lebensmittelecht. Die Werkstoffauswahl hängt von Belastung, Verschleiß, Steifigkeit, Reinigungschemikalien, Temperatur und etwaigen Kontaktanforderungen ab, die vom Anlagenbetreiber festgelegt wurden.
| Komponentengruppe | Zu bestätigende Zeichnungsangaben |
|---|---|
| Kunststoffführungen und Sternräder | Spezifizierter UHMW-PE, POM oder eine andere zugelassene Güte; Lagerzustand, Farbe und Dokumentationsanforderungen |
| Halteklammern und Rückplatten | Legierung und Zustand, Beschichtungstyp, Beschichtungstiefe und geschützte Schnittstellen |
| Verschleiß- und Positionierteile | Materialgüte, Kontaktflächen, Belastungsrichtung und vereinbarte Oberflächenanforderungen |
Oberflächenstruktur und Kantenanforderungen sollten für die tatsächliche Funktion angegeben werden. Ein einzelner Ra-Wert oder ein Fertigungsverfahren ist nicht für jeden Polymer oder Kontaktprofil geeignet. Für Tragstrukturen siehe zeichnungsgestützte Halterungen und Halter für Verpackungsanlagen; Eignung der Beschichtung für einen bestimmten Reinigungsprozess muss separat bestätigt werden.
Dokumentation: Fordern Sie Materialzertifikate, Rückverfolgbarkeit und alle Dokumente für den Lebensmittelkontakt vor Angebotserstellung an. Die Verfügbarkeit muss für den ausgewählten Lagerbestand geprüft werden. Ein Lieferantenzertifikat ist nicht automatisch ein EN 10204 3.1-Zertifikat, und Konformitätsdokumente sind standardmäßig nicht enthalten.
Definition von Montagepunkten und kritischen Maßen
- Punkte: Identifizieren Sie die Montageachse, Positionierungsflächen und Lochmuster, die zur Inspektion des Teils verwendet werden.
- Fächerprofile: Geben Sie die Referenzhöhe, Behälterhülle, Profilbegrenzungen und Ein-/Ausstiegsanforderungen im genehmigten Design an.
- Passungen: Geben Sie Bohrung, Welle, Nut und Stiftanforderungen für die tatsächliche Verbindung an. Eine generische H7/h6-Passung ist keine universelle Lösung für Drehmomentübertragung oder Spiel.
- Kanten und Oberflächen: Definieren Sie Gratgrenzen, Kantenbrüche, Oberflächenstruktur und Bereiche, die während der Fertigstellung und Verpackung geschützt werden müssen.
Erforderliche Toleranzen müssen hinsichtlich Material, Geometrie, Werkstückaufnahme und Messzugang überprüft werden. Die dimensionalen Konformität allein bestimmt nicht die installierte Zeitsteuerung, den Containertransfer oder die Reinigungsfähigkeit.
Separate Mustermengen von Produktionsfreigaben
Geben Sie an, ob das Angebot ein Erstmuster, einen Pilotensatz oder eine Wiederholcharge einer bereits genehmigten Revision umfasst. Vereinbaren Sie den Genehmigungsprozess und wer die Produktion nach einer Musterüberprüfung autorisieren darf.
Definieren Sie Anforderungen für die Musterfreigabe
Trennen Sie die Komponentenprüfung des Lieferanten von den Montage- und Betriebstests des Kunden. Die UHMW-Förderleitungsschiene Musterfreigabeanleitung liefert ein verwandtes Beispiel für diese Unterscheidung.
| Phase | Geltungsbereich zur Vereinbarung | Freigabebeweis |
|---|---|---|
| Komponentenkontrolle | Zeichnungsmaße, zugängliche Profile, Oberflächenfinish und Identifikation | Vereinbarte Maßaufzeichnungen und Umgang mit Abweichungen |
| Kundenmontageprüfung | Installierte Passung, Ausrichtung und Freiraum an der tatsächlichen Ausrüstung | Kundenfeedback und alle genehmigten Konstruktionsänderungen |
| Kundenbetriebstest | Containerübertragung, Timing und anwendungsspezifische Betriebsbedingungen | Kundenfreigabe für die definierten Bedingungen |
| Produktionsfreigabe | Genehmigte Revision, bestellte Menge und Abnahmeplan | Schriftliche Freigabe unter Bezugnahme auf die akzeptierte Konfiguration |
CMM-Prüfung, Profilsicherung, Passungsvorrichtungen und Berichterstattung werden während der technischen Überprüfung bestätigt. Maschinenversuche werden nicht als Teil des Angebots für die Komponentenfertigung von ZSCNC angenommen.
Quantitäten pro Satz und pro Charge angeben
Zeigen Sie, wie sich die Satzmengen in Komponentenmengen umwandeln. Zum Beispiel, wenn ein Formatensatz zwei Führungsschilder enthält und die Bestellung fünf Sätze umfasst, beträgt der Produktionsbedarf zehn Führungsschilder; listen Sie zusätzliche Muster und Ersatzteile separat auf. Dies ist ein arithmetisches Beispiel, kein Mindestbestellwert.
- Aufzeichnen der Stückzahl pro Satz und der Anzahl vollständiger Sätze.
- Unterscheidung zwischen anfänglichen Proben und Produktionsmengen.
- Angabe der Mengen und gewünschten Termine für jede geplante Freigabe.
- Identifikation von Ersatzkomponenten, die nicht in einem vollständigen Satz enthalten sind.
- Bei Wiederholaufträgen Verweis auf die genehmigte Revision und akzeptierte Änderungen.
Zustimmung zu Inspektion, Set-Identifikation und Verpackung
Definition von Inspektionsaufzeichnungen und Abnahmekriterien
Auflistung kritischer Maße und des erforderlichen Berichtsumfangs, Stichproben- oder Einzelinspektionsbereich. Vereinbarung geeigneter Messmethoden und wie nicht konforme Ergebnisse behandelt werden. Siehe ZSCNCs Qualitätsprüfungsinformationen.
Wenn eine Montageprüfung eine Referenzwelle, ein passendes Bauteil oder eine spezielle Vorrichtung erfordert, identifizieren Sie, wer diese liefert und was die Prüfung zeigt. Eine Vorrichtungsprüfung ersetzt nicht die Validierung in der vollständigen Maschine. Visuelle Erscheinungsbild-, Farb- und Texturprüfungen stellen ebenfalls keine Polymerqualität oder Dichte fest.
Spezifikation der Teilekennzeichnung, Set-Etiketten und Schutzverpackung
| Anforderung | Details zur Vereinbarung |
|---|---|
| Teilekennung | Teilenummer, Revision, Set-Position und Kennzeichnungsmethode; Schutz der funktionalen und Kontaktflächen |
| Set-Identifikation | Containerformat-Code und Status für Paare oder austauschbare Sätze |
| Gruppierte Verpackung | Teile pro Satz, separat gekennzeichnete Ersatzteile und eine Packliste, die mit der Stückliste verbunden ist |
| Oberflächenschutz | Schutz für bearbeitete Kanten, Profile und fertige Oberflächen; Verpackung geeignet für den Versand |
Gravuren, Etiketten und Farberkennung sind für das Material und die Anwendung bestätigt. Markierungen an kritischen Passungen oder Kontaktflächen dürfen ohne Genehmigung nicht angebracht werden.
Flaschenhals-Leitfaden-Sätze: Zeichnungsüberarbeitungen und Set-Mengen
Zeichnungsanforderungen für den Flaschenhals-Leitfaden-Satz sollten die genehmigte Flaschengeometrie mit jeder Führungsposition im Set-Format verbinden. Nominales Flaschenvolumen oder ein Foto sind für eine kontrollierte Chargenbestellung unzureichend.
Beziehen Sie sich auf das Flaschenhals-Finish und den Support-Ring
Liefern Sie die Flaschzeichnung und -revision, die das Flaschenhals-Finish, das Support-Ring-Profil, die Kontakt-Höhe und relevante Maßabweichungen identifizieren. Geben Sie an, ob jeder Führungsring den Ring unterstützt oder nur die Flasche seitlich führt. Einschließlich der genehmigten Freigabe und Übertragungsgometrie in Bezug auf die Montage-Daten. Eine Flaschenprobe kann die Überprüfung unterstützen, ersetzt jedoch nicht den kontrollierten Maßbereich.
Weisen Sie linke und rechte Teilenummern nach Station zu
Listen Sie die Maschinenstation, die Fahrtrichtung und die installierte Seite für jeden Führungsabschnitt auf. Unterscheiden Sie gespiegelt Teile und Änderungen in der Kontakt-Höhe, Befestigungslöchern oder Übergangsgeometrie. Das Stücklisten (BOM) sollte auf die passende Zeichnung und Modellrevision für jeden Artikel verweisen. Klären Sie gemischte Flaschenrevisionen oder überholte Führungsdateien, bevor Sie die Herstellung anfordern.
Konvertieren Sie vollständige Sätze in Komponentenmengen
Als beispielhafte Mengenangabe benötigt ein Satz, der einen linken Führungs- und einen rechten Führungsabschnitt enthält und für vier Maschinen bestellt wird, jeweils vier Stück: insgesamt acht Führungen. Listen Sie Muster und Ersatzteile separat auf. Wenn ein Satz mehrere Stationen umfasst, erweitern Sie die Stückliste nach Station anstatt eines undefinierten “Satzes”. Identifizieren Sie Verpackungsgruppen und den Formatcode, damit die Empfangsteams die Sendung mit der Bestellung abgleichen können.
Für kundenspezifische POM-Flaschenhals-Leitfäden für Abfülllinien, bestätigen Sie die Materialqualität, aktuelle Revisionen, Mengen pro Freigabe und Abnahmeplan. Eine überarbeitete Flaschen- oder Führungs-Schnittstelle erfordert eine Überprüfung, bevor sie als unveränderte Wiederholbestellung behandelt wird.
Batch-Anfrage-Checkliste für Verpackungsmaschinen-Änderungsteile
Zu übermittelnde Dokumente und Informationen
- Firmenname, Webseite, Projektkontakt und Geräteanwendung.
- Gesteuerte Stückliste mit Teilenummern, Revisionen und Beschreibungen.
- Lesbare 2D-Zeichnungen und STEP-Modelle, wo verfügbar.
- Containerprofil und relevante Maschinen-/Schnittstelleninformationen.
- Genaue Materialgüten, Oberflächenanforderungen und angeforderte Dokumente.
- Musteranzahl, Stückzahl pro Satz, Sätze pro Freigabe und separate Ersatzteile.
- Kritische Maße, Prüfberichte und Kundenfreigabebestimmungen.
- Lieferziel, gewünschte Termine, Identifikation und Verpackungsanforderungen.
Anforderungen zur Bestätigung vor der Fertigung
Zeigen Sie Konstruktions- oder Modellkonflikte, Materialverfügbarkeit, Bearbeitungsfähigkeit, Prüfungszugang und Abweichungen vor der Freigabe auf. Bestätigen Sie die Musterfreigabe, den Lieferumfang und die verwendete Revision für Wiederholchargen. Die ZSCNC-Werkstatt in Wuxi konzentriert sich auf CNC-Fräsen und Drehen; Funktionen, die zusätzliche Prozesse erfordern, müssen separat bestätigt werden. Preis und Lieferzeit werden für jede Bestellung bestätigt.
Für den Komponentenlieferumfang siehe maßgeschneiderte Präzisionswechselteile für Verpackungsmaschinen.
Bereit, ein Angebot für eine Charge anzufordern? Laden Sie Zeichnungen der Verpackungsänderungsteile zur Überprüfung hoch. Das Upload-Formular akzeptiert PDF, DOC, DOCX, JPG, JPEG, PNG, STEP und DWG Dateien, bis zu 5 MB pro Datei. Für Excel/CSV Stücklisten, andere CAD-Formate oder größere Dateien senden Sie eine E-Mail info@zscncpack.com um die Dateiübertragung zu vereinbaren.
Verwandte Quellen
Branchenbegriffe und Beispiele für Container-Handling-Komponenten; diese Quellen legen keinen Umfang für ZSCNCs Geräte, Genehmigungen oder Fertigung fest.