電気研磨および充填バルブの表面仕上げ
電気研磨は、ステンレス鋼の表面から金属を電気化学的に除去します。これは充填バルブ本体の仕上げ工程と考えられますが、必要な結果はバルブの設計と用途から定義される必要があります。反射性の外観だけでは、清浄性、耐腐食性、密封性能の証拠にはなりません。.
この記事では、図面作成と検査の考慮事項について説明します。ZSCNCの無錫工作拠点はCNCフライス加工と旋盤加工に焦点を当てています。電気研磨ルート、処理された領域、および受入証拠は、注文受理前に別途確認する必要があります。.
加工された幾何学形状から始める
仕上げ仕様書は、通路、座、シール溝、ねじ、および取り付け機能を個別に識別すべきです。設計者は、どの領域が製品と接触し、どのインターフェースが組み立ての適合性を制御するかを明示しなければなりません。仕上げ許容範囲を決定する前に、現在の図面の改訂版と結合部品を確認してください。.
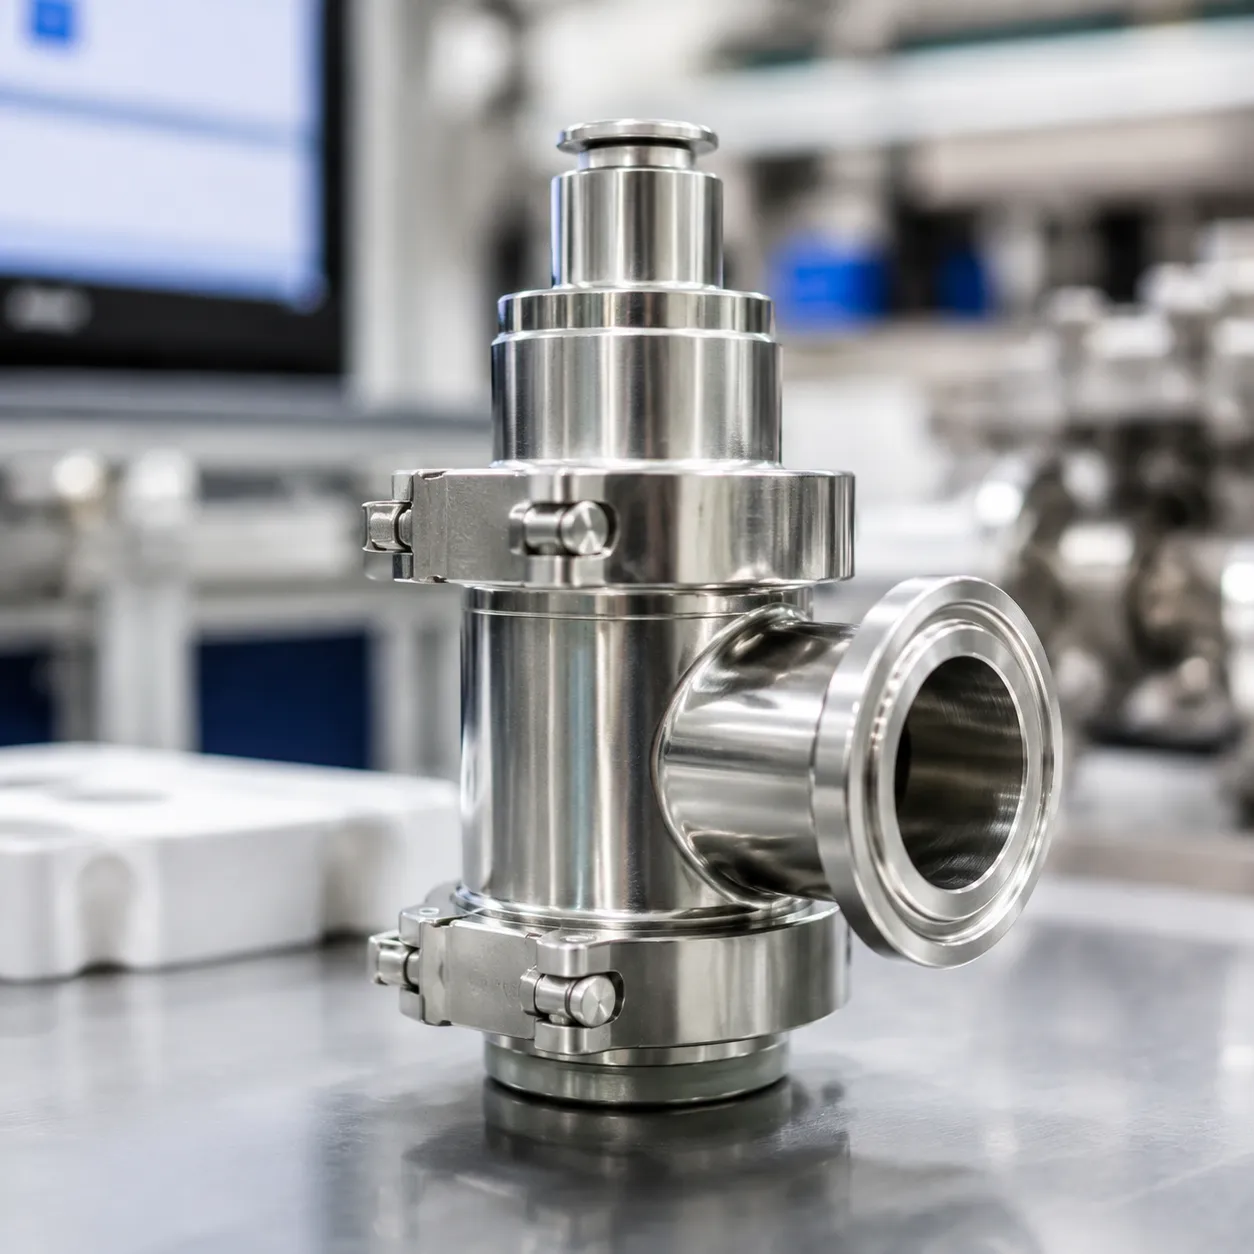
電気研磨は、深い傷、誤った座の幾何学、またはアクセスできないバリのための想定された修正として使用しないでください。許容されるエッジの破断と、クロスホールの交差点やシールエントリーエッジの検査方法を定義してください。追加のブレンディングや研磨が提案される場合は、まず幾何学と受入限界を合意してください。.
処理後の表面質感と寸法を指定
- 表面テクスチャ: 必要なパラメータ、制限、検査場所、および測定方法を特定します。単一のRa目標をすべての通路やシールインターフェースに自動的に割り当てるべきではありません。.
- 仕上がりサイズ: 寸法が処理前か処理後かを明示してください。バルブ座、穴、ねじ、およびシール溝を最終図面の要件に照らして確認してください。.
- 処理された領域: 内部および外部の表面、マスキングの要件、および処理されるべきでない領域を識別してください。.
- 受入証拠: 必要な検査報告書、処理記録、およびアプリケーション固有の試験を合意してください。.
Raの固定割合削減や普遍的な除去深さを想定しないでください。提案された処理許容範囲と達成可能な仕上げは、実際の幾何学と初期表面に対して確認が必要です。完成した部品を目視の明るさに頼るのではなく、検査してください。.
電気研磨、機械研磨、およびパッシベーション
電気研磨、機械研磨、および化学的パッシベーションは、それぞれ異なる工程を表します。これらの名前を交換可能とみなすのではなく、必要なルートを明示してください。複数の工程が提案されている場合は、最終工程後のシーケンス、表面状態、および寸法の受入を確認してください。.
見積もりのためには、エリアマークされた図面を使用し、必要な工程を明示するか、承認のために提案されたルートを許可してください。 ドローイングに基づく316L充填バルブ本体 そして ステンレス鋼材料の要件.
洗浄および腐食に関する適用検証の必要性
表面処理は単独で無菌製品経路を確立したり、バイオフィルムを防止したり、リークゼロを保証したり、洗浄サイクルの長さを決定したりするものではありません。製品の特性、通路の形状、シール、洗浄化学品、温度、そして設備全体の配置がすべて適用検討を必要とします。.
EHEDGは、その設備試験方法がすべての特定の用途に対する性能を保証するものではないと説明しています。食品メーカーは適切な洗浄体制に責任を持ちます。機械加工または電解研磨された部品は自動的にEHEDG認証を受けているわけではありません。処理名からFDAやASME BPEの適合性が示されるものではありません。.
見積依頼書(RFQ)および検査チェックリスト
- 承認された2D図面と3Dモデル、改訂情報および結合インターフェース情報.
- 正確なステンレス鋼のグレード、在庫状態、および材料文書の要件.
- 製品接触部分、洗浄条件、および指定された仕上げ工程.
- 最終寸法、基準点、表面テクスチャの検査場所、およびエッジの要件.
- 数量、納品先、および必要な検査証拠.
材料証明書、熱履歴証明書、およびEN 10204 3.1書類はデフォルトでは含まれていません。選択された在庫と注文の可用性を確認するためにリクエストしてください。私たちの 図面に基づく検査範囲 そして 見積もり用の図面送付. 設備の機能と洗浄性能は設備所有者による検証が必要です。.
技術資料
- worldstainless: 表面処理 — プロセスの背景。.
- EHEDG:試験方法 — 範囲と適用制限。.