Elektropolijsten en oppervlakteafwerking van vulkleppen
Elektropolijsten verwijdert metaal elektrochemisch van een roestvrijstalen oppervlak. Het kan worden beschouwd als een afwerkingsstap voor vulkleplichamen, maar het vereiste resultaat moet worden gedefinieerd op basis van het ontwerp en de toepassing van de klep. Een reflecterend uiterlijk is op zichzelf geen bewijs van reinigbaarheid, corrosiebestendigheid of afdichtingsprestaties.
Dit artikel legt teken- en inspectieoverwegingen uit. ZSCNC's bewerkingsbasis in Wuxi richt zich op CNC-frezen en draaien. Een elektrogepolijstingsroute, behandelde gebieden en acceptatiebewijs moeten afzonderlijk worden bevestigd voordat de bestelling wordt geaccepteerd.
Begin met de bewerkte geometrie
Een afwerkingsspecificatie moet passages, zitplaatsen, afdichtingsgroeven, schroefdraad en bevestigingskenmerken afzonderlijk identificeren. De ontwerper moet aangeven welke gebieden contact maken met het product en welke interfaces de assemblagepassing regelen. Controleer de huidige tekeningrevision en bevestigingsonderdelen voordat u beslist over een afwerkingsmarge.
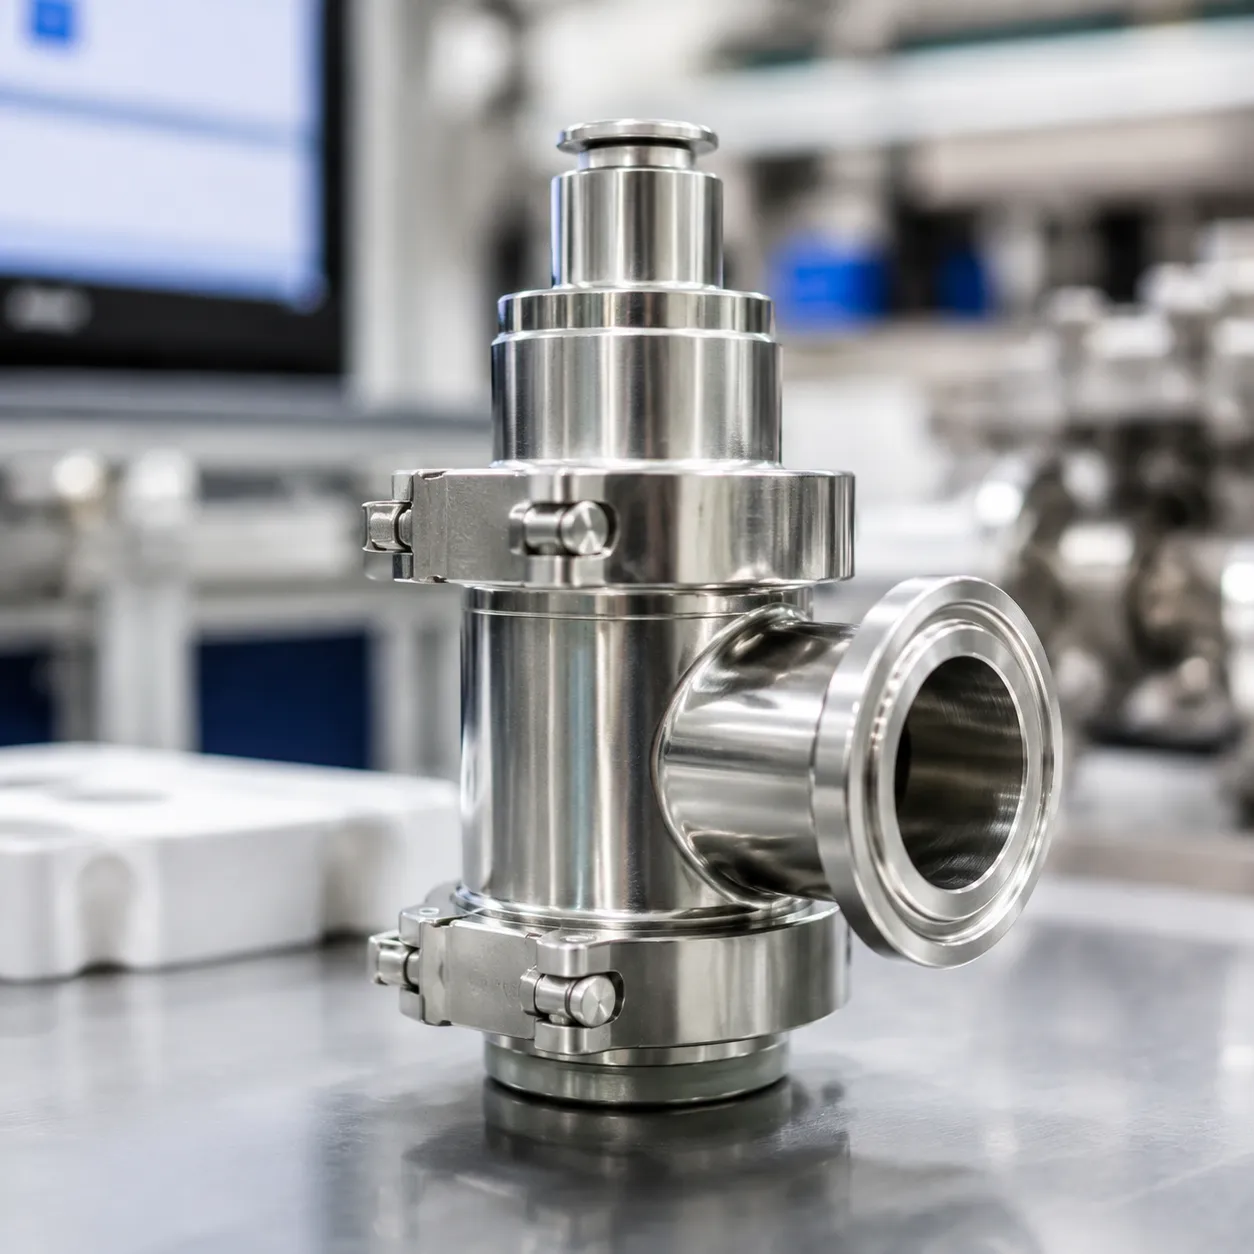
Gebruik elektrogepolijsting niet als een veronderstelde oplossing voor een diepe kras, onjuiste zitgeometrie of een ontoegankelijke bramen. Definieer de toegestane randafbraak en de methode voor het controleren van kruisingen in gaten en randafwerkingen voor afdichtingen. Als aanvullende afwerking of polijsten wordt voorgesteld, stem dan eerst de geometrie en acceptatielimieten af.
Specificeer oppervlaktextuur en afmetingen na behandeling
- Oppervlaktetextuur: identificeer de vereiste parameter, limiet, controlelocaties en meetmethode. Een enkel Ra-doel mag niet automatisch worden toegewezen aan elke passage of afdichtingsinterface.
- Afgewerkte maat: geef aan of de afmetingen vóór of na de behandeling gelden. Controleer klepzittingen, boring, schroefdraad en afdichtingsgroeven volgens de uiteindelijke tekeningvereisten.
- Behandelde gebieden: identificeer interne en externe oppervlakken, maskeringseisen en gebieden die onbehandeld moeten blijven.
- Acceptatiebewijs: stem af op het vereiste inspectierapport, behandelingsverslag en eventuele testspecifieke voor Nederland.
Ga niet uit van een vaste percentagevermindering in Ra of een universele verwijderingsdiepte. Voorgestelde behandelingsmarge en haalbare afwerking moeten worden bevestigd op basis van de werkelijke geometrie en initiële oppervlak. Controleer het voltooide onderdeel in plaats van te vertrouwen op visuele helderheid.
Elektropolijsten, mechanisch polijsten en passiveren
Elektropolijsten, mechanisch polijsten en chemisch passiveren beschrijven verschillende processen. Specificeer de vereiste route in plaats van hun namen als uitwisselbaar te behandelen. Waar meer dan één bewerking wordt voorgesteld, bevestig de volgorde, toestand van het oppervlak en de acceptatie van de afmetingen na de laatste bewerking.
Voor een offerte, gebruik een gebiedgemarkeerde tekening en geef het vereiste proces aan of laat een voorgestelde route voor goedkeuring. Zie onze tekening-gebaseerde 316L vulkleplichamen en RVS-materiaalvereisten.
Reiniging en corrosiebestendigheid vereisen toepassingsvalidatie
Oppervlaktebehandeling alleen stelt geen steriel productpad vast, voorkomt biofilm, garandeert geen lekvrijheid of bepaalt de reinigingscyclusduur. Producteigenschappen, doorgangsgeometrie, afdichtingen, reinigingschemie, temperatuur en de volledige apparatuurindeling moeten allemaal worden beoordeeld op toepassing.
EHEDG legt uit dat haar testmethoden voor apparatuur geen prestaties voor elke specifieke toepassing vaststellen; de voedselproducent blijft verantwoordelijk voor een geschikt reinigingsregime. Een gefreesd of geëlectropolijst onderdeel is niet automatisch EHEDG-gecertificeerd. Geen FDA- of ASME BPE-naleving wordt geïmpliceerd door de behandelingsnaam.
Offerteaanvraag en inspectielijst
- Goedgekeurde 2D-tekening en 3D-model, revisie- en aansluitinterface-informatie.
- Exacte roestvast staalsoort, voorraadconditie en eventuele materiaaldocumentatievereisten.
- Productcontactgebieden, reinigingsomstandigheden en de gespecificeerde afwerkingroute.
- Eindafmetingen, referentievlakken, controlelocaties voor oppervlaktestructuur en randvoorwaarden.
- Hoeveelheid, afleverbestemming en vereiste inspectiebewijs.
Materiaalcertificaten, warmte-traceerbaarheid en EN 10204 3.1 documenten zijn niet standaard inbegrepen; vraag ze aan zodat de beschikbaarheid kan worden bevestigd voor de geselecteerde voorraad en bestelling. Bekijk onze tekening-gebaseerde inspectiescope en stuur tekeningen voor een offerte. Apparatuurfunctie en reinigingsprestaties vereisen validatie door de eigenaar van de apparatuur.
Technische Referenties
- worldstainless: Oppervlaktebehandeling — procesachtergrond.
- EHEDG: Testmethoden — scope en toepassingsbeperkingen.