Электрополировка и отделка поверхности заполняющего клапана
Электрополировка удаляет металл электрохимическим способом с поверхности из нержавеющей стали. Ее можно рассматривать как завершающий этап обработки корпусов заполняющих клапанов, но необходимый результат должен быть определен исходя из конструкции клапана и области применения. Отражающий внешний вид сам по себе не является доказательством чистоты, коррозионной стойкости или герметичности.
В этой статье объясняются особенности чертежа и инспекции. Производственная база ZSCNC в Вухси специализируется на ЧПУ фрезерной и токарной обработке. Маршрут электрополировки, обработанные области и доказательства приемки должны быть подтверждены отдельно перед принятием заказа.
Начинайте с обработанной геометрии
Спецификация отделки должна отдельно указывать проходы, седла, уплотнительные канавки, резьбы и монтажные особенности. Проектировщик должен указать, какие области контактируют с продуктом, а какие интерфейсы управляют посадкой сборки. Перед принятием решения о допуске на отделку необходимо проверить текущую редакцию чертежа и сопряженные детали.
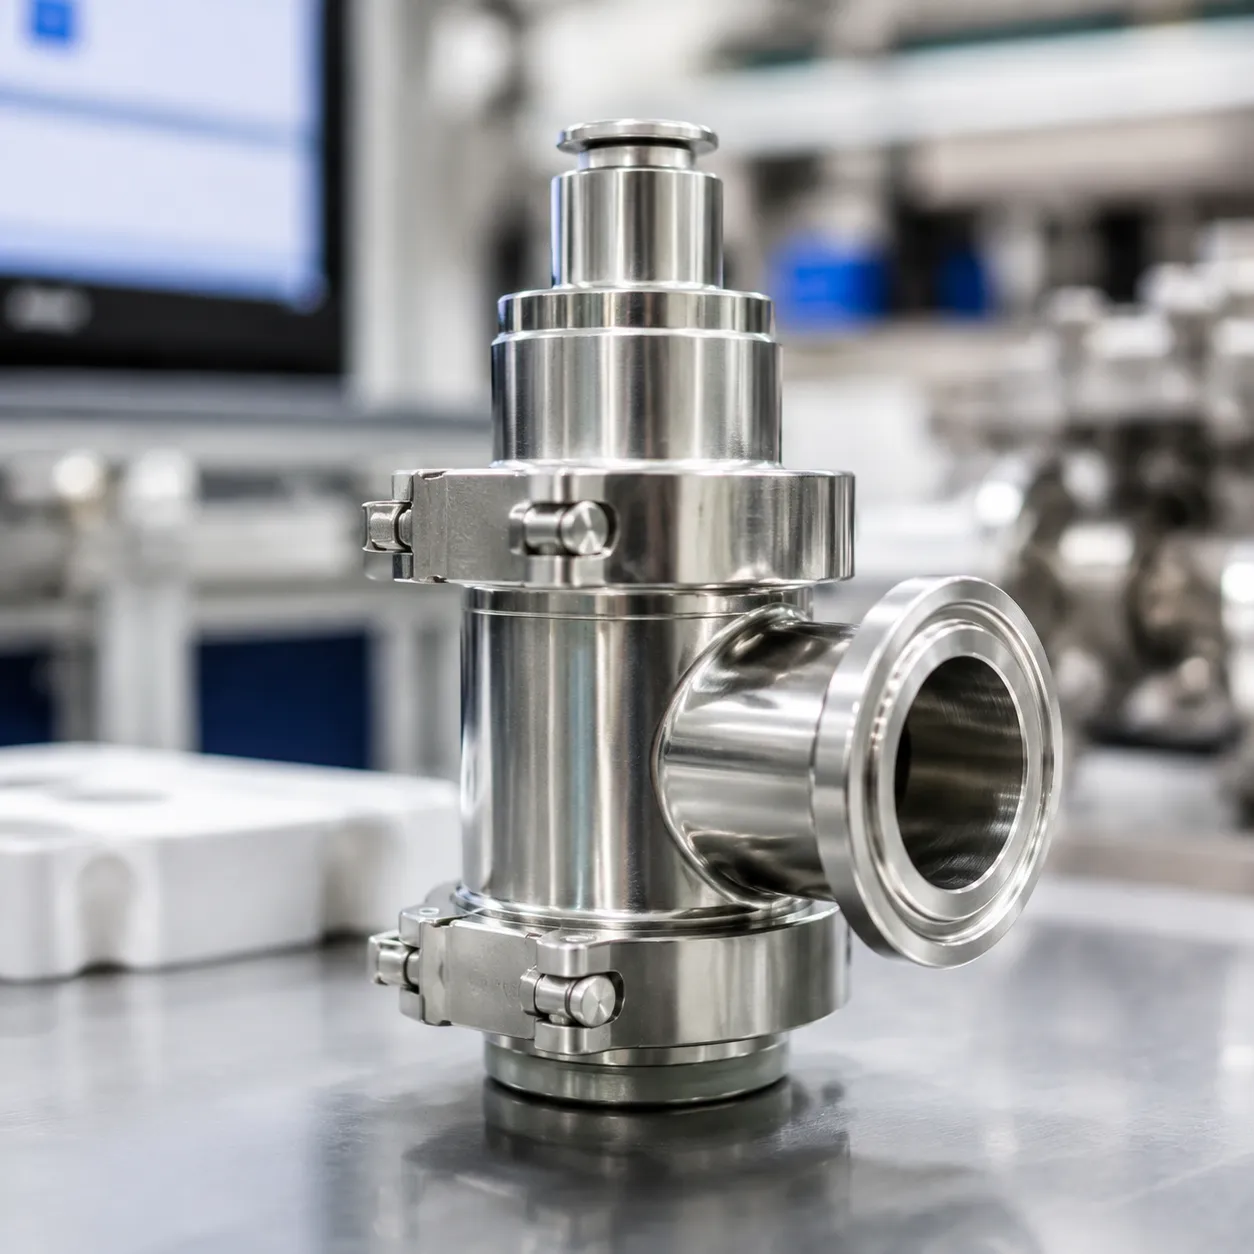
Не используйте электрополировку как предполагаемое решение для глубоких царапин, неправильной геометрии седла или недоступных заусенцев. Определите допустимый скос кромки и метод проверки пересечений сквозных отверстий и кромок входа в уплотнение. Если предлагается дополнительное сглаживание или полировка, сначала согласуйте геометрию и пределы приемки.
Укажите текстуру поверхности и размеры после обработки
- Текстура поверхности: укажите требуемый параметр, лимит, места проверки и метод измерения. Единственная цель Ra не должна автоматически присваиваться каждому проходу или интерфейсу уплотнения.
- Габаритные размеры: укажите, применимы ли размеры до или после обработки. Проверьте посадочные места клапанов, отверстия, резьбы и канавки для уплотнений в соответствии с требованиями окончательного чертежа.
- Обработанные области: укажите внутренние и внешние поверхности, требования к маскировке и области, которые должны оставаться необработанными.
- Доказательства приемки: согласуйте требуемый отчет о инспекции, запись обработки и любые тесты, специфичные для области применения.
Не предполагается фиксированный процент снижения Ra или универсальная глубина удаления. Предлагаемый допуск на обработку и достижимая отделка должны быть подтверждены с учетом фактической геометрии и исходной поверхности. Проверяйте готовую деталь, а не полагайтесь только на визуальную яркость.
Электрополировка, механическая полировка и пассивация
Электрополировка, механическая полировка и химическая пассивация описывают разные процессы. Укажите требуемый маршрут вместо того, чтобы рассматривать их названия как взаимозаменяемые. Если предлагается более одной операции, подтвердите последовательность, состояние поверхности и допуск размеров после финальной операции.
Для получения коммерческого предложения используйте чертеж с выделенной областью и укажите необходимый процесс или предложите маршрут для утверждения. См. наш чертежи на основе 316L для корпуса запорных клапанов и требования к материалу из нержавеющей стали.
Очистка и коррозия требуют проверки применения
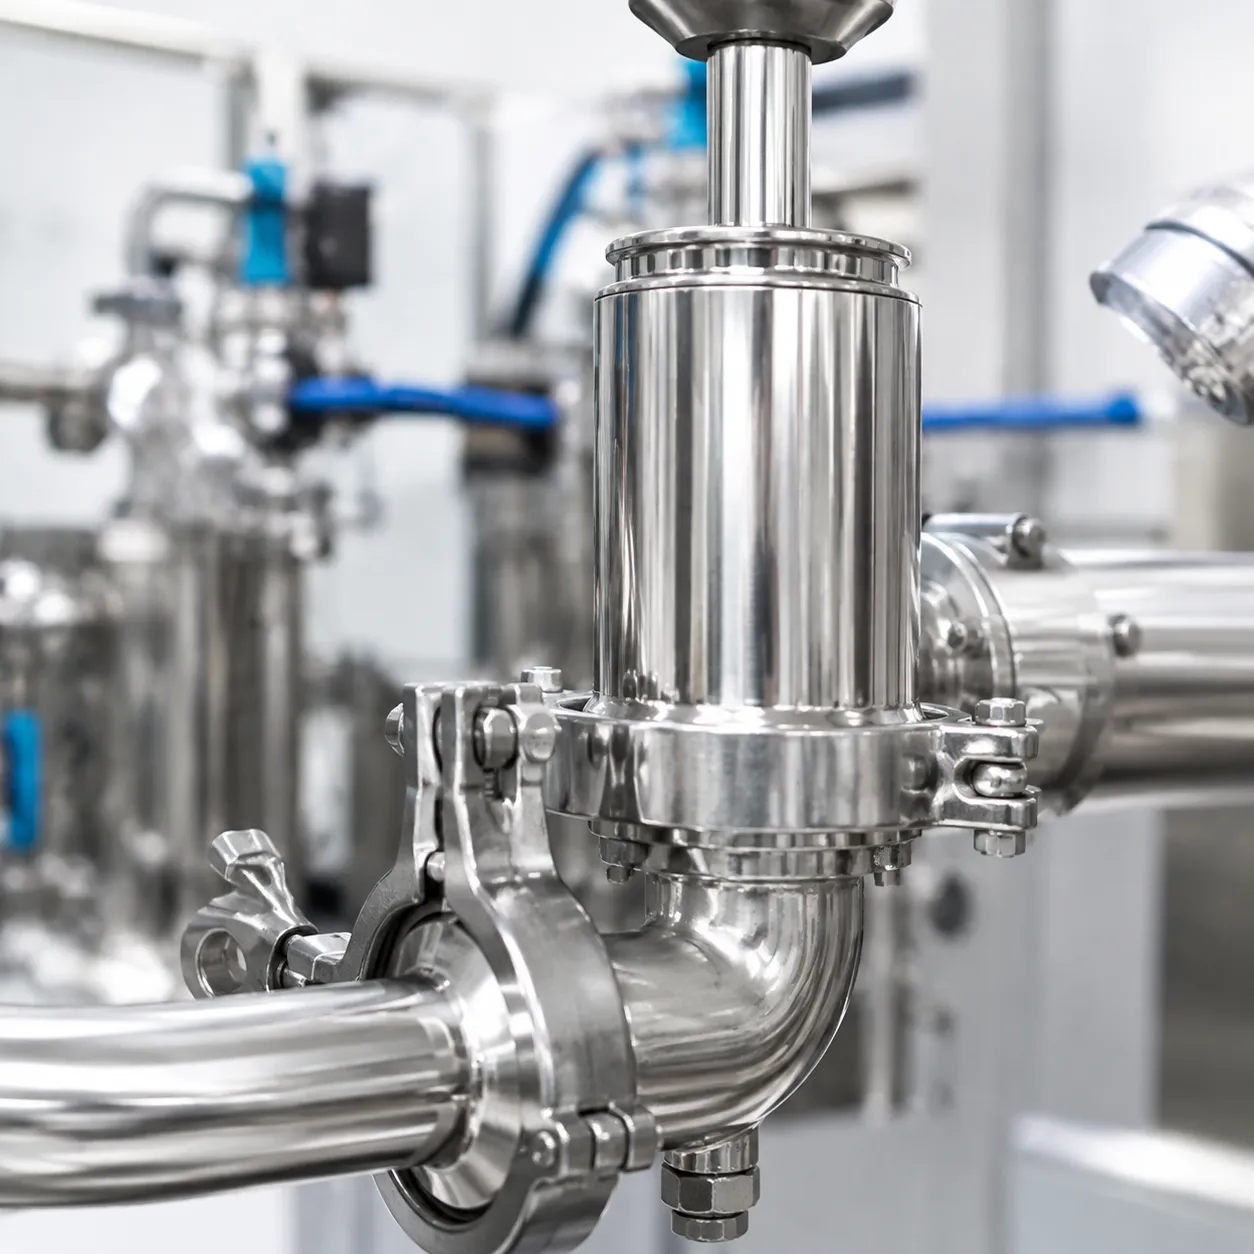
Обработка поверхности сама по себе не создает стерильный путь продукта, не предотвращает биооблако, не гарантирует нулевую утечку и не определяет продолжительность цикла очистки. Свойства продукта, геометрия прохода, уплотнения, химия очистки, температура и полное расположение оборудования требуют проверки применения.
EHEDG объясняет, что методы испытаний оборудования не устанавливают показатели для каждого конкретного применения; производитель продуктов питания остается ответственным за подходящий режим очистки. Обработанный или электрополированный компонент не является автоматически сертифицированным EHEDG. Название обработки не подразумевает соответствие FDA или ASME BPE.
Запрос ценового предложения и контрольный список для инспекции
- Одобренный 2D чертеж и 3D модель, информация о ревизии и сопряженных интерфейсах.
- Точный сорт нержавеющей стали, состояние на складе и любые требования к документации по материалу.
- Области контакта с продуктом, условия очистки и указанный маршрут обработки поверхности.
- Конечные размеры, базовые поверхности, места проверки текстуры поверхности и требования к краям.
- Количество, место доставки и требуемые доказательства инспекции.
Сертификаты на материалы, прослеживаемость теплов и документы EN 10204 3.1 не включены по умолчанию; запрашивайте их для подтверждения наличия выбранного материала и заказа. Ознакомьтесь с нашим объемом инспекции на основе чертежа и отправить чертежи для получения стоимости. Функция оборудования и эффективность очистки требуют проверки владельцем оборудования.
Технические справки
- worldstainless: Обработка поверхности — фон процесса.
- EHEDG: Методы испытаний — область применения и ограничения.