リピートノズル注文の場合、加工開始前に接続規格、シール方法、結合形状、検査基準、図面の改訂版を定義してください。. 外径や写真だけでは、充填ノズルインターフェースの全体像を説明できません。.
このガイドは、包装機器の購入者がカスタム加工部品の充填ノズル接続仕様を準備するのに役立ちます。見積もり、サンプルレビュー、リピートバッチ供給に必要な情報をカバーしています。充填精度、遮断動作、洗浄性能も組み立て済みの機械で検証が必要です。.
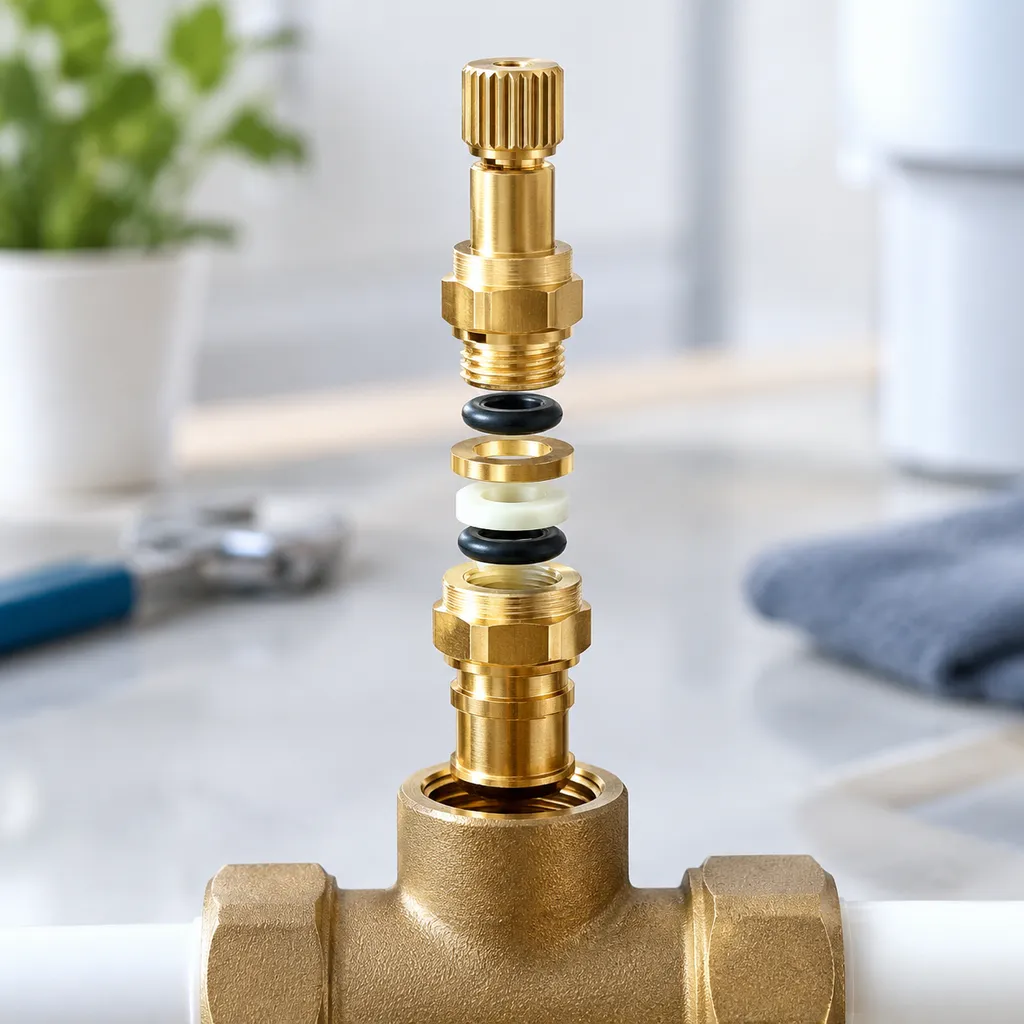
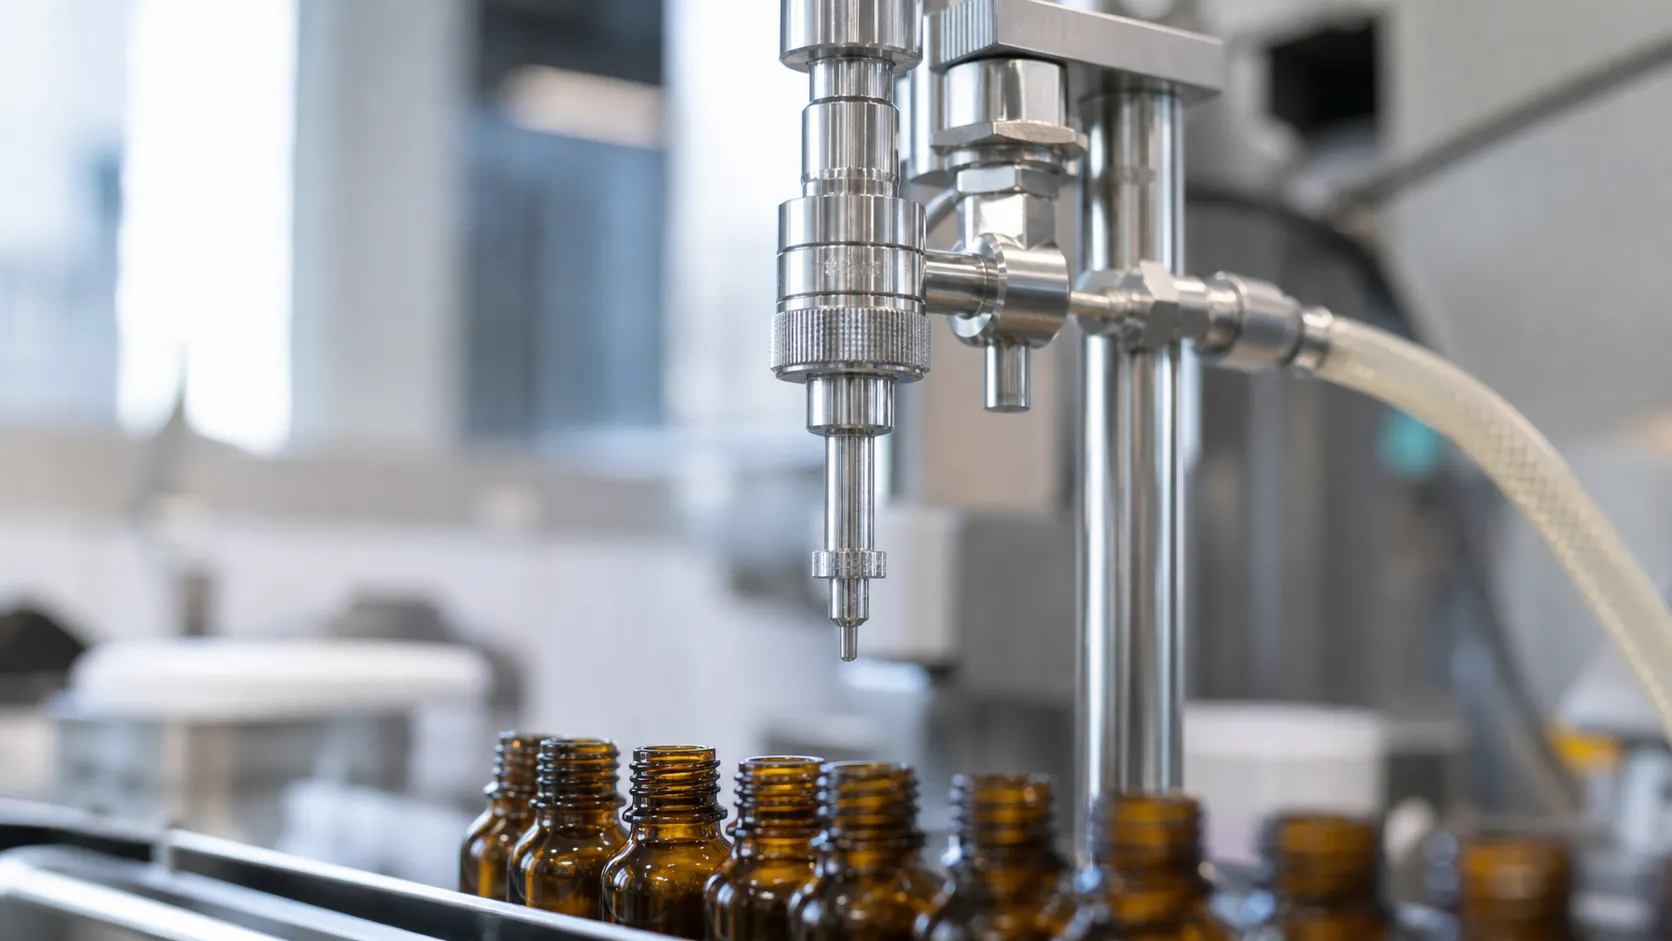
画像の注意:掲載されている充填シーンは説明用です。下の図は概念的な説明であり、生産図面や検査済みの顧客組立の証拠ではありません。.
部品と組立範囲の定義
供給者が正確に何を提供するかを特定します:ノズル先端、ボディ、接続スリーブ、バルブシャフト、シートインサート、または合意された一式の加工部品。個別の部品見積もりには、シール、アクチュエーター、組立、検査済みの充填ヘッドは自動的に含まれません。.
含まれる内容の特定
- 部品の識別: 部品番号、承認された図面改訂版、数量を各アイテムごとに提供してください。.
- 結合部品: マニホールド、シャフト、ガスケット、クランプ、または取り付けブラケットを特定し、適合を制御します。利用可能な場合は、関連するインターフェースの寸法も提供してください。.
- 組立範囲: 部品が個別に供給されるか、または合意された組立工程が必要かを明示してください。購入したシールやその他の購入品は別途リストアップしてください。.
- 材料書類: RFQ段階で材料のグレードと要求されるトレーサビリティまたは証明書の種類を指定してください。書類の入手可能性と範囲は注文時に確認する必要があります。.
ZSCNCは、承認された図面に基づき、CNC旋盤およびフライス加工用のカスタムノズル部品をレビューします。当社の通常の寸法許容差は約±0.01mmです。選択された特徴については、材料、形状、工程、測定アクセスをレビューした後、±0.005mmと考慮される場合があります。これらの数値は、スレッド、ランアウト、組立の一般的な仕様ではありません。.
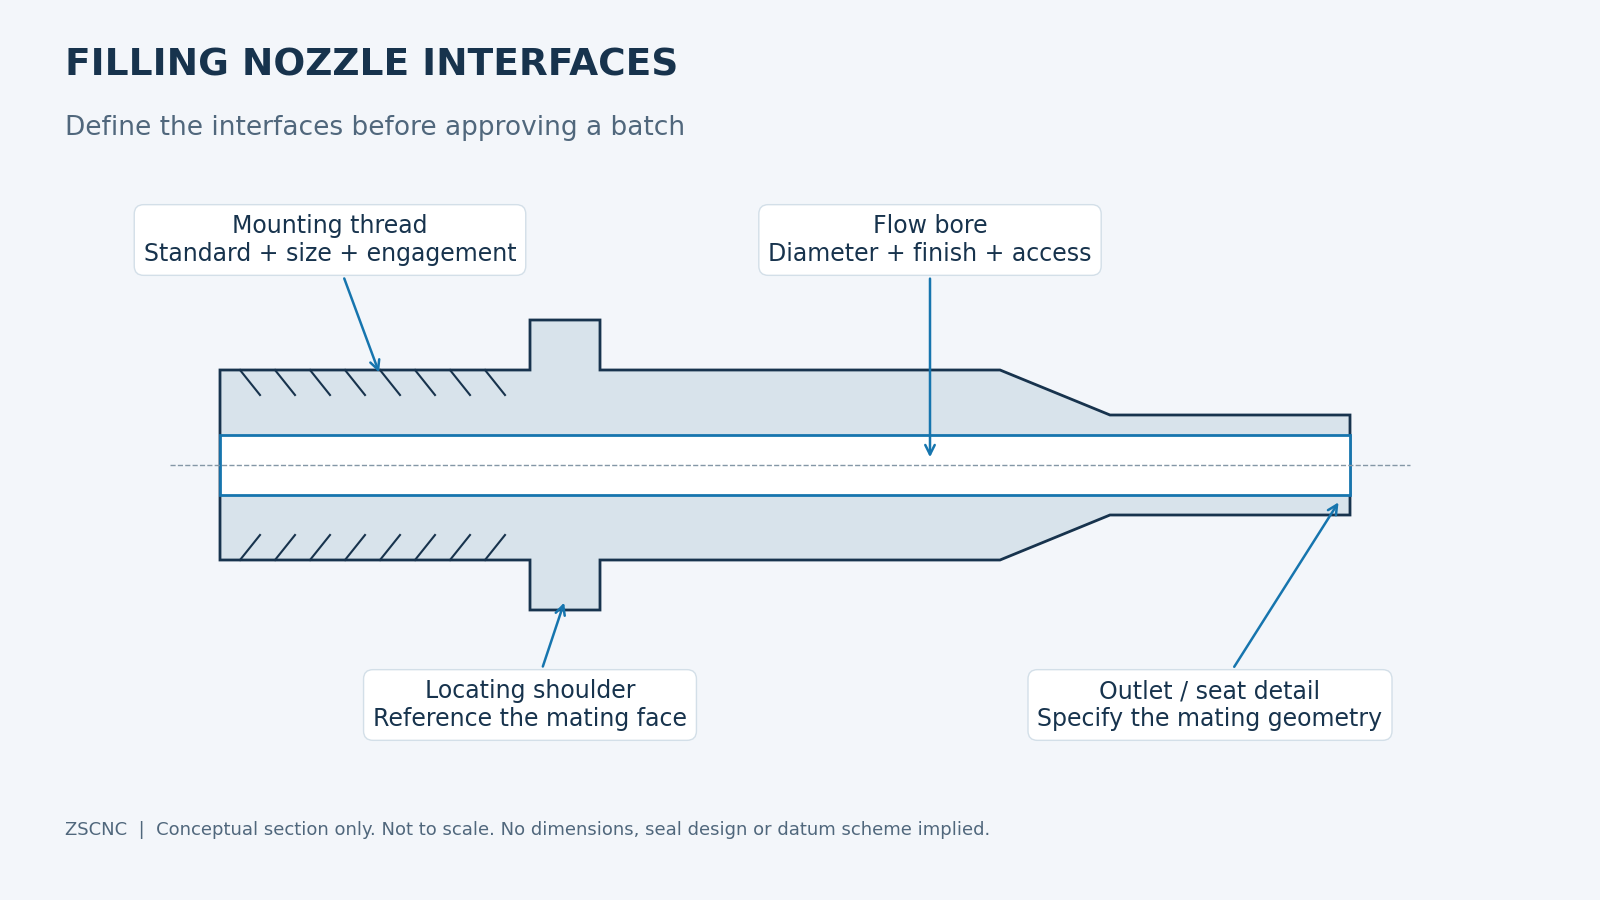
接続規格とシール方法を指定してください
単に「BSP」、「メトリック」または「衛生接続」と記載するのではなく、完全な接続呼び出しを記載してください。外観が似ている接続でも、ねじ形状、サイズ、嵌合要件、シール配置が異なる場合があります。.
| インターフェース | 図面またはRFQに含める | シール詳細を確認してください |
|---|---|---|
| 平行ねじ | 標準、名目サイズ、ピッチ、許容差クラス(該当する場合)、使用可能深さおよびリードイン | 別個のシール面、ワッシャー、ガスケットまたはOリングの配置を特定してください |
| テーパーねじ | 正確な規格とサイズ、嵌合またはゲージ要件、結合接続 | 許可されたシーラントと組み立て要件を装置設計者と確認してください |
| クランプ / フェルール | 適用規格、フェルールの寸法、結合クランプおよびガスケットの詳細 | ガスケット接触面を定義してください;「トライクランプ」だけでは寸法情報が不十分です |
| カスタムフランジ | 穴パターン、位置決めピボットまたはダボ、取り付け面と向き | フェースシールまたは溝のジオメトリと承認されたシール仕様を提供してください |
ねじの嵌合と流体シールは異なる要件です。OEMは、流体、圧力、温度、洗浄条件に適した接続とシールを確認する必要があります。コンポーネントメーカーは、材料名だけから適合性を推測すべきではありません。.
組み付け時のシールの保護
取り付け時にシールが通過するバリの発生しやすいエッジ、導入面取、ねじの逃げ、および表面を特定します。図面にエッジ状態を明記してください。ねじの合否判定は、一律の±0.005 mmという規定ではなく、適用される規格および合意されたゲージ測定方法に従う必要があります。.
シール座と位置決め基準(データム)の定義
充填ノズル用のシール座は、その嵌合部品と合わせて定義する必要があります。座のプロファイル、接触径、該当する場合は角度や半径、および組み付けで使用される位置決め機能との関係性を提示してください。.
- 円錐状または成形されたシール座: 実際のプロファイルと、ガイド穴またはその他の機能的基準に対する幾何学的関係を定義します。一律のシール座角度を前提としないでください。.
- シール溝: 承認されたシールを特定し、必要に応じて溝の幅、深さ、コーナーR、クリアランス、およびエッジ状態を指定します。.
- 平らな面: 機能上必要な箇所において、接触面を特定し、平面度、向き、または振れの図面要件を指定します。.
- データム基準: ノズルが機械内でどのように位置決めされるかに基づいて選定します。取付段差や穴が該当する場合がありますが、データム記号や検査のセットアップは図面固有のものです。.
シール座とステムがセットで供給される場合、それらがロット内で互換性を持つか、あるいは識別された合致セットとして管理されるかを合意してください。ステム固有のお見積り詳細については、次をご参照ください。 充填バルブステム仕様のRFQチェックリスト.
表面仕上げと検査要件の合意
製品と接触するエリア、シールエリア、および摺動エリアに対して、表面仕上げの要件を割り当てます。1つのRa値をすべての表面に一律に適用すべきではありません。シールの種類、動き、加工アクセスのしやすさ、および装置の洗浄要件が図面の仕様に影響を与えます。.
必要な粗さパラメータと上限、測定箇所、および特別な測定条件を含めてください。アクセスが困難な内部通路や小さなシール座については、注文を受け付ける前に、その要件をどのように検証できるかを確認してください。また、次もご参照ください。 シールおよび摺動部品向けの表面仕上げガイド.
生産前のロット受入計画の設定
- ねじ、穴、座面の形状、機能的関係の重要な特徴を特定し、測定方法に合意する。.
- サンプル承認要件、検査頻度、および各バッチに必要な記録を確認する。.
- 寸法と仕上げが合意された仕上げ工程の前または後に受け入れられるかどうかを指定する。.
- 材料の資料と検査報告書を明示的に要求し、その範囲、入手可能性、および見積もりに対する追加費用を確認する。.
- 露出したねじ、座面、仕上げ面の保護梱包について合意する。.
寸法または粗さの検査は、組み立てられたノズルが漏れないことを証明しない。静的リークまたは圧力試験は別の活動であり、組み立て範囲、装置、媒体、圧力、期間、および受け入れ基準について特別な合意が必要である。これは標準で機械加工部品に含まれない。.
部品検査と充填性能検証を分離する。
部品の受け入れと機械の検証を、責任範囲を明確にした別々の記録として保持する。.
| 段階 | 確立すべき内容 | 受け入れ基準 |
|---|---|---|
| 機械加工部品の検査 | 材料の識別、合意された寸法、ねじのチェック、座面の形状、仕上げおよびエッジ条件 | 承認された部品図面と確認された検査計画 |
| 合意された組み立てまたは静的試験 | 注文に明示的に含まれる組み立ておよび試験活動のみ | 書面による試験条件と受け入れ基準 |
| 充填ラインの検証 | 充填の正確さ、滴下挙動、サイクル速度、製品への影響、および運転条件下での洗浄性能 | 組み立て済み機器および実際の適用に関するOEMまたはエンドユーザーの手順 |
ZSCNCの加工レビューは部品製造をサポートします。これは完全な機械の衛生状態、食品接触適合性、洗浄工程または充填性能を認証するものではありません。機器の所有者またはOEMは適用される要件を確立し、最終システムを検証する必要があります。.
リピートノズル注文のためのRFQチェックリスト
のため カスタム316L充填ノズルおよび機械加工部品, 一貫したデータパッケージを送信し、見積もりが最新の設計と必要なバッチ数量を反映していることを確認してください。.
- 図面と改訂: 寸法付き2D図面と、利用可能な場合は3Dモデル; 前回の注文からの変更点と、どのドキュメントが適用されるかを特定してください。.
- 材料と書類: 正確なグレード、承認された代替品、および証明書またはトレーサビリティ要件。.
- 接続詳細: 完全なねじまたはフェルールの呼び出し、結合ジオメトリ、方向性および係合。.
- 座席とシール情報: 接触ジオメトリ、承認されたシールの詳細、重要な許容差、および指定された表面仕上げ。.
- 注文数量: 部品番号ごとの数量、機械セットあたりのピース数、サンプル数量、最初のバッチおよび予想されるリピートリリース。.
- 検査と納品: サンプル受け入れ、検査記録、梱包要件および希望納期。.
リピート供給の場合は、次のバッチをリリースする前に図面の改訂と承認状況を確認してください。以前の受け入れは、変更された材料、結合部品、シールまたは仕上げを自動的に承認しません。.
バッチ注文の準備? バッチ見積もり用のノズル図面をアップロード. 部品番号、材料、数量、および希望納期を含めてください。機械加工範囲や必要な要件についてレビューします。.
技術資料
- スウェグロック:ねじとエンドコネクション識別ガイド — ねじとコネクションタイプを識別するための参考資料.
- パーカーOリングハンドブック — シールおよびガンド設計の考慮事項の参考資料。.
これらの参考資料は一般的な工学的背景を提供します。承認された図面の代わりにはなりませんし、ZSCNCがいずれかのメーカーと提携していることを示すものではありません。.