Für eine Wiederholungsbestellung von Düsen sind der Anschlussstandard, die Abdichtungsmethode, die Anschussgeometrie, die Prüfkriterien und die Zeichnungsrevision vor Beginn der Bearbeitung festzulegen. Ein Außendurchmesser oder ein Foto allein beschreibt noch keine vollständige Fülldüsen-Schnittstelle.
Dieser Leitfaden hilft Käufern von Verpackungsanlagen, Spezifikationen für Fülldüsenanschlüsse für kundenspezifisch bearbeitete Komponenten zu erstellen. Er deckt die Informationen ab, die für Angebote, Musterprüfungen und die Nachbestellung von Chargen erforderlich sind. Füllgenauigkeit, Absperrverhalten und Reinigungsleistung müssen zudem an der montierten Maschine validiert werden.
Bildhinweis: Die gezeigte Abfüllszene dient nur zur Veranschaulichung. Das Diagramm unten ist eine konzeptionelle Erklärung und keine Produktionszeichnung oder der Nachweis einer geprüften Kundenbaugruppe.
Definition des Komponenten- und Baugruppenumfangs
Beginnen Sie damit, genau zu bestimmen, was der Lieferant liefern wird: eine Düsenspitze, ein Gehäuse, eine Verbindungshülse, einen Ventilschaft, einen Sitzeinsatz oder einen vereinbarten Satz bearbeiteter Teile. Ein Angebot für eine einzelne Komponente schließt Dichtungen, Antriebe, die Montage oder einen getesteten Füllkopf nicht automatisch ein.
Legen Sie fest, was im Lieferumfang enthalten ist
- Teileidentifikation: Geben Sie für jeden Artikel eine Teilenummer, eine genehmigte Zeichnungsrevision und die Stückzahl an.
- Gegenstücke / Anschlussteile: Identifizieren Sie den Verteiler, den Schaft, die Dichtung, die Klammer oder die Halterung, die die Passform steuern. Stellen Sie die relevanten Schnittstellenabmessungen zur Verfügung, sofern diese verfügbar sind.
- Montageumfang: Geben Sie an, ob Komponenten separat geliefert werden oder einen vereinbarten Montageprozess erfordern. Führen Sie gekaufte Dichtungen und andere zugekaufte Artikel separat auf.
- Materialdokumente: Geben Sie die Materialgüte und die gewünschte Rückverfolgbarkeit oder Art des Zertifikats bereits in der Angebotsphase (RFQ) an. Die Verfügbarkeit von Dokumenten und der Umfang müssen mit der Bestellung bestätigt werden.
ZSCNC prüft kundenspezifische Düsenkomponenten für das CNC-Drehen und -Fräsen anhand genehmigter Zeichnungen. Unsere normale dimensionale Leistungsfähigkeit liegt bei ca. ±0,01 mm; ausgewählte Merkmale können nach Überprüfung von Material, Geometrie, Prozess und Messzugang bei ±0,005 mm liegen. Diese Werte sind keine pauschalen Gewinde-, Rundlauf- oder Montage-Spezifikationen.
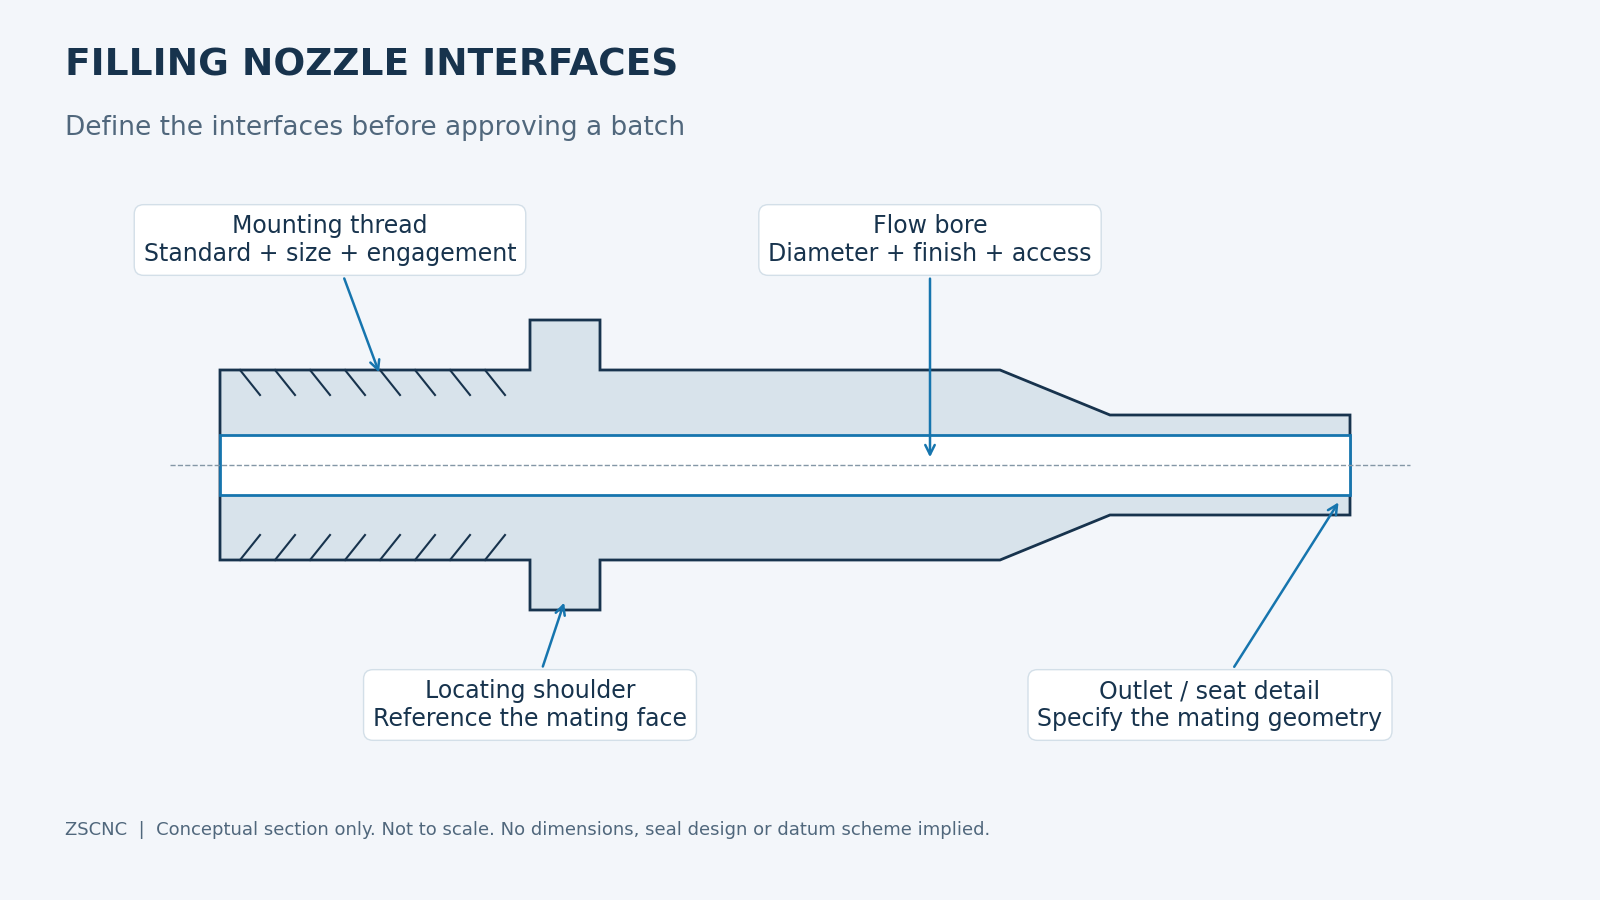
Anschlussstandards und Dichtungsmethoden festlegen
Schreiben Sie die vollständige Anschlussbezeichnung anstatt einfach nur “BSP”, “metrisch” oder “Sanitäranschluss”. Ähnlich aussehende Anschlüsse können unterschiedliche Gewindeformen, Größen, Einschraubtiefen und Dichtungsanordnungen aufweisen.
| Schnittstelle | In die Zeichnung oder RFQ aufnehmen | Dichtungsdetail zur Bestätigung |
|---|---|---|
| Parallelgewinde | Standard, Nenngröße, Steigung, Toleranzklasse, wo zutreffend, nutzbare Tiefe und Führungsbereich | Das separate Dichtungsfläch, Unterlegscheibe, Dichtung oder O-Ring-Anordnung identifizieren |
| Konisches Rohrgewinde | Genauer Standard und Größe, Eingriff- oder Prüfanforderungen, Gegenverbindung | Permittiertes Dichtmittel und Montageanforderungen mit dem Geräteentwickler abstimmen |
| Klemme / Fitting | Anwendbarer Standard, Fitting-Dimensionen und Gegenklemmen- sowie Dichtungsdetails | Die Dichtflächen, “Tri-Clamp” allein, sind unzureichende Maßangaben |
| Sonderflansch | Lochmuster, Positionierungs-Piloten oder Dübel, Montagefläche und Ausrichtung | Die Geometrie der Flanschdichtung oder Nut sowie die genehmigte Dichtungspezifikation bereitstellen |
Gewindeeingriff und Fluidabdichtung sind unterschiedliche Anforderungen. Der OEM sollte die gewählte Verbindung und Dichtung für die Flüssigkeit, den Druck, die Temperatur und die Reinigungsbedingungen bestätigen. Ein Komponentenhersteller sollte die Kompatibilität nicht nur anhand des Materialsnamens ableiten.
Den Dichtungsschutz während der Montage
Kanten, die empfindlich auf Grate reagieren, Führungsbohrungen, Gewindeläufe und Oberflächen, die während der Installation von einer Dichtung überquert werden. Kantenbedingungen in der Zeichnung spezifizieren. Die Gewindeakzeptanz sollte dem anwendbaren Standard und der vereinbarten Prüfmethodik folgen, anstatt einer universellen Aussage von ±0,005 mm.
Dichtungsflächen und Ausrichtungsreferenzpunkte definieren
Eine Abdichtdüsenabdichtungssitzung muss zusammen mit ihrer Gegenkomponente beschrieben werden. Geben Sie das Sitzprofil, den Kontakt-Durchmesser, den Winkel oder Radius, wo relevant, sowie die Beziehung zu den in der Montage verwendeten Positionierungsmerkmalen an.
- Kegelige oder geformte Sitze: Definieren Sie das tatsächliche Profil und seine geometrische Beziehung zum Führungsbohrung oder anderen funktionalen Referenz. Gehen Sie nicht von einem universellen Sitzwinkel aus.
- Dichtungsrillen: Identifizieren Sie die zugelassene Dichtung und geben Sie die Rillenbreite, -tiefe, Eckenradius, Spielraum und Kantenbedingungen an, soweit zutreffend.
- Flache Flächen: Identifizieren Sie die Kontaktfläche und die Konstruktionsanforderungen an Ebenheit, Ausrichtung oder Laufabweichung, wo funktional erforderlich.
- Referenzpunkte: Wählen Sie sie basierend auf der Positionierung der Düse in der Maschine aus. Eine Montage-Schulter oder -Bohrung kann relevant sein, aber die Bezugspunkte und die Inspektionsanordnung sind zeichnungsspezifisch.
Wenn eine Sitz- und Stiftkomponente zusammen geliefert werden, vereinbaren Sie, ob sie innerhalb der Charge austauschbar sind oder als gekennzeichnete passende Sätze geführt werden. Für stiftbezogene Angebotsdetails siehe die Sitzstift-Spezifikationen RFQ-Checkliste.
Vereinbaren Sie Oberflächenfinish- und Inspektionsanforderungen
Weisen Sie die Oberflächenfinish-Anforderungen den relevanten produktberührenden, abdichtenden und gleitenden Flächen zu. Ein Ra-Wert sollte nicht automatisch auf jede Oberfläche angewendet werden. Dichtungsart, Bewegung, Bearbeitungszugang und die Reinigungsanforderungen der Ausrüstung beeinflussen die Zeichnungsspezifikation.
Fügen Sie die erforderlichen Rauheitsparameter und -grenzen, Messstellen und etwaige spezielle Messbedingungen hinzu. Für schwer zugängliche interne Passagen oder kleine Sitze bestätigen Sie, wie die Anforderung vor Annahme der Bestellung überprüft werden kann. Siehe auch unseren Oberflächenfinish-Leitfaden für Dichtungs- und Gleitkomponenten.
Setzen Sie den Chargen-Akzeptanzplan vor der Produktion fest
- Kennzeichnen Sie kritische Merkmale und vereinbaren Sie die Messmethode für Gewinde, Bohrungen, Sitzgeometrie und funktionale Beziehungen.
- Bestätigen Sie die Anforderungen an die Musterfreigabe, Inspektionshäufigkeit und die Aufzeichnungen, die für jede Charge erforderlich sind.
- Geben Sie an, ob Maße und Oberflächenfinish vor oder nach einer vereinbarten Nachbearbeitung akzeptiert werden.
- Fordern Sie ausdrücklich Materialdokumentation und Inspektionsberichte an; bestätigen Sie deren Umfang, Verfügbarkeit und etwaige zusätzliche Kosten mit dem Angebot.
- Vereinbaren Sie Schutzverpackungen für freiliegende Gewinde, Sitze und Oberflächen.
Eine dimensionalische oder Rauheitsprüfung beweist nicht allein, dass eine montierte Düse dicht sein wird. Statische Leck- oder Drucktests sind eine separate Aktivität: Der Umfang der Montage, die Ausrüstung, das Medium, der Druck, die Dauer und die Abnahmekriterien erfordern eine spezifische Vereinbarung. Es ist nicht standardmäßig bei einem bearbeiteten Teil enthalten.
Separate Komponenteninspektion von Füllleistungsprüfung
Akzeptanz der Komponenten und Maschinenvalidierung als separate Aufzeichnungen mit festgelegten Verantwortlichkeiten.
| Phase | Was zu bestimmen ist | Akzeptanzgrundlage |
|---|---|---|
| Inspektion der bearbeiteten Komponente | Materialidentität, vereinbarte Abmessungen, Gewindekontrollen, Sitzgeometrie, Oberflächen- und Kantenbedingungen | Genehmigte Komponentenzeichnung und der bestätigte Inspektionsplan |
| Vereinbarte Montage oder statischer Test | Nur die Montage- und Testaktivitäten, die ausdrücklich in der Bestellung enthalten sind | Schriftliche Testbedingungen und Abnahmekriterien |
| Validierung der Fülllinie | Füllgenauigkeit, Tropfverhalten, Zyklusrate, Produkteffekte und Reinigungsleistung unter Betriebsbedingungen | OEM- oder Endanwenderverfahren für die montierte Ausrüstung und die tatsächliche Anwendung |
Die Überprüfung der Zerspanung durch ZSCNC unterstützt die Komponentenherstellung. Sie zertifiziert nicht die Hygiene, die Lebensmittelkontaktkonformität, den Reinigungsprozess oder die Füllleistung der kompletten Maschine. Der Ausrüstungsbesitzer oder OEM muss die anwendbaren Anforderungen festlegen und das endgültige System validieren.
RFQ-Checkliste für wiederholte Düsenbestellungen
Für Kundenspezifische 316L-Fülldüsen und bearbeitete Komponenten, senden Sie ein konsistentes Datenpaket, damit das Angebot die aktuelle Konstruktion und die erforderlichen Chargenmengen widerspiegelt.
- Zeichnungen und Revisionen: maßstabsgetreue 2D-Zeichnungen plus ein 3D-Modell, sofern verfügbar; Änderungen gegenüber der vorherigen Bestellung identifizieren und welches Dokument maßgeblich ist.
- Material und Dokumente: Genauigkeit der Güteklasse, alle genehmigten Alternativen und die Anforderungen an Zertifikate oder Rückverfolgbarkeit.
- Verbindungsdetails: Vollständige Gewindebohrungen oder Fitting-Details, Passgeometrie, Ausrichtung und Eingriff.
- Sitz- und Dichtungsinformationen: Kontaktgeometrie, genehmigte Dichtungsdetails, kritische Toleranzen und spezifizierte Oberflächenbeschaffenheit.
- Bestellmengen: Menge pro Teilenummer, Stückzahl pro Maschinensatz, Mustermenge, erste Charge und erwartete wiederholte Freigaben.
- Inspektion und Lieferung: Musterannahme, Inspektionsaufzeichnungen, Verpackungsanforderungen und gewünschtes Lieferdatum.
Für wiederholte Lieferungen bestätigen Sie vor Freigabe der nächsten Charge die Konstruktionsänderung und den Genehmigungsstatus. Frühere Annahmen bedeuten nicht automatisch die Genehmigung eines geänderten Materials, Pass-Teils, Dichtung oder Oberfläche.
Bereiten Sie eine Chargenbestellung vor? Laden Sie Düsenzeichnungen für ein Angebot einer Charge hoch. Geben Sie die Teilenummern, Materialien, Mengen und das gewünschte Lieferdatum an. Wir prüfen den Bearbeitungsumfang und alle Anforderungen, die geklärt werden müssen.
Technische Referenzen
- Swagelok: Gewinde- und Anschlussidentifikationsführer — Referenz zur Identifizierung von Gewinde- und Verbindungstypen.
- Parker O-Ring-Handbuch — Referenz für Dichtungs- und Gummiteil-Designüberlegungen.
Diese Referenzen bieten allgemeines ingenieurwissenschaftliches Hintergrundwissen. Sie ersetzen nicht die genehmigte Zeichnung oder implizieren keine Zugehörigkeit von ZSCNC zu einem Hersteller.