Elektropolieren und Oberflächenfinish des Füllventils
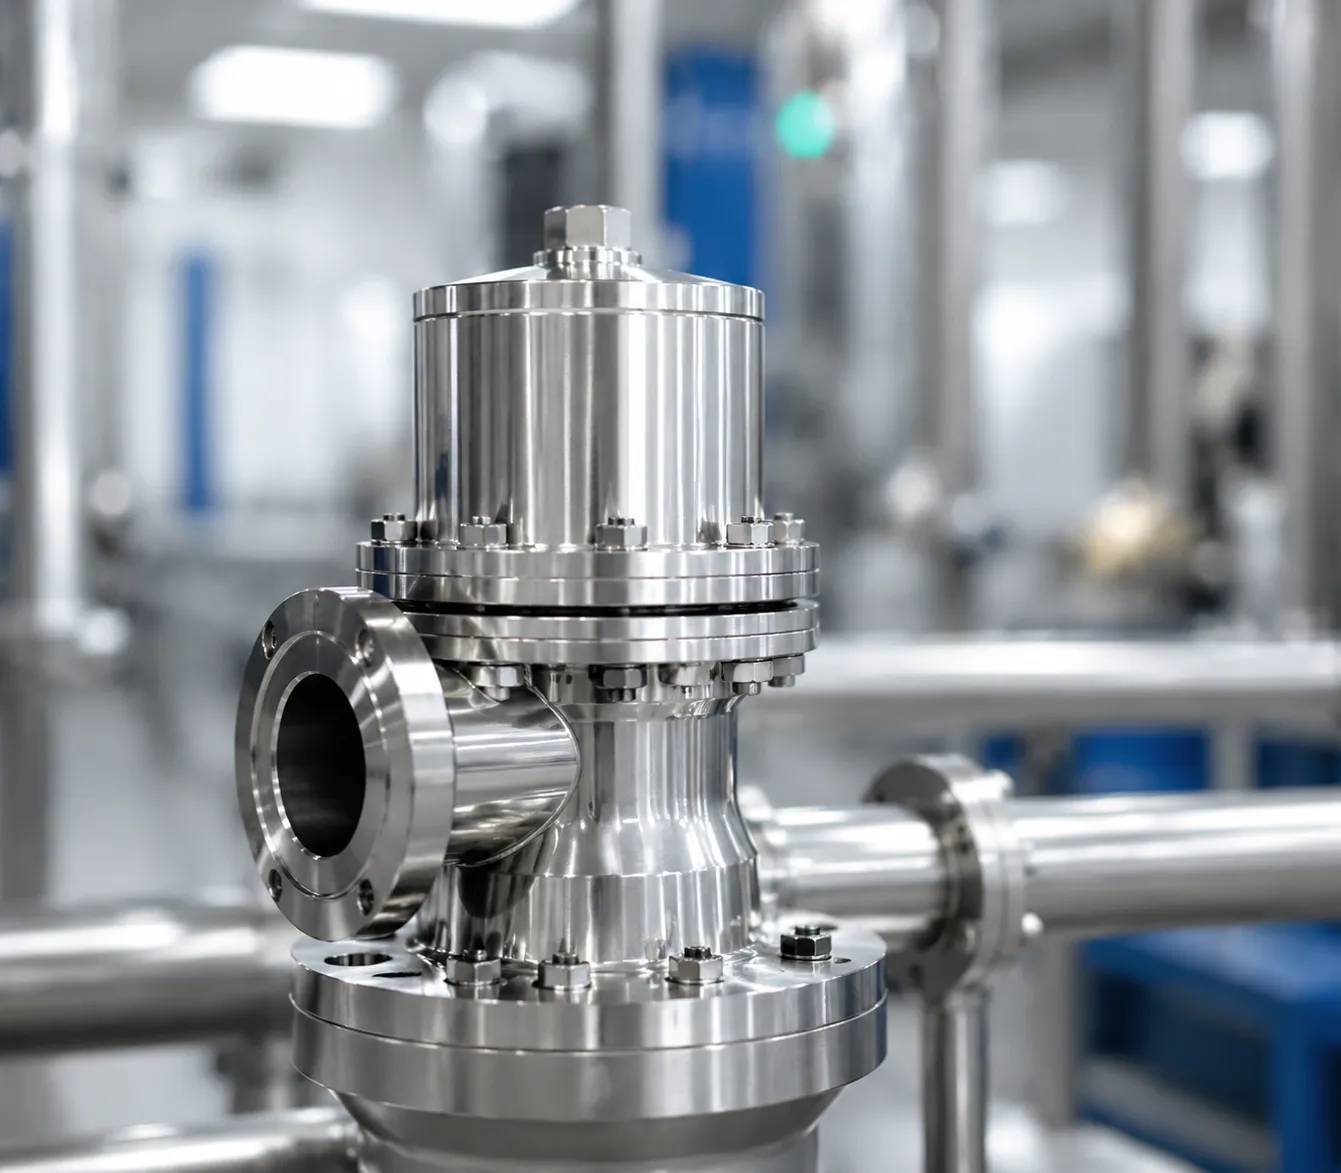
Elektropolieren entfernt Metall elektrochemisch von einer Edelstahloberfläche. Es kann als Endbearbeitungsschritt für Füllventilgehäuse betrachtet werden, aber das erforderliche Ergebnis muss vom Ventildesign und der Anwendung definiert werden. Ein reflektierendes Erscheinungsbild ist allein kein Nachweis für Reinigbarkeit, Korrosionsbeständigkeit oder Dichtungsleistung.
Dieser Artikel erklärt Zeichnungs- und Inspektionsüberlegungen. Die Fertigungsbasis von ZSCNC in Wuxi konzentriert sich auf CNC-Fräsen und Drehen. Ein Elektropolierweg, behandelte Bereiche und Nachweis der Akzeptanz müssen vor Auftragsannahme separat bestätigt werden.
Beginnen Sie mit der gefertigten Geometrie
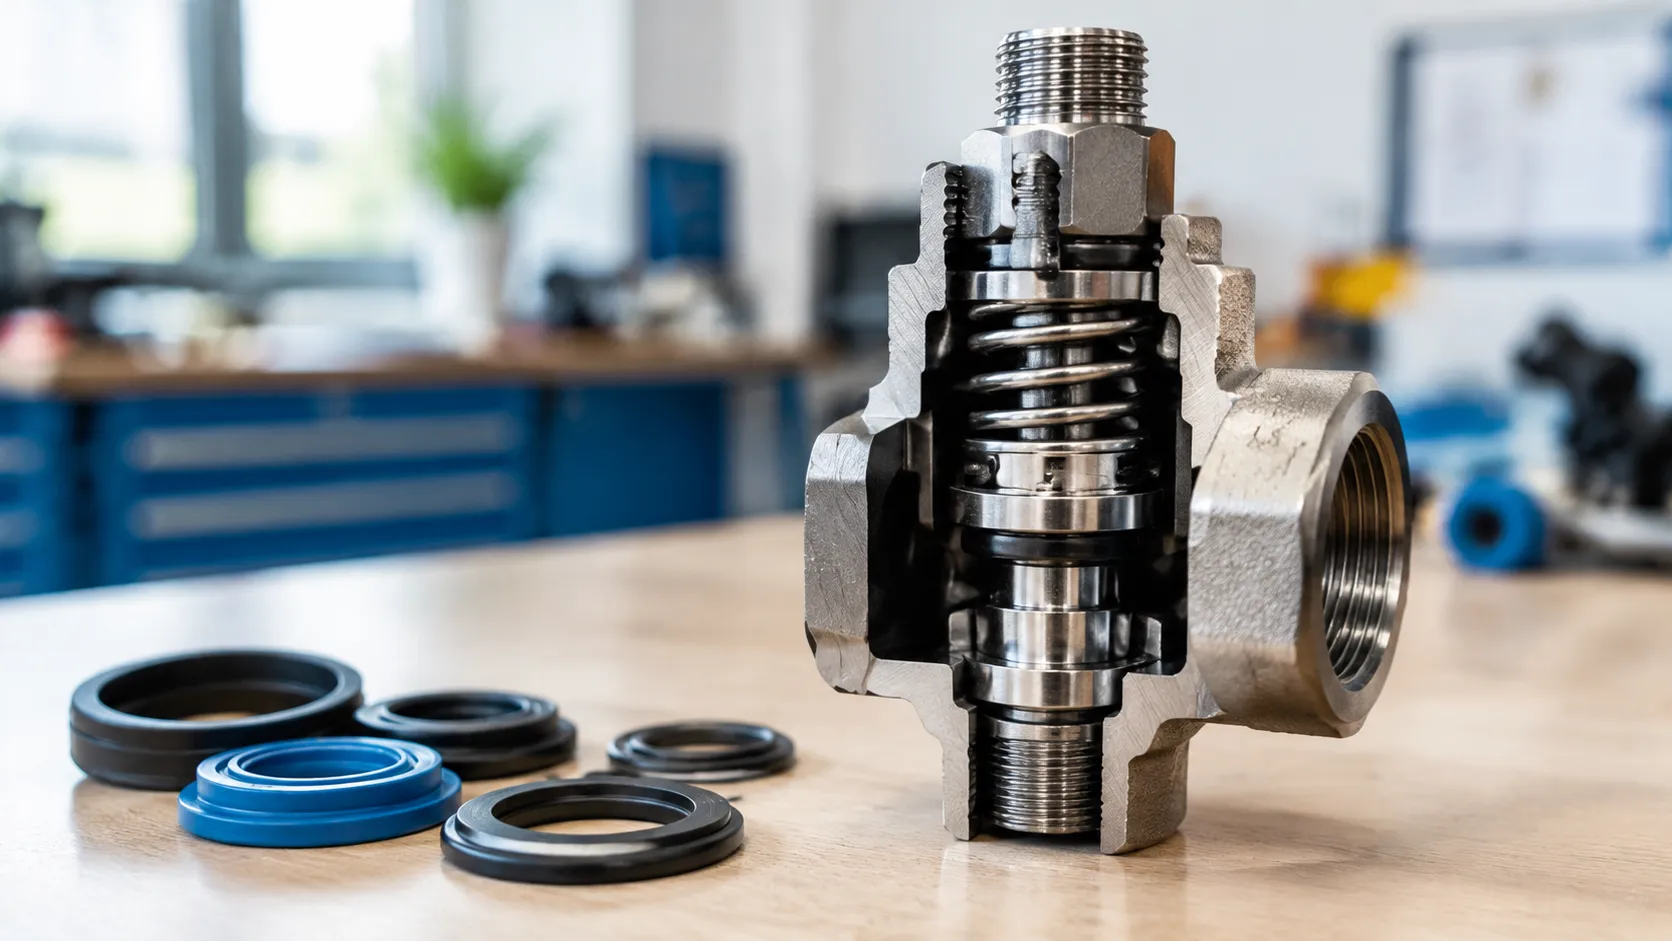
Eine Endbearbeitungsspezifikation sollte Durchgänge, Sitze, Dichtungsrillen, Gewinde und Befestigungselemente separat identifizieren. Der Konstrukteur muss angeben, welche Bereiche Kontakt mit dem Produkt haben und welche Schnittstellen die Montagepassung steuern. Überprüfen Sie die aktuelle Zeichnungsrevision und die passenden Teile, bevor Sie eine Endbearbeitungszugabe festlegen.
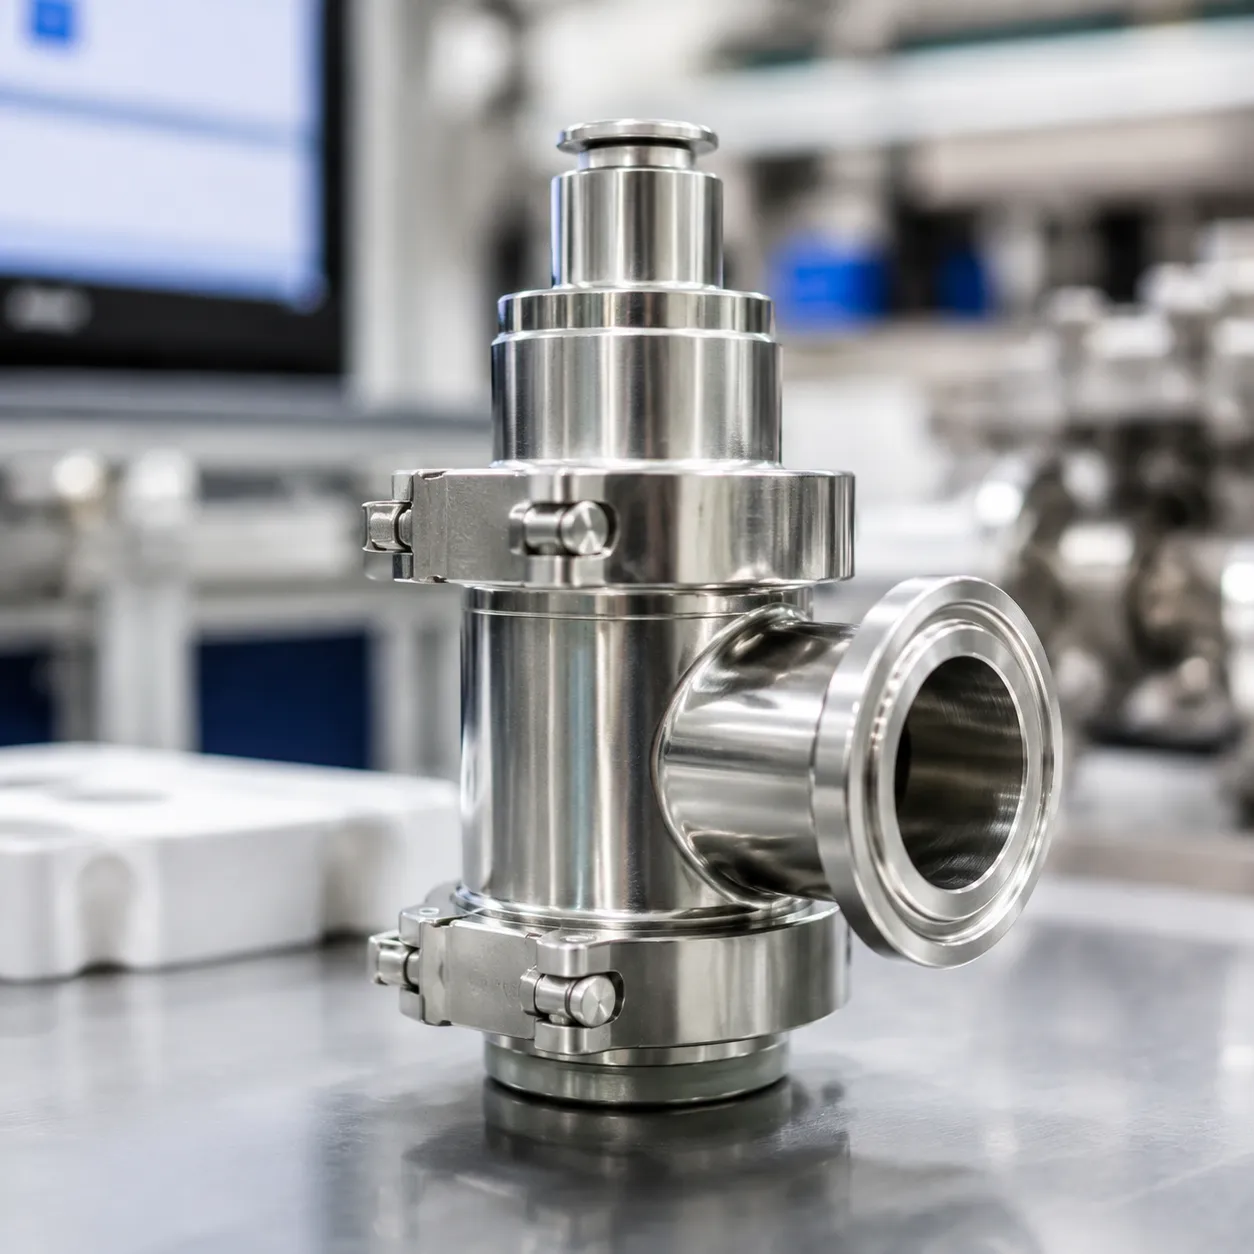
Verwenden Sie Elektropolieren nicht als vermeintliche Lösung für einen tiefen Kratzer, eine falsche Sitzgeometrie oder einen unzugänglichen Grat. Definieren Sie den zulässigen Kantenbruch und die Methode zur Überprüfung von Kreuzbohrungsdurchgängen und Dichtungs-Entry-Edges. Wenn zusätzliche Schleif- oder Polierarbeiten vorgeschlagen werden, stimmen Sie die Geometrie und Akzeptanzgrenzen zuerst ab.
Spezifizieren Sie Oberflächenstruktur und Maße nach der Behandlung
- Oberflächenstruktur: Identifizieren Sie den erforderlichen Parameter, die Begrenzung, Prüfstellen und Messmethode. Ein einzelnes Ra-Ziel sollte nicht automatisch auf jeden Durchgang oder Dichtungsinterface angewendet werden.
- Fertiggröße: Geben Sie an, ob die Maße vor oder nach der Behandlung gelten. Überprüfen Sie Ventilsitze, Bohrungen, Gewinde und Dichtungsrillen anhand der endgültigen Zeichnungsanforderungen.
- Behandelte Bereiche: Identifizieren Sie interne und externe Oberflächen, Maskierungsanforderungen und Bereiche, die unbehandelt bleiben müssen.
- Nachweis der Akzeptanz: Stimmen Sie den erforderlichen Inspektionsbericht, Behandlungsnachweis und alle anwendungsspezifischen Tests ab.
Verlassen Sie sich nicht auf eine feste prozentuale Reduktion von Ra oder eine universelle Entfernungstiefe. Vorgeschlagene Behandlungszugaben und erreichbares Finish müssen für die tatsächliche Geometrie und die Anfangsoberfläche bestätigt werden. Überprüfen Sie das fertige Teil anstelle einer visuellen Helligkeit.
Elektropolieren, Mechanisches Polieren und Passivieren
Elektropolieren, mechanisches Polieren und chemisches Passivieren beschreiben unterschiedliche Prozesse. Geben Sie den erforderlichen Weg an, anstatt ihre Namen als austauschbar zu behandeln. Wenn mehr als ein Vorgang vorgeschlagen wird, bestätigen Sie die Reihenfolge, Oberflächenzustand und dimensionalen Akzeptanz nach dem letzten Vorgang.
Für ein Angebot verwenden Sie eine zeichnung mit markierten Bereichen und geben Sie den erforderlichen Prozess an oder erlauben Sie einen vorgeschlagenen Weg zur Genehmigung. Siehe unsere zeichnungsgestützte 316L-Füllventilkörper und Anforderungen an Edelstahlmaterialien.
Reinigung und Korrosionsanforderungen erfordern Anwendungsvalidierung
Oberflächenbehandlung schafft keinen sterilen Produktweg, verhindert Biofilme, garantiert keinen Leckagefreiheit oder bestimmt die Reinigungszyklusdauer. Produkteigenschaften, Durchgangsgeometrie, Dichtungen, Reinigungschemie, Temperatur und die komplette Geräteanordnung müssen alle auf die Anwendung geprüft werden.
EHEDG erklärt, dass seine Geräteein Testmethoden keine Leistung für jede spezifische Anwendung gewährleisten; der Lebensmittelhersteller bleibt für eine geeignete Reinigungsroutine verantwortlich. Ein bearbeitetes oder elektropoliertes Bauteil ist nicht automatisch EHEDG-zertifiziert. Es wird keine FDA- oder ASME BPE-Konformität durch den Behandlungsnamen impliziert.
Anfrage- und Inspektionscheckliste
- Genehmigte 2D-Zeichnung und 3D-Modell, Überarbeitungs- und Verbindungsschnittstelleninformationen.
- Genauer Edelstahlgrad, Lagerzustand und alle Materialdokumentationsanforderungen.
- Produktekontaktflächen, Reinigungsbedingungen und die angegebene Oberflächenbehandlungsroute.
- Endmaße, Bezugspunkte, Oberflächenstrukturbewertungspunkte und Kantenanforderungen.
- Menge, Lieferziel und erforderliche Inspektionsnachweise.
Materialzertifikate, Wärmeverfolgbarkeit und EN 10204 3.1-Dokumente sind standardmäßig nicht enthalten; fordern Sie diese an, um die Verfügbarkeit für den ausgewählten Lagerbestand und die Bestellung zu bestätigen. Überprüfen Sie unseren zeichnungsgestützten Inspektionsumfang und Zeichnungen für ein Angebot senden. Gerätefunktion und Reinigungsleistung erfordern eine Validierung durch den Gerätebesitzer.
Technische Referenzen
- worldstainless: Oberflächenbehandlung — Hintergrund des Prozesses.
- EHEDG: Testmethoden — Umfang und Anwendungsbeschränkungen.