
Qualitätsprüfung basierend auf Zeichnungen für CNC-Teile
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
Zeichnungsbasierte CNC-Komponenten für Verpackungs- und Lebensmittelgeräteanwendungen.
Auftragsbezogene Qualitätskontrolle und Rückverfolgbarkeit
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
IQC: Materialprüfung
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
In-Process-Inspektion
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
OQC: Audits
Endkontrollen umfassen die vereinbarten Maße, Oberflächenbeschaffenheit, Markierungen und Verpackungsanforderungen. Die Hygiene der Geräte und die Betriebsleistung erfordern eine Validierung der Anwendung.
CAPA: Geschlossene Korrekturmaßnahmen
Gemeldete Abweichungen werden anhand der vereinbarten Zeichnung und Akzeptanzkriterien überprüft. Korrekturmaßnahmen und etwaige Nachkontrollen werden für das spezifische Problem vereinbart.
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
Inspektionsumfang vom Wareneingang bis zur Auslieferung
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
IQC-Rohmaterialprüfung
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
Erstmusterprüfung
Erststückmerkmale, Bezugspunkte, Messmethoden, Berichts- und Genehmigungsanforderungen vor der Chargenproduktion abstimmen. Die Materialüberprüfung erfolgt nach dem bestätigten Auftragsumfang.Materialprüfungen neben der Prüfung kritischer Qualitätsmaße durch.
In-Process-Inspektion
Kritische Merkmale und geeignete In-Prozess-Checks für das Bauteil definieren. Inspektionshäufigkeit und Berichterstattung werden vor der Produktion vereinbart.In-Prozess-Inspektion Tore durch. Dies umfasst operative Routing-Checks, Prüfungen wichtiger Merkmale und Frühwarnkontrollen bei Abweichungen, um Risiken zu minimieren und eine außergewöhnliche Stabilität zu gewährleisten.
OQC Ausgehende Inspektion
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
Zusätzliche Bewertungen
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
Ein Inspektionsplan für die spezifische Zeichnung abstimmen. In dem Getränkeverarbeitungsindustrie, wo Reinigung und Betriebsleistung durch den Gerätebesitzer validiert werden müssen.
Inspektionsablauf und vereinbarte Aufzeichnungen
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
Zeichnungs- & Spezifikationsabgleich
Der Inspektionsablauf beginnt mit der Identifikation kritischer Toleranzen, geometrischer Abmessungen und einzigartiger funktionaler Anforderungen. Unser Engineering-Team überprüft alle technischen Pläne, um eine vollständige Abstimmung vor der Produktion sicherzustellen.
Erststück- & Werkzeugüberprüfung
Vor der Freigabe der Charge die Einrichtung und die vereinbarten Erststückmerkmale überprüfen. Die Zustimmung des Kunden ist erforderlich, wenn dies vom Auftrag vorgesehen ist.
Inspektionen während der Laufzeit
Stichproben- oder Einzelstückkontrolle für die angegebenen Merkmale vereinbaren. Anforderungen an die Aufzeichnung und Reaktion auf Abweichungen werden mit dem Auftrag bestätigt.
Freigabeerlaubnis & OQC
Die vereinbarten Ausgangskontrollen, Identifikation, Etiketten und Schutzverpackungen vor Versand überprüfen. Diese Kontrollen stellen keine vollständige Geräteleistung sicher.
Abweichungsbehebungsprotokolle
Gemeldete Abweichungen anhand der Zeichnungsrevision und der vereinbarten Akzeptanzkriterien überprüfen. Korrekturmaßnahmen und Nachweis der Nachverfolgung für das spezifische Problem vereinbaren.Korrektur- und Vorbeugemaßnahmen (CAPA) Protokolle, dokumentieren alle Ursachen-Korrekturmaßnahmen sofort.
Rückverfolgbarkeitsdokumente, die durch den Auftrag bestätigt sind
Die erforderlichen Aufzeichnungen und Rückverfolgbarkeit für den Auftrag spezifizieren. Verfügbarkeit der Dokumente und Berichtsbereich werden vor der Annahme bestätigt.
Inspektionsausrüstung und Präzisionsfähigkeiten
Unsere Fertigungsbasis in Wuxi konzentriert sich auf CNC-Fräsen und Drehen. Erforderliche Prüfungen und alle sekundären Prozesswege werden vor Annahme der Bestellung bestätigt.
Kernmetrologie-Werkzeuge
Die Messmethode, erforderlicher Zugang zu Geräten, Prüfstellen und Berichtsbereich werden vor der Produktion anhand der Zeichnung vereinbart.
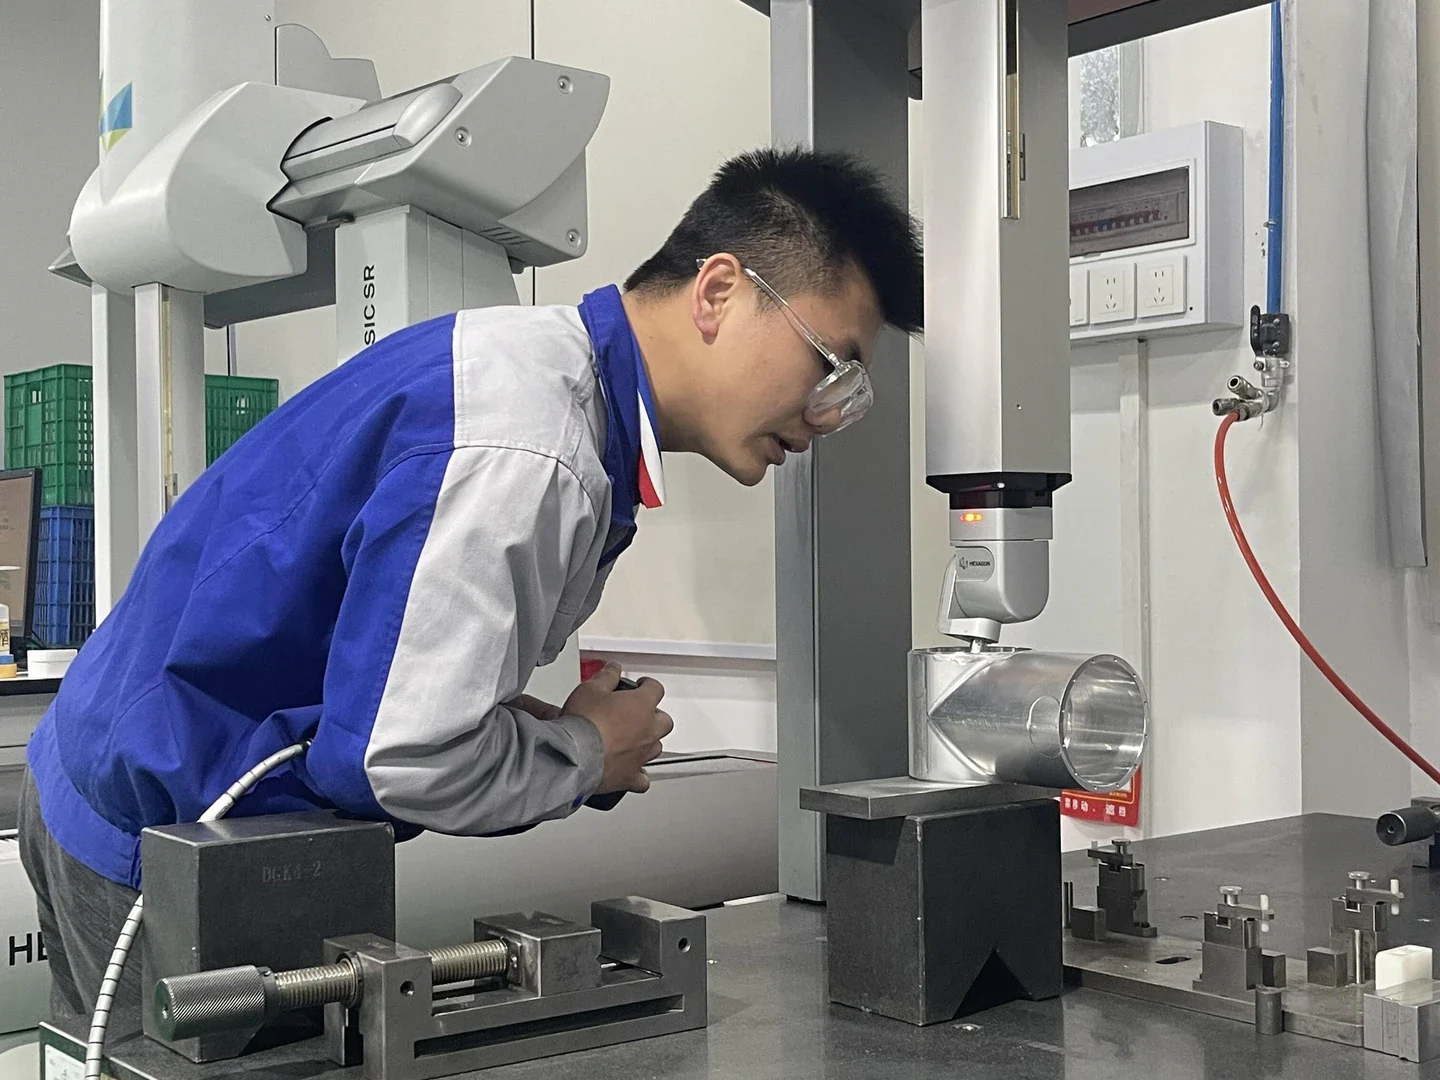
- Komplexe Geometrie: CMM oder eine andere geeignete Methode kann angefordert werden, aber der Zugang zum Gerät und die Machbarkeit müssen für den Auftrag bestätigt werden. Bieten eine automatisierte, hochpräzise dreidimensionale Bewertung der Bauteilgeometrie und wiederholbare Bezugspunkt-Ausrichtung für komplexe Konfigurationen.
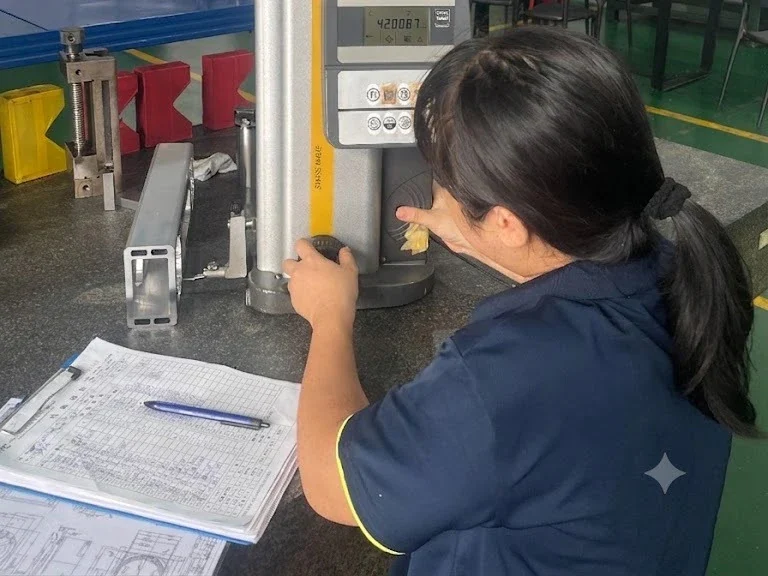
- Maßkontrollen: Geeignete Werkzeuge für jedes Merkmal, seine Toleranz und den Zugang vereinbaren. Kein Werkzeugtyp deckt alle Merkmale ab. Werden für schnelle Maßhaltigkeitsprüfungen und häufige Kontrollen auf Werksebene während aktiver Produktionsläufe verwendet.
- Datumbezogene Abmessungen: Abstimmung des Referenzaufbaus, des Merkmalszugangs und der Messmethode. Ermöglichen eine präzise, bezugsreferenzierte Überprüfung von Stufenhöhen, tiefen Taschen und kritischen vertikalen Profilen.
- Oberflächenrauheitsprüfer: Wird verwendet, um die angegebenen Oberflächenrauheitswerte an vereinbarten zugänglichen Stellen zu überprüfen; Oberflächenrauheit allein stellt keine hygienische Konformität sicher.
Qualitätsdokumentation und nachvollziehbare Liefernachweise
Inspektionslieferungen werden mit der Bestellung abgestimmt, damit Einkaufs- und Qualitätsteams die festgelegten kritischen Merkmale überprüfen können.
Die Rückverfolgbarkeitsarchitektur
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
Fordern Sie die Identifikations- und Materialaufzeichnungen an, die für Ihre Wareneingangskontrolle erforderlich sind. Die Verfügbarkeit der Dokumente muss bestätigt werden; Aufzeichnungen allein gewährleisten keine regulatorische Konformität.Füllmaschinen erreichen und zugehörige Produktionseinrichtungen.
Teil- und Chargenkennzeichnungsanforderungen werden mit der Bestellung bestätigt.
Stimmen Sie das erforderliche Dokumentenformat und den Inhalt vor der Produktion ab.
Qualitätsüberprüfungsoptionen nach Bestellung 4 Module
Maßkontrollbericht
Geben Sie an, welche Abmessungen tatsächliche Messwerte benötigen, den Bezugspunktaufbau und das Berichtformat. Der bestätigte Inspektionsumfang definiert die Lieferung.
Materialzertifizierung & COA
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
Hochauflösende fotografische Protokolle
Fordern Sie bei Bedarf Fotos von bestimmten Oberflächen, Etiketten oder Verpackungen an. Der Bildumfang und die Verfügbarkeit werden durch die Bestellung bestätigt; Fotos ersetzen keine dimensionalen oder anwendungsspezifischen Tests.
Konformitätszertifikat & Oberflächenfinish-Protokolle
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
CNC-Teile: Inspektion auf Basis von Zeichnungen und Oberflächenanforderungen
Zeichnungsbasierte Komponenten für die
Materialüberprüfungsanforderungen
Materialqualität, erforderliche Begleitdokumente und Rückverfolgbarkeit müssen in der Angebotsanfrage (RFQ) angegeben werden. Verfügbarkeit wird für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt.
- Edelstahl 304 & 316L: Spezifikation der Güte, des Zustands und der erforderlichen Dokumente. Die Korrosionsbeständigkeit hängt von der Anwendung und der Reinigungsumgebung ab. Güte, Lagerzustand und angeforderte Materialaufzeichnungen angeben; die Korrosionsbeständigkeit erfordert eine Anwendungsprüfung.
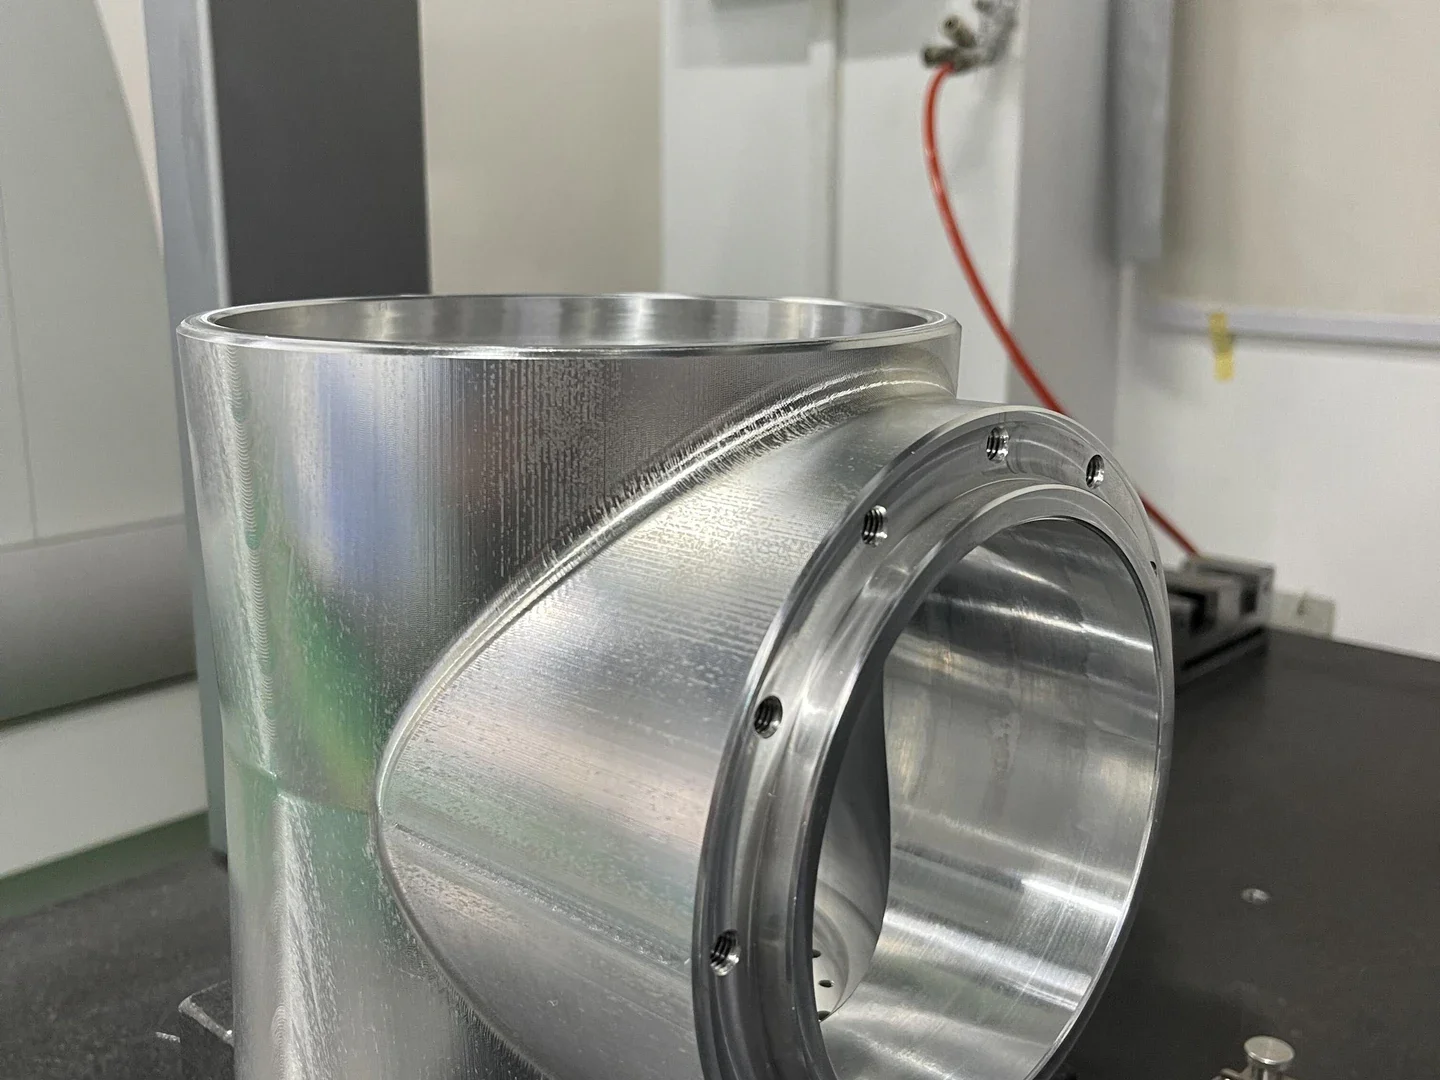
- Aluminiumlegierungen: Spezifizieren Sie Güte, Härtung und alle Anodisierungsbereiche, Dicke, Maskierung und Maßtoleranzen. Geben Sie behandelte Bereiche, Dicke, Maskierung und den Umfang der Endmaßkontrolle an.
- Engineering-Kunststoffe: Geben Sie die genaue Polymergüte und erforderliche Dokumente an. Lebensmittelkontaktverträglichkeit und Rückverfolgbarkeit erfordern eine Bestätigung. Geben Sie die Polymergüte und die erforderlichen Lieferantendokumente an; die Verfügbarkeit der Dokumente muss bestätigt werden.
Spezifizierte Geometrie & Oberflächenfinish
Definieren Sie Oberflächenstruktur, Kantenbedingungen und Prüfzugang für produktberührende Merkmale. Das erforderliche Reinigungsregime und die Geräteleistung benötigen eine Anwendungsvalidierung.
- Gratannahme: Geben Sie Kreuzloch-Übergänge, Dichtungs- und Eintrittskanten sowie erlaubte Kantenbrüche an. Vereinbaren Sie eine Prüfmethodik für zugängliche und interne Merkmale. Vereinbaren Sie die Akzeptanz von Kanten und Grat, Prüfstellen und eine realistische Inspektionsmethode.
- Kantenanforderungen: Fräsen Sie die genehmigten Radien oder Fasen. Oberflächenbearbeitung allein stellt keine CIP- oder Waschdrucktauglichkeit sicher. Prüfen Sie die genehmigten Radien oder Fasen; CIP-Leistung erfordert eine Anwendungsvalidierung.
- Reinigungsanforderungen: Geben Sie die Akzeptanzkriterien für Sauberkeit und alle erforderlichen Prozesse an. Ultraschall- oder chemische Reinigung wird nicht automatisch eingeschlossen. Jede Ultraschall- oder chemische Reinigungsroute und Nachweis der Sauberkeit erfordern eine separate Bestätigung.
Fokus auf Hochrisikokomponenten
Identifizieren Sie kritische Maße und Oberflächenanforderungen für Verschleiß- und Dichtungsbauteile. Ermüdung, Dichtungslebensdauer und Anlagenfunktion erfordern eine Kundenvalidierung.
- Klingenhalter & Schneidwerkzeuge: Prüfen Sie die angegebenen Profile, Montageflächen und Bezugspunkte. Schneidleistung erfordert eine Montageprüfung. Prüfen Sie die angegebenen Profile und Montageabmessungen; Schneidleistung benötigt eine Montagevalidierung.
- Dichtungsmodule: Vereinbaren Sie Ebenheit, Oberflächenstrukturkontrollen und Passflächen. Ein Maßbericht stellt keine Dichtheit sicher. Prüfen Sie die angegebene Ebenheit und Textur; Leckprüfung ist eine separate, vereinbarte Anforderung.
- Verschleißleisten & Befestigungen: Prüfen Sie die angegebenen Positionierungsmerkmale, Ebenheit und Parallelität; Verschleißleistung erfordert eine Anwendungsvalidierung. Prüfen Sie die im Zeichnungsdokument definierten Ko-Planarität und Parallelität; Reibung und Verschleiß erfordern eine Anwendungsvalidierung.
Anwendungsszenarien branchenübergreifend
Inspektionsanforderungen für
Verpackung & Befüllung
Geregelte Oberflächenfinishs für Hochgeschwindigkeitskartonierlinien, Traysiegelmaschinen, Getränkeabfüllmaschinen und automatisierte Flüssigkeitsdosierdüsen.
Protein- & Fleischportionierung
Zeichnungsbasierte Profil- und Schnittstelleninspektion für Schneide- und Slicing-Komponenten; Verschleißtests sind separat und müssen bestätigt werden.
Backen & Konditorei
Zeichnungsbasierte Inspektion für Bäckereieinrichtungen und Werkzeuge; Betriebstemperatur-Leistungsnachweis erfordert Anwendungsvalidierung.
Milchprodukte & Flüssigkeitslogistik
Oberflächenstrukturoberflächeninspektion an festgelegten zugänglichen Stellen für Ventile und Verteiler.
Anwendbare Teile und Branchenabdeckung für Qualitätsprüfung
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
01Benutzerdefinierter Komponentenbereich
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
02Maschinenkonfigurationen
Festlegung von Halterungen oder Baugruppenreferenzbedingungen für Maßkontrollen. Spannungs-, Vibrations- und Funktionstests sind separate Anforderungen, die bestätigt werden müssen.Verpackungsmaschinen-Teile und Komponenten für Hochvibrations-Füllgeräte.
03Zielbranchen & Prozessrouting
Inspektionsanforderungen sollten die spezifizierte Anwendung widerspiegeln für Lebensmittelverarbeitungsgerätekomponenten.
Bediente Branchensegmente
Zugehörige Produktionskapazitätszentren
Angebot anfordern & Zeichnungen für Qualitätssicherung einreichen
Die Prüfung erfolgt nach der genehmigten Zeichnung und den vereinbarten Abnahmekriterien. Die Funktion der Ausrüstung, Sauberkeit und Anwendungsübereinstimmung erfordern eine Validierung durch den Ausrüstungsbesitzer.
Auf Inspektion basierende Angebotserstellung
Inspektionsberichte und Materialdokumentationsanforderungen müssen vor der Produktion vereinbart werden.
Direkte Kommunikation mit der Fabrik
Unsere Fertigungsbasis in Wuxi konzentriert sich auf CNC-Fräsen und Drehen. Erforderliche Prüfungen und alle sekundären Prozesswege werden vor Annahme der Bestellung bestätigt.
Stabile OEM-Versorgung
Zeichnungsrevision, kritische Merkmale und Aufzeichnungen für Wiederholaufträge abstimmen.
Direkter Kontakt
Bitte senden Sie uns eine E-Mail, um die Korrespondenz und Terminvereinbarungen zu bestätigen.
Wuxi, Jiangsu, China. Besuche nach vorheriger bestätigter Vereinbarung.
Fordern Sie eine NDA an und vereinbaren Sie Vertraulichkeitsbedingungen, bevor Sie sensible Zeichnungen einreichen.
Durchbohrungsentgratung und Dichtungs-Entry-Kantenprüfung
Identifizieren Sie Kreuzlochstellen, Gewindenausgänge und Dichtungs-Entry-Kanten auf der Zeichnung. Geben Sie Kantenbrüche, akzeptablen Gratzustand, Prüfzugang und eventuelle Sauberkeitsanforderungen an. Die Methode zur Überprüfung interner Merkmale wird vor der Produktion vereinbart. Das Entfernen von Grat allein stellt keine hygienische Konformität sicher.
Fügen Sie die Zeichnungsrevision, kritische Bezugspunkte, Passungstoleranzen, Oberflächenstrukturangaben und den erforderlichen Prüfbericht in Ihre RFQ ein.