概要
包装機械用のカスタムCNCシーリングジョーとガイドコンポーネント
ZSCNCは、梱包機器のOEMおよびメンテナンス購入者向けに、図面ベースのシールジョー、シールバー、ガイドコンポーネントを供給します。私たちの無錫の加工拠点は、CNCフライス盤と旋盤に焦点を当てています。承認された改訂版、サンプル数量、バッチあたりの数量、推定年間需要を送付してください。これにより、繰り返し供給のための製造および検査範囲をレビューします。.
シーリングジョーとガイドコンポーネントとは何ですか?
これらの特殊な機械部品は、包装機器内で熱シールと正確な材料誘導を担当します:
- ヒートシーリングジョー: 高精度のCNC加工されたシーリングジョーは、制御された温度、圧力、時間を適用して、柔軟なフィルム、ポーチ、箔を密閉できるように溶接します。.
- ガイドコンポーネント: 包装機のガイドレール、摩耗ストリップ、チェーンガイドは、高速輸送中に容器、トレイ、フィルムを整列させ続けます。.
これらのコンポーネントが使用される包装機器の場所
カスタムCNC加工部品は、多様な自動包装ラインの重要な接触点で動作します:
| 機器タイプ | 適用エリア | 主要な機能 |
|---|---|---|
| フォームフィルシール(VFFS/HFFS) | クロスシールおよびエンドシールジョーアセンブリ | 高速熱シールとフィルムカット |
| トレイシーラー&サーモフォーム | シーリングダイとキャビティ周囲ガイド | 周囲フィルム溶接とトレイ位置決め |
| 充填・キャッピングライン | 容器のネックガイドと搬送レール | 高速容器追跡と安定化 |
| コンベヤーシステム | 直線/曲線の摩耗ストリップとチェーントラック | 低摩擦素材の輸送 |
OEM図面およびCADモデルからのカスタム製造
2D図面と対応する3Dモデルを、材料、重要寸法、工具アクセス、仕上げ要件についてレビューします。レビューには寸法付きPDFのSTEPファイルが望ましいです。交換適合性と機器性能は顧客の検証が必要です。設計または材料の変更は、製造前に承認を得る必要があります。.
一般的なCNC加工のシーリングおよびガイドコンポーネント
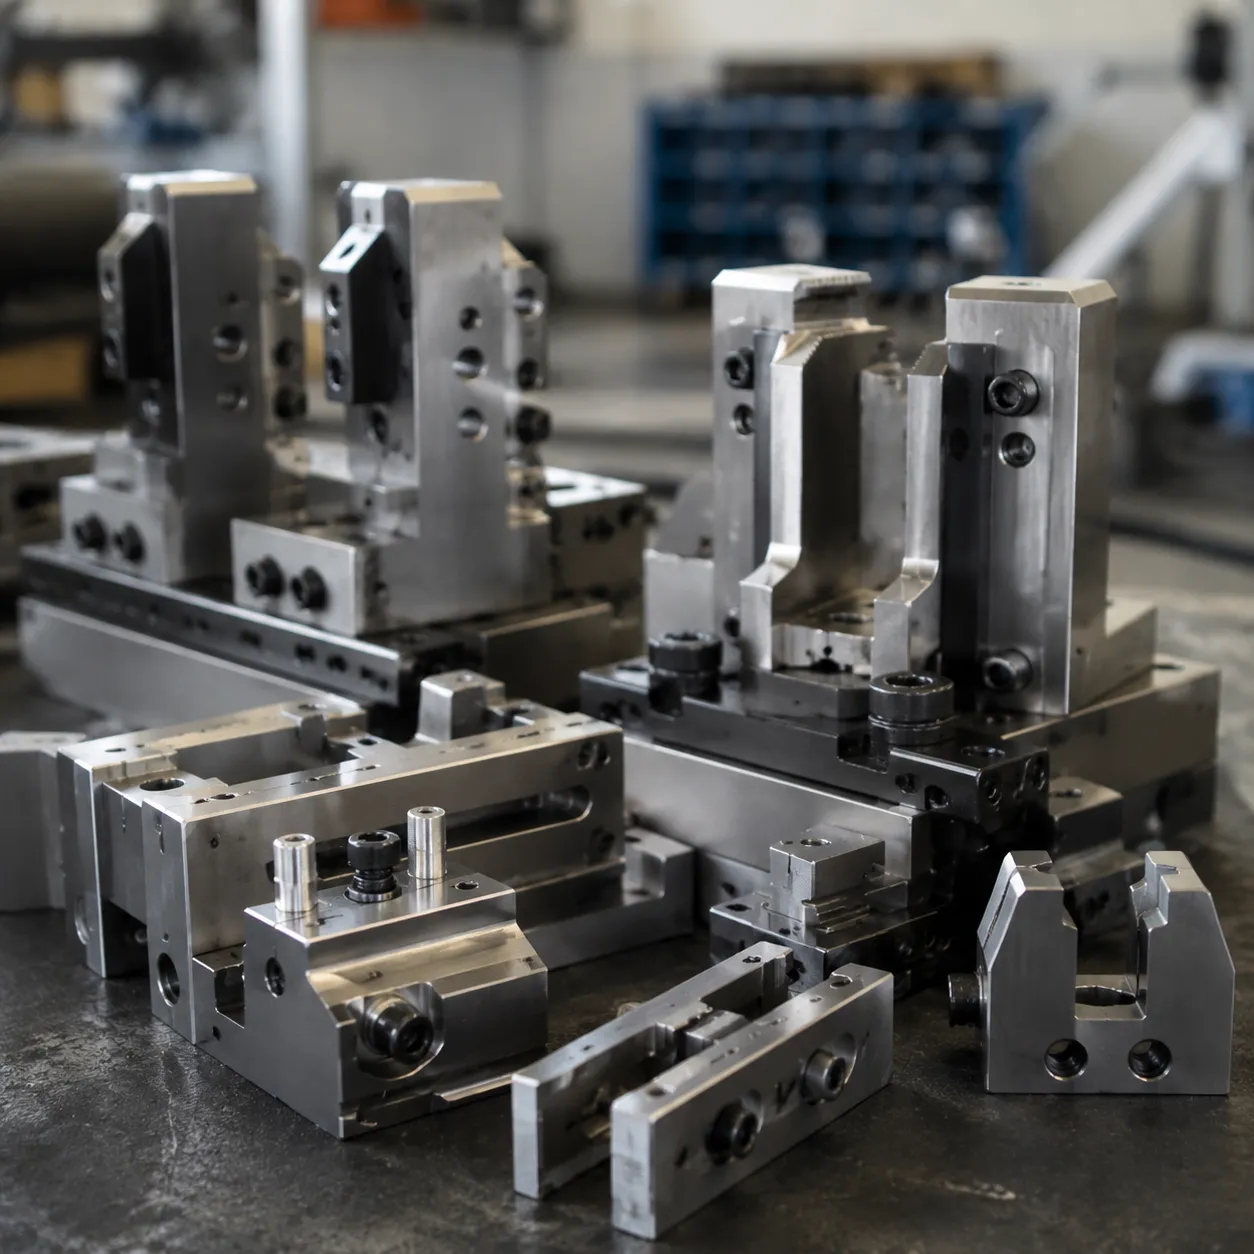
シールおよびガイド部品は、形状と用途によってレビューします。機械加工性、仕上げ、検査は、注文受理前に図面から確認されます。.
熱溶着ジョーおよびシーリングバー
シール面の幅、 serrationピッチとプロファイル、取り付け基準点、ヒーター穴、センサー位置、ナイフクリアランス(存在する場合)を指定してください。フィルムタイプと動作条件は、アプリケーションブリーフに含めるべきです。シール強度とリーク性能は、完全な機械と検証済み設定に依存します。関連部品には次のものが含まれます。 シーリングジョーとヒートプレートを製造しています.
ガイドレールと製品ガイドコンポーネント
容器の外郭、動作クリアランス、入口半径、ガイド長さ、取り付けパターンを指定してください。接触面とエッジ条件を図面上で定義します。材料と表面の変更は、実際の製品、速度、負荷、清掃環境に対して承認を得る必要があります。.
チェーンガイドとコンベヤーの摩耗ストリップ
チェーンまたはマテングトラックの仕様、ガイド断面、取り付け詳細、摩耗限界を送付してください。プラスチックグレード、クリアランス、膨張許容範囲は用途により異なります。低摩擦材料だけでは耐用年数を保証したり、ラインのジャムを防止したりできません。.
既存の包装機用カスタム交換部品
OEM部品のリファレンス、承認された図面、マテング部品の詳細を提供してください。摩耗したサンプルのみが利用可能な場合は、摩耗と意図された標準形状を分離し、バッチ生産前に交換用の図面に合意してください。注文が単一の部品番号、マッチしたジョーのペア、または複数部品のメンテナンスキットをカバーするかどうかを明記してください。.
CNC加工シールジョーの重要な特徴
シール面の平坦性と平行度
図面上にシールエリア、基準スキーム、平坦度、平行度をマークしてください。仕上げ前後の受け入れ適用の可否と、どの測定条件下で行うかを合意してください。実現可能な限界は、部品の長さ、断面、材料、工程ルートに依存します。機械加工の検査は、動作温度での平坦性を証明しません。.
加工されたシーリングプロファイルと表面状態
歯ピッチ、深さ、内角、半径、表面テクスチャの位置、エッジの制限を指定してください。コーティングの厚さやマスキングの要件についても合意してください。関連する シールジョーの表面仕上げに関する記事 は、用途のコンテキストを提供します。承認された図面と顧客のシール試験が受け入れを決定します。.
必要に応じたヒーターと温度センサーの機能
| 特徴 | RFQの詳細 |
|---|---|
| ヒーター穴 | ヒーターの寸法、指定されたフィット、挿入長さ、検査アクセス。. |
| センサーの特徴 | センサーの仕様、位置、深さ、保持方法。. |
| 絶縁スロット | 形状、残存壁の断面、保護された表面。. |
ヒーター、センサー、購入品が顧客によって供給されるか、要求された範囲に含まれるかを明記してください。熱性能は組み立てられた機器で検証されます。.
取り付け穴と位置合わせ機能
ボルトパターン、ダウエルフィット、基準面およびそれらの位置関係を定義します。結合アセンブリまたは関連インターフェース図面を含めてください。顧客の取り付け検査により調整が必要かどうかを確認します。マッチングホールパターンだけでは交換可能な動作を保証しません。.
包装機ガイドコンポーネントの重要な特徴
ガイドジオメトリ、材料および取り付けは、扱う製品に適合している必要があります。検査が必要な機能的特徴を特定し、同じ図面に対して繰り返しのバッチを受け入れられるようにします。.
ガイドプロファイルと製品接触ジオメトリ
製品のエンベロープ、ガイドクリアランス、遷移半径および接触ゾーンを提供します。バッチ承認前に実際のラインで提案されたプロファイルを確認してください。保護された表面や許容されるエッジ条件をマークし、未指定の滑らかな仕上げに頼らないでください。.
低摩擦および耐摩耗性の表面
| 要件 | 図面またはRFQ(見積依頼書)が定義すべき内容 |
|---|---|
| 接触面 | 材料ペア、テクスチャーの制限および測定位置。. |
| 摩耗材料 | 正確なUHMW-PE、POMまたは金属グレード、荷重および動作温度。. |
| 二次仕上げ | コーティングタイプ、厚さ、マスキングおよび必要に応じた最終寸法。. |
摩擦および摩耗は選択されたグレードと動作条件に依存します。性能が重要な場合は適用試験に合意してください。.
取り付けおよび位置決め機能
固定および調整可能な取り付けポイント、スロットの移動範囲、カウンターボアおよび位置決め基準を指定します。関連 梱包取り付け金具およびブラケット はそれぞれの部品番号、数量およびインターフェースの改訂版とともに見積もる必要があります。.
交換部品における次元の一貫性
リピート注文は承認された図面の改訂版、材料グレード、仕上げおよび受入記録を特定してください。次のバッチをリリースする前に、結合ハードウェアやパッケージ形式の変更を確認してください。検査限界は定義された特徴と測定条件に適用されます。.
シーリングジョーとガイドコンポーネントの材料選択肢
適切な原材料の選択は製造時に非常に重要です。 CNC加工されたシーリングジョー そして 包装機ガイドレール. 合金やエンジニアリングポリマーをライン速度、洗浄プロトコル、熱要求、機械的負荷に直接合わせてマッチングします。.
軽量熱シール部品用のアルミニウム
一般的なアルミニウムを要求するのではなく、必要な合金と熱処理状態を明示してください。加熱または動く部品の選択は設計荷重、温度、コーティングおよび寸法要件に依存します。OEMの承認が必要です。.
腐食性および洗浄環境用のステンレス鋼
304および316Lのコンポーネントは、指定されたグレード、洗浄化学薬品、温度および接触要件に対してレビューされます。ステンレス鋼は普遍的な腐食や衛生の保証ではありません。見積もり前に必要な材料証明を要求してください。.
UHMW-PEによる低摩擦の摩耗およびガイドコンポーネント
UHMW-PEはスライドガイドや交換可能な摩耗表面に適している場合があります。正確なグレードを定義し、温度と荷重を考慮した設計を行ってください。関連 UHMW-PEガイドレールとウェアストリップ; ;食品接触に関する文書は選択されたストックについて確認してください。.
POMおよびその他のエンジニアリングプラスチックによる高精度ガイド
エンジニアリングプラスチックは、グレード固有の特性と意図された用途に基づいて選択してください。接触荷重、温度、洗浄曝露および重要なフィットを指定します。材料の代替には顧客の承認が必要です。.
温度、荷重、摩耗、環境に応じた材料選択
| 材料グループ | 審査に必要な情報 |
|---|---|
| アルミニウム | 合金、焼きなまし、加熱または移動用途と仕上げ。. |
| ステンレス鋼 | グレード、洗浄条件および必要な書類。. |
| UHMW-PE / POM | 正確なグレード、接触用途、温度および寸法要件。. |
| その他のエンジニアリングプラスチック | 指定されたグレード、在庫状況および適用証拠。. |
包装シールおよびガイド部品のCNC加工
当社の加工範囲は無錫でのCNCフライス盤と旋盤に中心を置いています。カッターアクセス、ワークホルダ、基準点の移動を確認し、ルートを確定します。社内に5軸加工、放電加工(EDM)、ワイヤーカットはありません。追加工程の必要性は別途確認します。.
シール面とプロファイルの精密CNCフライス加工
フライスルートはシールプロファイル、ピッチ、深さ、コーナーの形状、エッジの状態に対してレビューします。どの面が機能的であるか、どのように検査するかを定義します。加工は完成したシールの顧客検証に代わるものではありません。.
長く複雑なガイドレールプロファイルの加工
全体寸法、断面プロファイル、直線性要件および検査条件を提供します。長いレールや深いチャネルを受け入れる前に、ワークホルダ、カッターの到達範囲、機械の移動範囲を確認します。.
長尺または細長い部品の歪み制御
在庫状態、クランプサポート、取り外し順序およびクランプ解除後の検査をレビューします。応力緩和やその他の二次工程は明示し、確認する必要があります。すべての注文に対して自動的に行われるわけではありません。薄肉部や長棒は形状に特化した実現可能性のレビューが必要です。.
基準関係と取り付け精度の維持
機能的な基準点と取り付け穴、シール面、ガイドプロファイル間の関係をマークします。ルートは複数のセットアップを必要とする場合があります。すべての特徴を一度のセットアップで加工できると仮定せず、重要な関係の検査アプローチに合意します。.
包装機械への応用
垂直・水平のフォームフィルシール機械
VFFSおよびHFFS部品については、シールの形状、フィルムおよびパッケージの詳細、ヒーターインターフェース、ナイフのクリアランスを提供します。OEMは、温度、圧力、保持時間、シール性能を機械上で検証します。.
トレイシールおよびサーモフォーム包装機器
トレイシールバーおよびガイド部品は、承認された周囲、取り付けおよび熱インターフェースの図面に基づいて見積もります。注文受理前に加工ルートと二次加工を確認します。.
充填、キャッピング、容器搬送ライン
容器のネックガイド、トランスファーパーツおよび キャッピングカム は、対応する容器およびインターフェース情報が必要です。各部品番号のパッケージ形式と関連リビジョンを明示してください。.
コンベヤーおよび製品搬送システム
図面に基づくチェーンガイド、摩耗ストリップおよびトランスファーガイドをレビューします。チェーンまたは製品の形状、接触クリアランス、材料グレード、取り付け詳細、動作環境を指定してください。.
交換用シーリングジョーとガイドコンポーネント
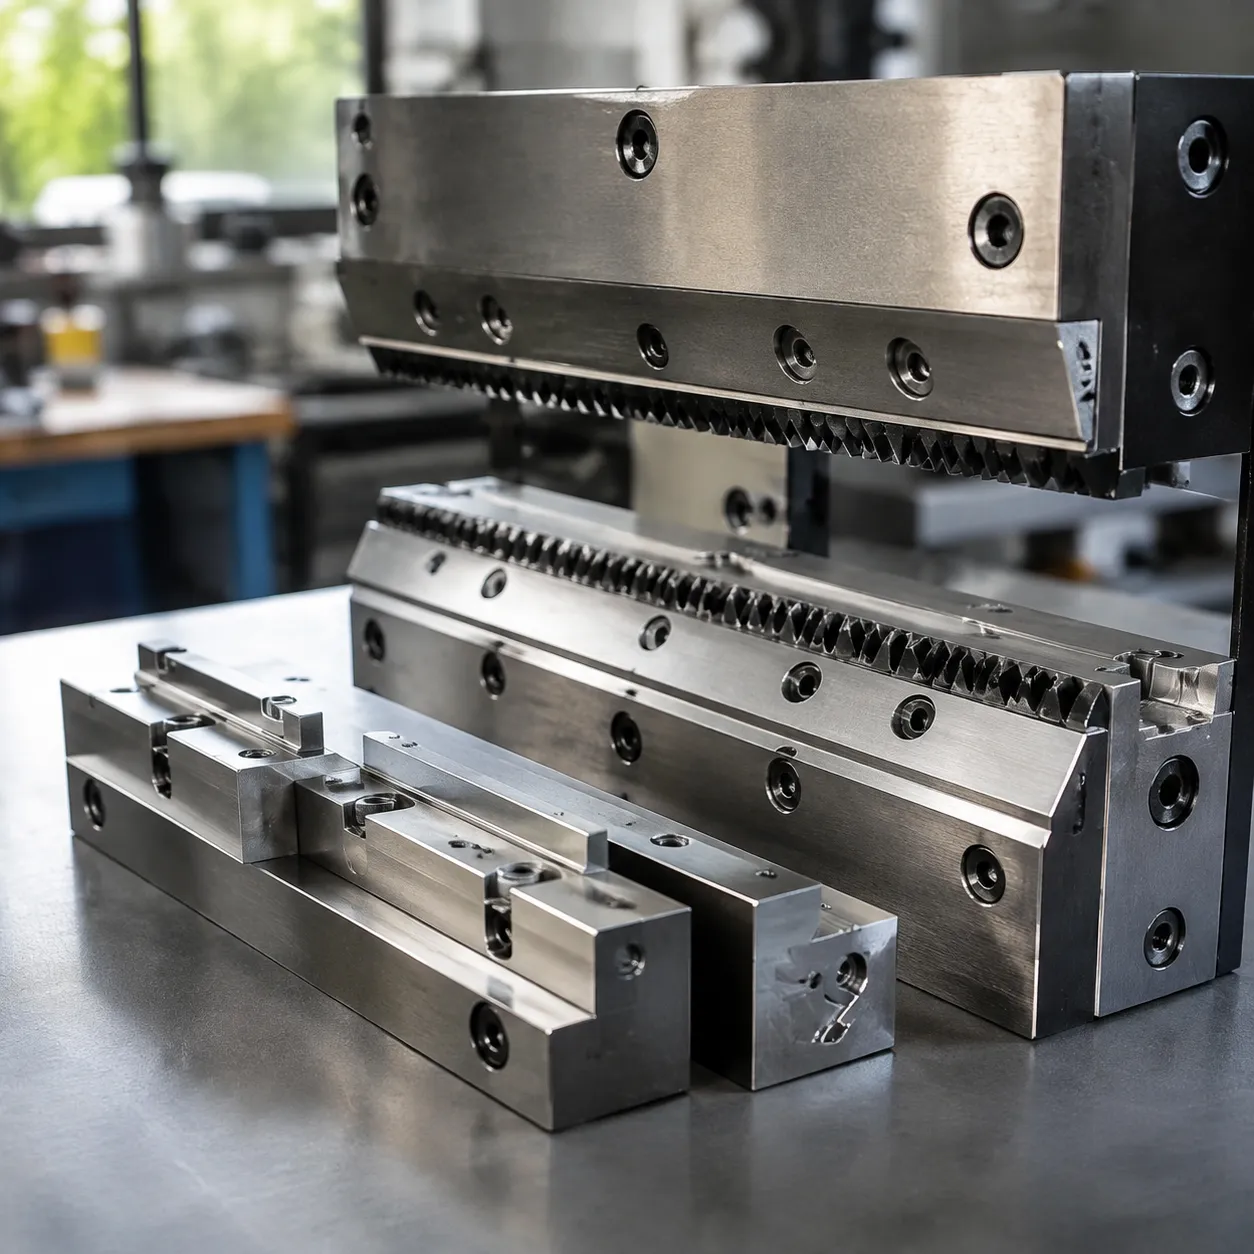
交換注文は承認された図面と定義された受け入れ基準を使用すべきです。摩耗した部品はレビューをサポートできますが、元の寸法や動作性能を自ら証明することはできません。.
既存の2D図面からの製造
リビジョン、寸法、基準点(データム)、ネジ規格、材質、表面処理が明確に記載された鮮明な図面をご提供ください。製造図面を承認する前に、不足している情報や廃止された情報がないか確認してください。.
3D CADモデルからの製造
一致するSTEPモデルは形状の定義に役立ちますが、公差、材質、表面処理、検査には依然として寸法入りの図面が必要です。提案されたDFM(製造性設計)の変更は、機械加工の前に顧客の承認を得るために提出されます。.
摩耗したり入手困難な部品の交換
廃止された部品については、入手可能な最高の図面、サンプル履歴、嵌合インターフェースをご提供ください。生産ロットを確定する前に、公称形状とサンプルの受入について合意してください。価格と納期は、検討された加工ルートと在庫状況によって異なります。.
試作品、小ロット、バッチ生産
サンプルまたは初回品(FA)の数量を、製造指示ごとの数量および年間推定需要量と分けて指定してください。成形ジョウ(爪)の場合は、数量が個々のピースか完全なペアのどちらを指すかを明記してください。リピート生産の前に、サンプルの承認、部品の識別、要求される納入スケジュールについて合意してください。.
検査と品質管理
平面度および平行度検査
平面度および平行度について、基準点(データム)の支持、測定方法、表面処理状態、およびレポートの適用範囲について合意してください。検査記録は、合意された特性と条件についてのみ適合性を証明するものです。.
プロファイルおよび寸法検証
検証が必要なプロファイル寸法、ピッチ、半径、および表面状態を指定してください。測定のアクセシビリティ、設備の可用性、およびレポートの範囲は、 検査レビュー; の段階で確認されます。未検証の光学式またはスキャン機器の使用は約束されません。.
穴の位置と取り付け機能の検査
データムシステム、位置決め穴のはめあい、取り付け穴の位置、およびネジの要件を特定してください。生産の前に、アクセス困難な機能や嵌合インターフェースがどのようにチェックされるかについて合意してください。.
図面に基づくCMM検査
CMM(三次元測定機)による測定や特定のレポートフォーマットが必要な場合は、RFQ(見積依頼)に記載してください。方法、機器へのアクセス、レポートの網羅性は受注前に確認する必要があります。自動CMM検査はデフォルトでは含まれません。.
必要に応じた材料および検査ドキュメント
RFQにおいて、材料証明書、ロットトレーサビリティ、寸法検査書、または初回品(FA)の記録を要求してください。可用性とカバレッジは選択された在庫と注文に対して確認されます。認証や法規制への適合性は、材料名から推測されるものではありません。.
見積もり依頼時に提供するもの
正確な見積もりと迅速なターンアラウンドを得るには、 包装機械用カスタムCNCシーリングジョーおよびガイドコンポーネント, 完全なエンジニアリングパッケージの送付が不可欠です。最初から明確で実行可能な技術仕様が提供されれば、リクエストを迅速に評価します。.
| RFQコンポーネント | 含めるべき必須情報 |
|---|---|
| 設計ファイル | 2D図面(PDF/DWG)とペアになった3D CADモデル(STEP/IGES) |
| 材料仕様 | 材料グレード(例:6061-T6 Al、316Lステンレス鋼、UHMW-PE、POM) |
| 表面仕上げ | 目標Ra粗さ、陽極酸化処理、めっき、または特殊処理 |
| 許容差 | シーリング面の平面度、平行度、ヒーターボア制限、および取り付けアライメント |
| 注文詳細 | サンプル数量、出荷ごとの数量、年間需要量、必要な検査、および利用可能な材料関連書類 |
2D図面および3D CADモデル
確認用に一致する2D図面付きのSTEPモデルを送信してください。転送前に他のファイル形式を確認してください。明確な寸法、ネジ規格、幾何公差(GD&T)、および重要なデータムポイントが記載された、一致する2Dエンジニアリング図面(PDFまたはDWG)を常に含めてください。 摩耗の激しい.
材料および表面仕上げの要件
高温アルミニウム、洗浄対応ステンレス鋼、または低摩耗エンジニアリングプラスチックなど、動作環境に合わせた正確な材料グレードを指定してください。ハードアルマイト処理や特注処理などのすべての必要な表面処理を詳細に記述してください。 表面仕上げ 摩擦を低減し、離型特性を改善し、部品寿命を延ばすため。.
重要な公差と機能的特徴
機器の性能に直接影響する機能寸法を強調してください。たとえば、 CNC加工されたシーリングジョー, 密封面の平坦度、平行度、およびセンサー穴の許容差を指定します。 包装機ガイドレール そして チェーンガイド, 重要なトラックプロファイル、スライダーのジオメトリ、および取り付けアライメントの特徴を示します。.
数量と検査要件
サンプル数量、出荷ごとの数量、推定年間需要量、納入先、および希望納期を明記してください。初回品の機能、レポートフォーマット、材料書類の要件を特定し、見積もりに含められるようにしてください。.
成形ジョウ(爪)やリピートロットはどのように承認されますか?
ジョウペアの場合は、両方の部品番号、向き、および数量が1個あたりか1セットあたりかを特定してください。バッチをリリースする前に、サンプルのリビジョン、寸法記録、および顧客での機械試運転について合意してください。後続の注文における図面、フィルム、嵌合部品、または表面処理の変更を確認してください。.
バッチ見積もりのためにシーリングジョウとガイド部品の図面をアップロードしてください. 。部品番号リストと数量を含めてください。PDF、STEP、またはDWGファイルを使用し、1ファイルあたり5 MBまでとします。それより大きいファイルや info@zscncpack.com その他の形式の場合はメールでお問い合わせください。.