Übersicht
Benutzerdefinierte CNC-Siegelbacken und Führungsbauteile für Verpackungsmaschinen
ZSCNC liefert zeichnungsbasierte Dichtbacken, Dichtleisten und Führungskomponenten für Verpackungsmaschinen-OEMs und Wartungskäufer. Unser Fertigungsstandort in Wuxi konzentriert sich auf CNC-Fräsen und Drehen. Senden Sie die genehmigte Revision, Musterstückzahl, Stückzahl pro Charge und geschätzten Jahresbedarf, damit wir den Herstellungs- und Prüfungsumfang für die Wiederlieferung prüfen können.
Was sind Siegelbacken und Führungsbauteile?
Diese spezialisierten mechanischen Teile übernehmen das thermische Verschließen und die präzise Steuerung des Materials innerhalb der Verpackungsgeräte:
- Heißsiegelbacken: Präzise CNC-gefertigte Siegelbacken wenden kontrollierte Temperatur, Druck und Zeit an, um flexible Folien, Beutel und Folien zu verschweißen und luftdichte Verschlüsse zu schaffen.
- Führungsbauteile: Führungsleisten, Verschleißstreifen und Kettenführungen von Verpackungsmaschinen halten Behälter, Schalen und Folien während des Hochgeschwindigkeitstransports ausgerichtet.
Wo diese Komponenten in Verpackungsgeräten eingesetzt werden
Benutzerdefinierte CNC-gefertigte Teile arbeiten an kritischen Kontaktstellen in verschiedenen automatisierten Verpackungslinien:
| Gerätetyp | Anwendungsbereich | Schlüssel-Funktion |
|---|---|---|
| Form-Füll-Verschluss (VFFS/HFFS) | Quer- und Endverschweißbacken- und -klammern | Schnelles thermisches Versiegeln und Folienzuschnitt |
| Tray-Verschließer & Thermoformen | Verschlussstempel und Kavitätenumrissführungen | Umrissfolienverschweißung und Behälterpositionierung |
| Füll- & Verschließlinien | Behälterhalsführungen und Transferbahnen | Hochgeschwindigkeits-Behälterverfolgung und Stabilisierung |
| Fördersysteme | Gerade/gebogene Verschleißleisten und Kettenspuren | Reibungsarmer Materialtransport |
Maßgeschneiderte Fertigung nach OEM-Zeichnungen und CAD-Modellen
Wir prüfen 2D-Zeichnungen und passende 3D-Modelle auf Material, kritische Maße, Werkzeugzugang und Oberflächenanforderungen. STEP mit einer dimensionierten PDF ist bevorzugt für die Prüfung. Ersatzpassform und Maschinenleistung benötigen die Validierung durch den Kunden; Design- oder Materialänderungen erfordern eine Genehmigung vor der Produktion.
Häufig verwendete CNC-gefräste Verschluss- und Führungsbauteile
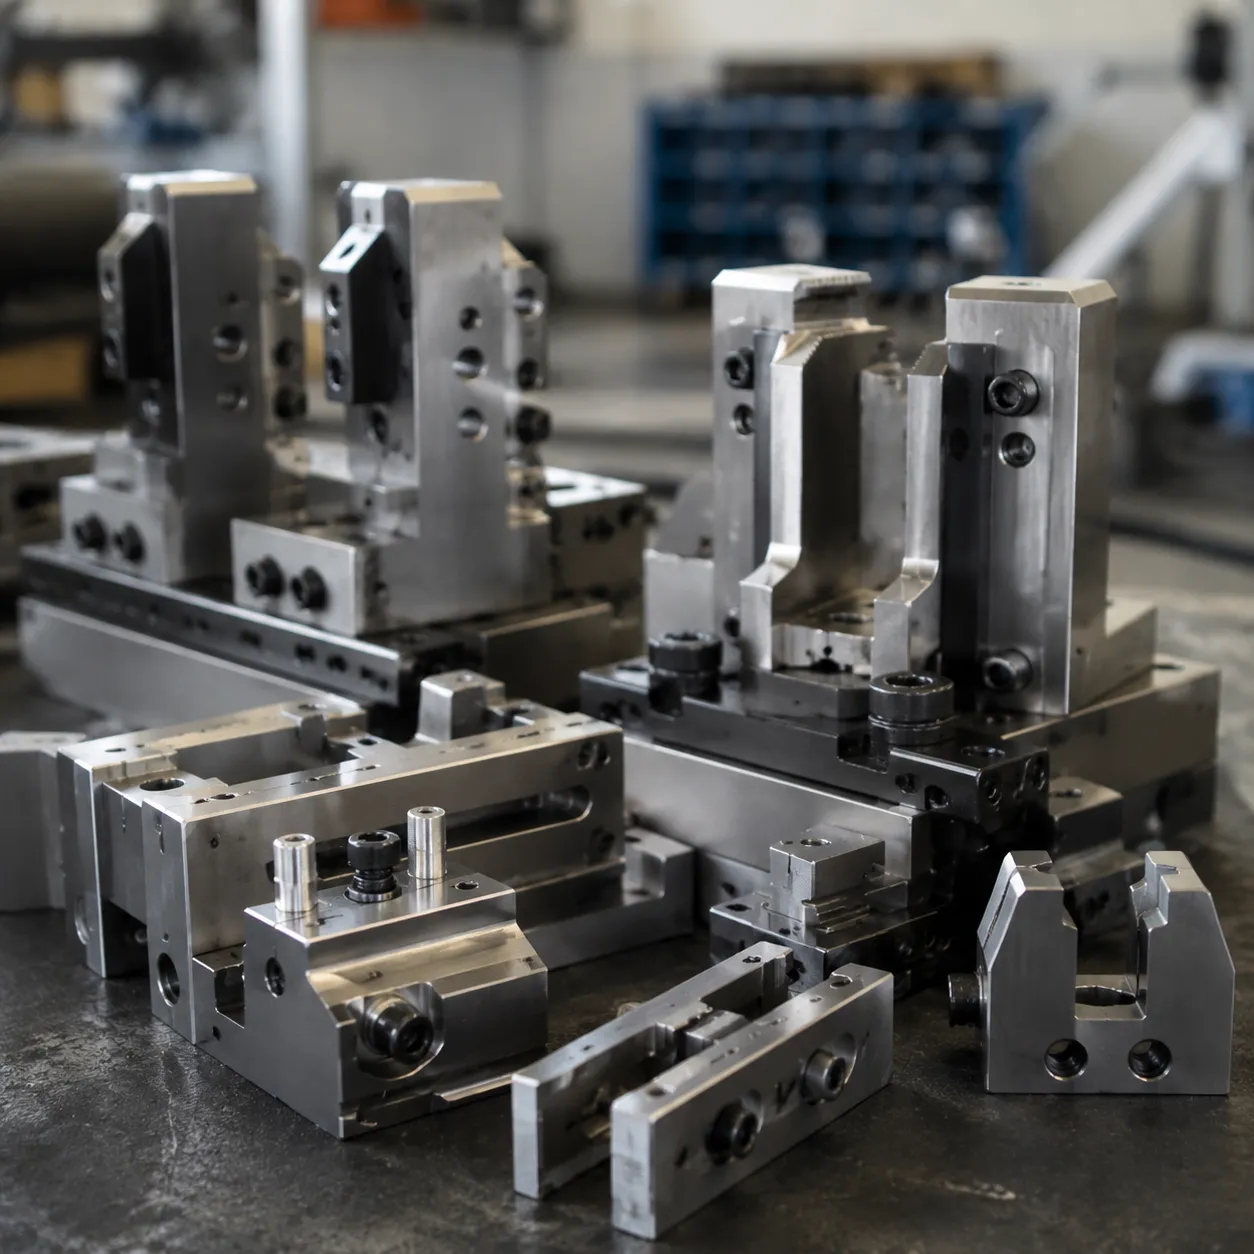
Wir prüfen Dicht- und Führungsteile anhand ihrer Geometrie und Anwendung. Bearbeitbarkeit, Oberflächenfinish und Inspektion werden anhand der Zeichnung vor Auftragsannahme bestätigt.
Heißsiegelbacken und Siegelstäbe
Geben Sie die Dichtflächenbreite, Verzahnungsabstand und Profil, Montagepunkte, Heizbohrungen, Sensorpositionen und Messerabstände an, wo vorhanden. Folientyp und Betriebsbedingungen gehören in die Anwendungsbeschreibung. Dichtkraft und Leckageleistung hängen von der kompletten Maschine und validierten Einstellungen ab. Verwandte Teile umfassen Siegelbacken und Heizplatten für Tray-Verschließmaschinen.
Führungsleisten und Produktführungs-Komponenten
Geben Sie die Containerhülle, Laufspiel, Einfahrtsradien, Führungslänge und Befestigungsmuster an. Definieren Sie Kontaktflächen und Kantenbedingungen auf der Zeichnung. Material- und Oberflächenänderungen sollten anhand des tatsächlichen Produkts, Geschwindigkeit, Belastung und Reinigungsumfeld genehmigt werden.
Kettenführungen und Förderbandverschleißleisten
Senden Sie die Spezifikation der Kette oder des passenden Schienenprofils, Querschnitt der Führung, Befestigungsdetails und Verschleißgrenzen. Kunststoffqualität, Spielraum und Expansionszulage sind anwendungsspezifisch; ein reibungsarmes Material allein bestimmt nicht die Lebensdauer oder eliminiert Linienstörungen.
Maßgeschneiderte Ersatzteile für bestehende Verpackungsmaschinen
Stellen Sie die OEM-Teilenummer, die genehmigte Zeichnung und Details des Gegenstücks bereit. Wenn nur ein abgenutztes Muster vorhanden ist, trennen Sie Verschleiß vom vorgesehenen Nennmaß und vereinbaren Sie eine Ersatzzeichnung vor der Chargenfertigung. Geben Sie an, ob die Bestellung eine einzelne Teilenummer, ein passendes Backenpaar oder ein Wartungskit mit mehreren Teilen umfasst.
Wichtige Merkmale von CNC-gefrästen Dichtungsbacken
Versiegelungsfläche Ebenheit und Parallelität
Kennzeichnen Sie den Dichtbereich, das Bezugssystem, Ebenheit und Parallelität auf der Zeichnung. Vereinbaren Sie, ob die Annahme vor oder nach der Oberflächenbearbeitung erfolgt und unter welchen Messbedingungen. Machbare Grenzen hängen von der Bauteillänge, dem Querschnitt, dem Material und dem Fertigungsprozess ab; eine Maschineninspektion beweist nicht die Ebenheit bei Betriebstemperatur.
Fertige Dichtprofile und Oberflächenbeschaffenheit
Geben Sie Zahnabstand, Tiefe, eingeschlossene Winkel, Radien, Oberflächenstrukturlagen und Kantenbegrenzungen an. Vereinbaren Sie eventuelle Beschichtungsdicken und Maskierungsanforderungen. Unser verwandter Dichtbacken-Oberflächenfinish-Artikel bietet Anwendungskontext; die genehmigte Zeichnung und Kunden-Dichtversuche regeln die Annahme.
Heizelement- und Temperatursensorfunktionen, wenn vom Design erforderlich
| Merkmal | Angebotsdetails |
|---|---|
| Heizbohrungen | Heizungsmaße, spezifizierte Passung, Einführlänge und Inspektionszugang. |
| Sensormerkmale | Sensor-Spezifikation, Position, Tiefe und Befestigungsmethode. |
| Isolationsschlitze | Geometrie, verbleibender Wandabschnitt und geschützte Oberflächen. |
Geben Sie an, ob Heizungen, Sensoren und gekaufte Artikel vom Kunden geliefert oder im angeforderten Umfang enthalten sind. Die thermische Leistung wird im montierten Gerät validiert.
Montagebohrungen und Ausrichtungsmerkmale
Definieren Sie Bohrmuster, Passbohrungen, Referenzflächen und deren Positionsbeziehungen. Fügen Sie die Montagezeichnung des Gegenstücks oder die relevante Schnittstellenzeichnung bei. Kunden-Installationsprüfungen ermitteln etwaigen Anpassungsbedarf; ein passendes Lochmuster allein garantiert keinen austauschbaren Betrieb.
Wichtige Merkmale der Führungsbauteile der Verpackungsmaschine
Führungsgeometrie, Material und Montage müssen zum zu handhabenden Produkt passen. Identifizieren Sie die funktionalen Merkmale, die inspiziert werden müssen, damit wiederholte Chargen anhand derselben Zeichnung akzeptiert werden können.
Führungsprofile und produktkontaktierende Geometrie
Stellen Sie das Produktvolumen, Führungsfreiheit, Übergangsradien und Kontaktzonen bereit. Überprüfen Sie die vorgeschlagenen Profile in der tatsächlichen Linie vor der Freigabe der Charge. Markieren Sie geschützte Oberflächen und zulässige Kantenbedingungen anstelle einer unbestimmten glatten Oberfläche.
Glatte Reibungs- und Verschleißflächen
| Anforderung | Was die Zeichnung oder Anfrage (RFQ) definieren muss |
|---|---|
| Kontaktfläche | Materialpaar, Oberflächenstrukturen und Messstellen. |
| Verschleißmaterial | Genaues UHMW-PE, POM oder Metallqualität, Belastung und Betriebstemperatur. |
| Sekundärfinish | Beschichtungsart, -dicke, Maskierung und Endmaße, wo erforderlich. |
Reibung und Verschleiß hängen von der gewählten Qualität und den Betriebsbedingungen ab; vereinbaren Sie eine Anwendungstestphase, wenn die Leistung kritisch ist.
Montage- und Positionierungsmerkmale
Geben Sie feste und verstellbare Befestigungspunkte, Schlitzausfahrten, Gegenbohrungen und Positionierungs-Datums an. Zusammenhängend Verpackungsbefestigungen und Halterungen sollten mit eigenen Teilenummern, Mengen und Schnittstellenrevisionen angeboten werden.
Dimensionale Konsistenz bei Ersatzteilen
Wiederholaufträge sollten die genehmigte Zeichnungsrevision, Materialqualität, Finish und Akzeptanzaufzeichnung angeben. Bestätigen Sie etwaige Änderungen an passendem Hardware oder Verpackungsformat, bevor Sie die nächste Charge freigeben. Inspektionsgrenzen gelten für die definierten Merkmale und Messbedingungen.
Materialoptionen für Dichtbacken und Führungsbauteile
Die Auswahl des richtigen Rohmaterials ist entscheidend bei der Herstellung CNC-gefräste Siegelbacken und Verpackungsmaschinen-Führungsleisten. Wir passen Legierungen und technische Polymere direkt an Ihre Linien Geschwindigkeit, Reinigungsprotokolle, thermische Anforderungen und mechanische Belastungen an.
Aluminium für leichte Heißsiegelkomponenten
Geben Sie die erforderliche Legierung und Wärmebehandlung an, anstatt generisches Aluminium zu fordern. Die Auswahl für beheizte oder bewegliche Teile hängt von der Konstruktionsbelastung, Temperatur, Beschichtung und dimensionalen Anforderungen ab; der OEM muss Substitutionen genehmigen.
Edelstahl für korrosive und Reinigungsumgebungen
304- und 316L-Komponenten werden anhand der spezifizierten Qualität, Reinigungschemie, Temperatur- und Kontaktanforderungen geprüft. Edelstahl ist keine universelle Garantie gegen Korrosion oder Hygiene. Fordern Sie alle erforderlichen Materialnachweise vor der Angebotserstellung an.
UHMW-PE für reibungsarme Verschleiß- und Führungsbauteile
UHMW-PE eignet sich möglicherweise für Gleitführungen und austauschbare Verschleißflächen. Definieren Sie die genaue Qualität und berücksichtigen Sie Temperatur und Belastung im Design. Siehe verwandte UHMW-PE Führungsleisten und Verschleißstreifen; lebensmittelkontaktbezogene Dokumentation muss für den ausgewählten Rohstoff bestätigt werden.
POM und andere technische Kunststoffe für Präzisionsführungen
Wählen Sie technische Kunststoffe nach qualitätsspezifischen Eigenschaften und dem vorgesehenen Einsatz. Geben Sie Kontaktbelastungen, Temperatur, Reinigungsbedingungen und kritische Passungen an. Materialsubstitutionen erfordern die Zustimmung des Kunden.
Materialauswahl nach Temperatur, Belastung, Verschleiß und Umgebung
| Materialgruppe | Benötigte Informationen für die Überprüfung |
|---|---|
| Aluminium | Legierung, Wärmebehandlung, erhöhter oder beweglicher Dienst und Oberflächenfinish. |
| Edelstahl | Werkstoffqualität, Reinigungsbedingungen und erforderliche Dokumente. |
| UHMW-PE / POM | Genaue Werkstoffqualität, Kontaktbelastung, Temperatur- und Maßanforderungen. |
| Andere technische Kunststoffe | Spezifizierte Werkstoffqualität, Lagerverfügbarkeit und Anwendungsnachweis. |
CNC-Bearbeitung von Verpackungsdichtungen und Führungsteilen
Unser Bearbeitungsspektrum konzentriert sich auf CNC-Fräsen und Drehen in Wuxi. Wir prüfen den Zugang zu den Schneidern, die Spannmittel und die Bezugspunkte, bevor wir eine Route bestätigen. Wir verfügen über keine interne 5-Achs-Bearbeitung, Erodieren oder Drahtschneiden; zusätzliche Prozessanforderungen werden separat bestätigt.
Präzisions-CNC-Fräsen von Dichtflächen und Profilen
Die Fräsrouten werden anhand des Dichtungsprofils, der Teilung, Tiefe, Eckenform und Kantenbeschaffenheit geprüft. Definieren Sie, welche Flächen funktional sind und wie sie geprüft werden. Das Fräsen ersetzt nicht die Kundenvalidierung des fertigen Dichtungsprodukts.
Bearbeitung langer und komplexer Führungsschienenprofile
Geben Sie die Gesamtabmessungen, das Schnittprofil, die Geradheitsanforderungen und die Prüfbedingungen an. Spannmittel, Fräserreichweite und Maschinenweg müssen geprüft werden, bevor lange Schienen oder tiefe Kanäle akzeptiert werden.
Steuerung von Verzerrungen bei langen oder dünnen Komponenten
Wir prüfen den Lagerzustand, die Spannstützen, die Entfernungfolge und die Inspektion nach dem Entspannen. Jegliche Spannungsentlastung oder andere Sekundärprozesse müssen spezifiziert und bestätigt werden; sie werden nicht automatisch für jede Bestellung angenommen. Dünne Abschnitte und lange Stäbe erfordern eine geometriespezifische Machbarkeitsprüfung.
Aufrechterhaltung von Bezugspunkten und Montagenauigkeit
Kennzeichnen Sie funktionale Bezugspunkte und die Beziehungen zwischen Befestigungslöchern, Dichtflächen und Führungsprofilen. Die Route kann mehrere Aufbauten erfordern; vereinbaren Sie den Prüfansatz für kritische Beziehungen, anstatt anzunehmen, dass jedes Merkmal in einem einzigen Aufbau bearbeitet werden kann.
Anwendungen in Verpackungsmaschinen
Vertikale und horizontale Form-Füll-Verschluss-Maschinen
Für VFFS- und HFFS-Teile, liefern Sie Dichtungsgeometrie, Folien- und Verpackungsdetails, Heizelementanschlüsse und Messerabstände, wo relevant. Der OEM validiert Temperatur, Druck, Verweilzeit und Dichtungsleistung an der Maschine.
Schalenversiegelungs- und Thermoform-Verpackungsmaschinen
Foliensiegelstangen und Führungsbauteile werden gemäß dem genehmigten Umfang, den Montage- und Wärmeübertragungszeichnungen angeboten. Bestätigen Sie die Fräsroute und alle Sekundärprozesse vor Annahme der Bestellung.
Füll-, Verschluss- und Behälter-Handling-Linien
Behälterhalsführungen, Transferteile und Verschluss-Cams erfordern passende Behälter- und Schnittstelleninformationen. Geben Sie das Verpackungsformat und die relevanten Revisionen für jede Teilenummer an.
Förder- und Produktübertragungssysteme
Wir prüfen zeichnungsbasierte Kettengliederführungen, Verschleißleisten und Transferführungen. Geben Sie die Ketten- oder Produktgeometrie, Kontaktabstände, Materialqualität, Befestigungsdetails und die Betriebsumgebung an.
Ersatzdichtbacken und Führungsbauteile
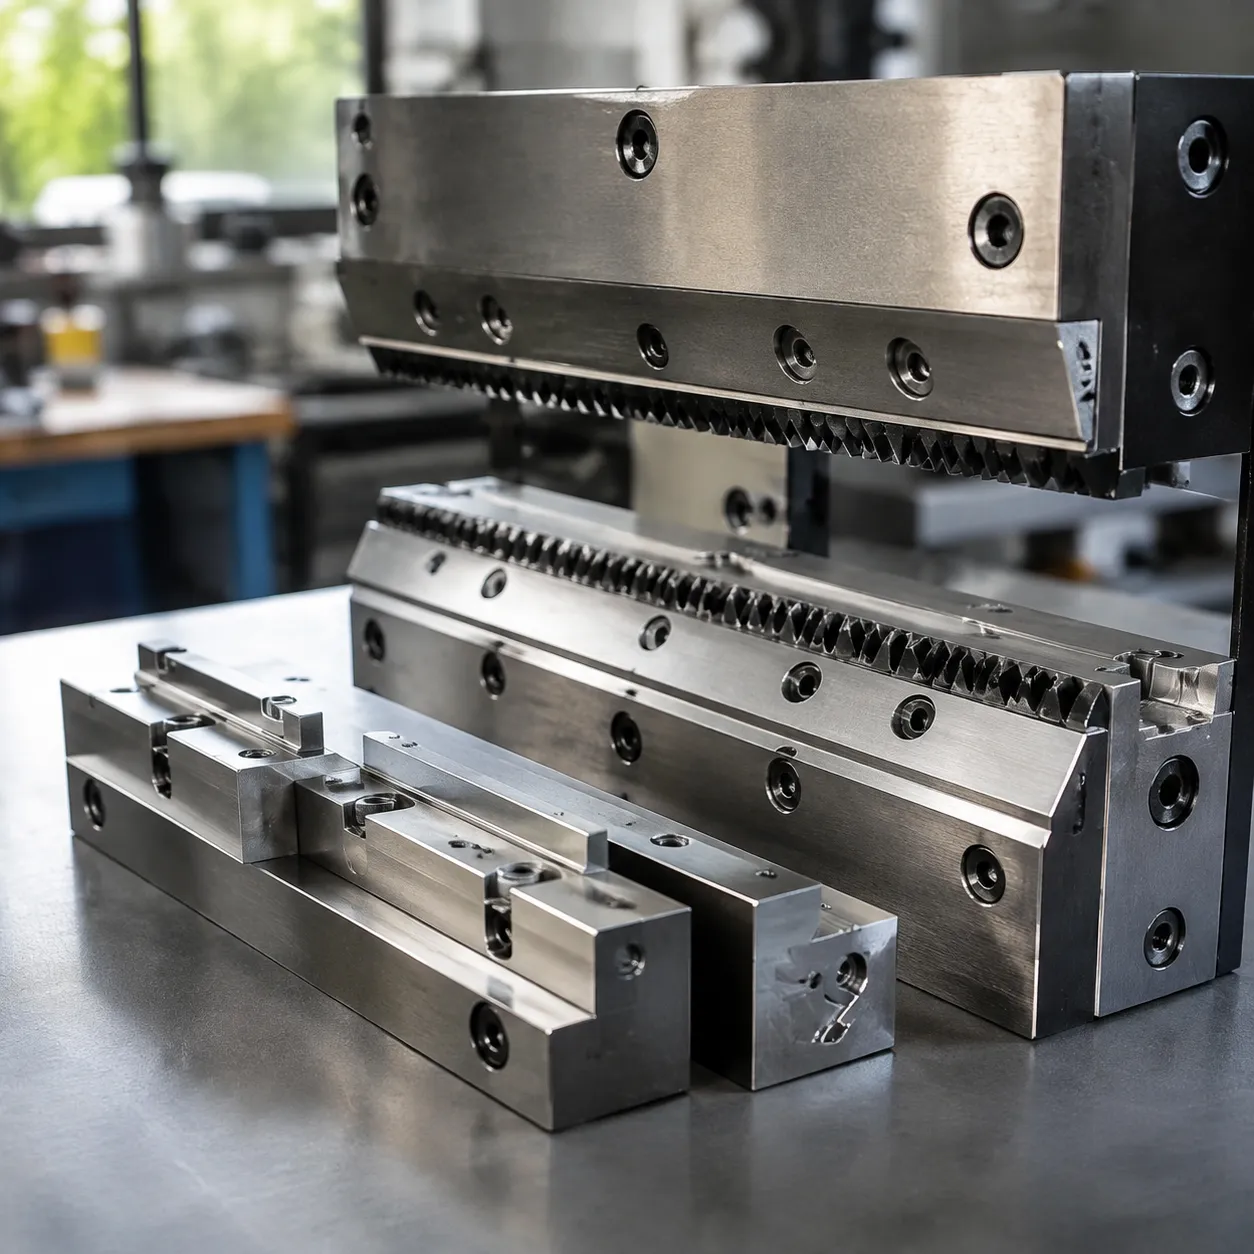
Ersatzbestellungen sollten eine genehmigte Zeichnung und festgelegte Akzeptanzkriterien verwenden. Ein abgenutztes Bauteil kann die Überprüfung unterstützen, aber allein die ursprünglichen Maße oder die Betriebsleistung nicht feststellen.
Herstellung aus bestehenden 2D-Zeichnungen
Liefern Sie eine gut lesbare Zeichnung mit Revision, Abmaßen, Bezugselementen (Datums), Gewindeangaben, Material und Oberfläche. Identifizieren Sie fehlende oder veraltete Informationen, bevor Sie die Fertigungszeichnung freigeben.
Herstellung aus 3D-CAD-Modellen
Ein passendes STEP-Modell hilft bei der Definition der Geometrie; für Toleranzen, Material, Oberflächengüte und Prüfung wird dennoch eine bemaßte Zeichnung benötigt. Jede vorgeschlagene DFM-Änderung wird vor der Bearbeitung zur Kundengenehmigung eingereicht.
Ersatz von abgenutzten oder schwer beschaffbaren Komponenten
Stellen Sie für veraltete Teile die bestmögliche Zeichnung, Musterhistorie und Anschlussschnittstellen zur Verfügung. Vereinbaren Sie die nominale Geometrie und die Musterabnahme, bevor Sie sich auf ein Produktionslos festlegen. Preis und Lieferzeit hängen vom geprüften Arbeitsplan und der Lagerverfügbarkeit ab.
Prototypen-, Kleinserien- und Chargenproduktion
Trennen Sie die Muster- oder Erstmusterstückzahl von der Menge pro Fertigungsabruf und dem geschätzten Jahresbedarf. Geben Sie bei passenden Backen an, ob sich die Mengen auf Einzelstücke oder vollständige Paare beziehen. Vereinbaren Sie Musterfreigabe, Teilekennzeichnung und angeforderte Lieferabrufe vor der Seriennachproduktion.
Inspektion und Qualitätskontrolle
Flachheits- und Parallelitätsprüfung
Vereinbaren Sie die Bezugsunterstützung, die Messmethode, den Oberflächenzustand und den Prüfberichtsumfang für Ebenheit und Parallelität. Prüfprotokolle weisen die Konformität nur für die vereinbarten Merkmale und Bedingungen nach.
Profil- und Maßkontrolle
Geben Sie die Profilabmessungen, die Steigung, die Radien und den Oberflächenzustand an, die überprüft werden müssen. Messzugang, Geräteverfügbarkeit und Berichterstattungsumfang werden bestätigt während der Prüfungsprüfung; es wird keine ungeprüfte optische oder Scan-Ausrüstung zugesagt.
Lochpositions- und Befestigungsmerkmalskontrolle
Identifizieren Sie das Bezugssystem (Datum-System), die Passungen der Passlöcher, die Positionen der Befestigungslöcher und die Gewindeanforderungen. Vereinbaren Sie vor der Produktion, wie unzugängliche Merkmale und Anschlussschnittstellen geprüft werden.
CMM-Inspektion bei Bedarf gemäß Zeichnung
Wenn eine KMM-Messung (Koordinatenmessgerät) oder ein bestimmtes Berichtsformat erforderlich ist, geben Sie dies in der Angebotsanfrage (RFQ) an. Methode, Gerätezugang und Berichtsumfang müssen vor der Auftragsannahme bestätigt werden; eine automatisierte KMM-Prüfung ist standardmäßig nicht enthalten.
Material- und Inspektionsdokumentation bei Bedarf
Fordern Sie Materialzertifikate, Chargenrückverfolgbarkeit, Prüfberichte oder Erstmusterunterlagen in der Angebotsanfrage an. Verfügbarkeit und Umfang werden für das ausgewählte Vormaterial und den Auftrag bestätigt; Zertifizierungen oder behördliche Konformitäten werden nicht aus dem Materialnamen abgeleitet.
Was bei der Anforderung eines Angebots bereitgestellt werden muss
Um ein genaues Angebot und eine schnelle Bearbeitung Ihrer kundenspezifische CNC-Dichtungsbacken und Führungsbauteile für Verpackungsmaschinen, die Übermittlung eines vollständigen technischen Pakets ist unerlässlich. Wir bewerten Anfragen schnell, wenn von Anfang an klare, umsetzbare technische Spezifikationen vorliegen.
| RFQ-Komponente | Wesentliche Informationen, die enthalten sein sollten |
|---|---|
| Design-Dateien | 3D-CAD-Modelle (STEP/IGES) in Verbindung mit 2D-Zeichnungen (PDF/DWG) |
| Material-Spezifikationen | Materialqualität (z.B. 6061-T6 Al, 316L Edelstahl, UHMW-PE, POM) |
| Oberflächenfinish | Ziel-Ra-Rauheit, Eloxierung, Beschichtung oder spezielle Behandlungen |
| Toleranzen | Dichtflächen-Planheit, Parallelität, Grenzen der Heizungsbohrung und Montageausrichtung |
| Bestelldetails | Musterstückzahl, Menge pro Abruf, Jahresbedarf, erforderliche Prüfung und verfügbare Materialdokumente |
2D-Zeichnungen und 3D-CAD-Modelle
Senden Sie ein STEP-Modell mit passenden 2D-Zeichnungen zur Überprüfung; bestätigen Sie andere Dateiformate vor der Übertragung. Fügen Sie immer passende 2D-konstruktionszeichnungen (PDF oder DWG) mit klaren Maßen, Gewindeangaben, geometrischer Bemaßung und Tolerierung (GD&T) sowie kritischen Bezugspunkten bei für kundenspezifischen Verpackungsmaschinen-Teilen.
Material- und Oberflächenfinish-Anforderungen
Geben Sie die genaue Materialqualität an, die erforderlich ist, um Ihre Betriebsumgebung zu erfüllen – sei es hochtemperaturbeständiges Aluminium, rostfreier Edelstahl für Waschanlagen oder verschleißarme technische Kunststoffe. Detaillieren Sie alle erforderlichen Oberflächenbehandlungen, wie Harteloxierung oder maßgeschneiderte Beschichtungen. Oberflächenfinish um Reibung zu verringern, die Freigabeeigenschaften zu verbessern und die Lebensdauer der Teile zu verlängern.
Kritische Toleranzen und Funktionale Merkmale
Heben Sie funktionale Abmessungen hervor, die die Leistung der Ausrüstung direkt beeinflussen. Für CNC-gefräste Siegelbacken, spezifizieren Sie die Flachheit der Dichtflächen, Parallelität und Toleranzen der Sensorbohrung. Für Verpackungsmaschinen-Führungsleisten und Kettengleiter, geben Sie kritische Spurprofile, Slidergeometrie und Montierungs-Alignmentsmerkmale an.
Mengen- und Inspektionsanforderungen
Geben Sie Musterstückzahl, Menge pro Abruf, geschätzten Jahresbedarf, Lieferort und gewünschte Termine an. Identifizieren Sie Erstmustermerkmale, Berichtsformat und Anforderungen an die Materialdokumentation, damit diese in das Angebot aufgenommen werden können.
Wie werden passende Backen und Nachauftragslose freigegeben?
Geben Sie bei einem Backenpaar beide Teilenummern, die Ausrichtung und an, ob sich die Menge auf ein Stück oder einen Satz bezieht. Vereinbaren Sie die Musterrevision, den Messbericht und den Maschinenversuch beim Kunden, bevor das Los freigegeben wird. Bestätigen Sie Zeichnungs-, Film-, Anschlussteil- oder Oberflächenänderungen bei späteren Bestellungen.
Laden Sie Zeichnungen von Dichtbacken und Führungskomponenten für ein Losangebot hoch. Fügen Sie die Teilenummernliste und die Mengen bei. Verwenden Sie PDF-, STEP- oder DWG-Dateien bis zu 5 MB pro Datei; E-Mail info@zscncpack.com für größere Dateien oder andere Formate.