Übersicht
Maßgeschneiderte Präzisions-Positionierplatten für Verpackungsmaschinen-Assemblies
Was ist eine Positionierplatte in Verpackungsmaschinen?
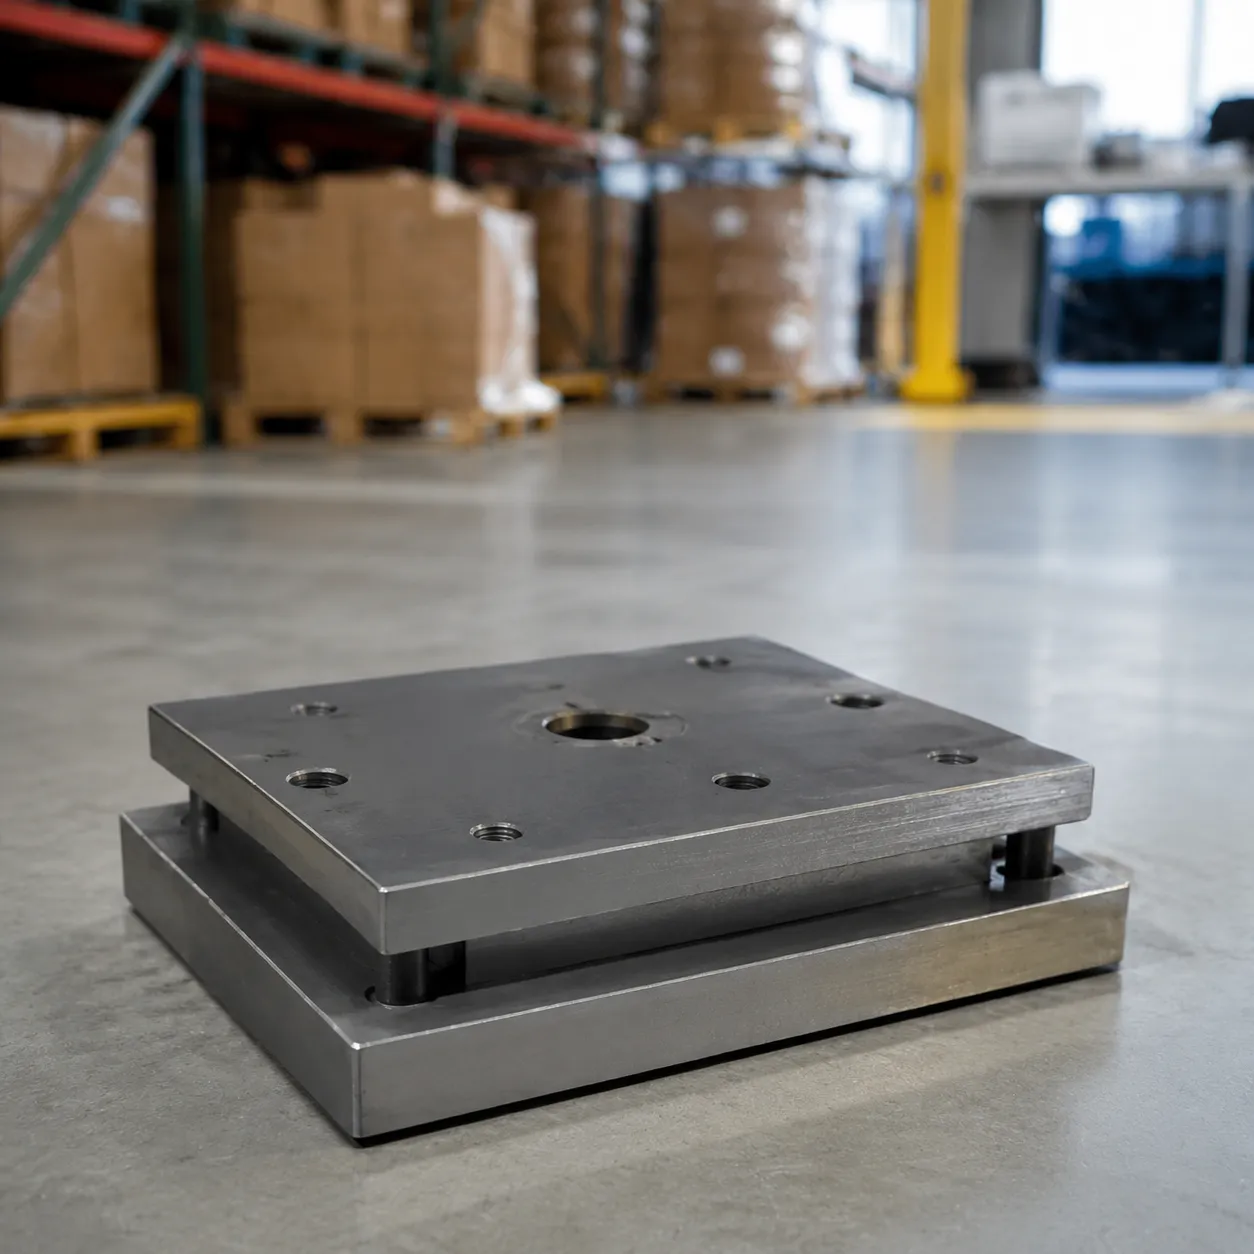
A Verpackungsmaschinen-Positionierplatte bietet Montage- und Passungsfunktionen für Maschinenmodule, Werkzeuge oder Formatbauteile. ZSCNC fertigt kundenspezifische Platten nach genehmigten Zeichnungen in seinem Bearbeitungszentrum in Wuxi. Geben Sie die Bezugsflächen, Passlöcher, Gegenkomponenten und die erforderlichen Oberflächengüten an; Schleifen, Reiben und andere Anforderungen an die Endbearbeitung werden für jede Bestellung geprüft.
Wie Positionierplatten die wiederholbare Positionierung von Komponenten gewährleisten
Bei hochgeschwindigkeitsautomatisierten Verpackungen verursachen kleine mechanische Fehljustierungen häufig Stillstandszeiten, Materialstaus und vorzeitigen Verschleiß der Hardware. Präzisions-Positionierplatten verriegeln Maschinenelemente in exakten geometrischen Positionen, um die Systemintegrität zu bewahren:
- Ausrichtung der Passstifte: Geben Sie die Passungsarten für Stifte und Löcher, die Anordnung der Passungen und die zulässige Bewegung in der Zeichnung an.
- Feste Referenz-Daten: Definieren Sie die Bezugsflächen und deren geometrische Anforderungen relativ zum Maschinenrahmen.
- Schnelle Wiederholbarkeit: Eine wiederholbare Positionierung ist ein Designziel; der OEM muss die nach einem Werkzeugwechsel erforderlichen Ausrichtungsprüfungen definieren.
Maßgeschneiderte Fertigung nach OEM-Zeichnungen und CAD-Modellen
Jede CNC-gefräste Positionierplatte wird auf Basis einer vereinbarten Zeichnungsrevision und eines CAD-Modells angeboten. Identifizieren Sie eventuelle Unterschiede zwischen den Dateien vor der Produktion. Die Kompatibilität von Ersatzteilen erfordert eine Überprüfung der Gegenkomponenten und des Maschinenzustands, gefolgt von der Montagefreigabe durch den Kunden; die alleinige Einhaltung der Zeichnung ist keine Garantie für eine nacharbeitsfreie Installation.
| Fähigkeit | Spezifikation / Detail |
|---|---|
| Akzeptierte Dateiformate | STEP, IGES, SolidWorks (.sldprt), DXF, PDF |
| Positionierungsgenauigkeit | Hochpräzise Bohrloch- und Mittelpunkttoleranzen |
| Integration | Ersatzschnittstellen wurden anhand genehmigter Zeichnungen und Spezifikationen der Gegenkomponenten überprüft. |
| Produktionsmaßstab | Prototypen, Notfallersatzteile und Großserienfertigung |
Kritische Merkmale von Präzisions-Positionierplatten
Referenzflächen und Bezugselemente
Identifizieren Sie die primäre Passfläche sowie die sekundären und tertiären Bezugsmerkmale auf der Zeichnung. Bestätigen Sie deren Beziehung zu den Montageschnittstellen sowie den endgültigen Oberflächenzustand und den Prüfaufbau. Jede Anforderung an Schleifen oder Montage-Passscheiben muss vor der Angebotserstellung angegeben und überprüft werden.
Positionierung der Passstifte und Dübelbohrungen
Geben Sie für Passlöcher die Spezifikation des Gegenstifts, die Lochnasentoleranz, die Positionierungsanforderungen sowie die Anforderungen an das Einsetzen oder Entfernen an. Geben Sie an, ob sich die Abmessungen vor oder nach der Beschichtung beziehen. ZSCNC überprüft den Bearbeitungs- und Prüfungsablauf anhand dieser Anforderungen, bevor eine Charge angenommen wird.
Montagebohrungen, Gegenbohrungen und Gewindefunktionen
Eine maßgeschneiderte CNC-Halterplatte erfordert integrierte Befestigungselemente, um die strukturelle Steifigkeit bei schweren dynamischen Belastungen aufrechtzuerhalten:
Präzise Gegenbohrungen: Rezessschraubenköpfe unterhalb der Bezugsebene für bündige Modulmontage.
Gewindebohrungen: Hohe Klemmkraft für starre Modulbefestigung bereitstellen.
Durchgangslöcher: Erleichtert schnelles Grobpositionieren vor dem Einsetzen der Passstifte.
Anforderungen an Ebenheit, Parallelität und Rechtwinkligkeit
Geben Sie die erforderlichen geometrischen Toleranzen auf der genehmigten Zeichnung an, einschließlich Bezüge, sofern zutreffend. Ebenheit und Parallelität sind Toleranzzonenanforderungen, keine bilateralen Plus/Minus-Maßtoleranzen. Für jede Platte wird keine standardmäßige numerische Genauigkeit vorausgesetzt. Vereinbaren Sie vor der Angebotserstellung den endgültigen Endbearbeitungszustand, die Unterstützung bei der Prüfung und den Messzugang.
Materialien für Verpackungsmaschinen-Positionierplatten
Geben Sie die Werkstoffgüte und den Lieferzustand in der Zeichnung an. Fügen Sie Betriebslasten, Reinigungschemikalien, den Temperaturbereich und den Kontakt mit anderen Materialien in die Anfrage ein. Werkstoffsubstitutionen erfordern vor der Produktion die Zustimmung des Kunden.
6061 Aluminium für leichte bearbeitete Platten
Geben Sie bei Platten aus 6061er Aluminium den Härtegrad, die Lageranforderungen und etwaige Eloxalspezifikationen an. Markieren Sie Maße, die nach der Behandlung gelten, insbesondere Passlöcher und Kontaktflächen. Wenn das Design bewegliche Werkzeuge umfasst, geben Sie die relevanten Massen- und Steifigkeitsanforderungen an. Zugehörige Teile: maßgeschneiderter CNC-Teile aus 6061-T6-Aluminium für Verpackungsmaschinen.
Edelstahl für Waschanlagen und korrosive Umgebungen
Geben Sie bei Platten aus 304, 316 oder 17-4 PH die genaue Güte und den Zustand an. Stellen Sie die Konzentration der Reinigungsmittel, die Temperatur und die Expositionsanforderungen zur technischen Überprüfung bereit; es wird nicht davon ausgegangen, dass eine Güte jede Reinigungsumgebung standhält. Spezifizieren Sie Passivierungs-, Elektropolier- oder Wärmebehandlungsanforderungen separat. Siehe wann 17-4 PH für hochbelastete Verpackungsteile sinnvoll ist für damit zusammenhängende Überlegungen zur Materialauswahl.
Werkzeugstahl für Hochbelastungs- und verschleißkritische Anwendungen
Geben Sie bei einer Zeichnung, die Werkzeugstahl wie A2 oder D2 vorschreibt, die erforderliche Härte, den Wärmebehandlungszustand und die endgültigen geometrischen Toleranzen an. Verfügbarkeit, Behandlungsverlauf und Bearbeitungszugang müssen vor der Auftragsannahme bestätigt werden. Aus der Materialbezeichnung allein wird keine Lebensdauer oder feste Anzahl von Betriebszyklen zugesichert.
Materialauswahl entsprechend Belastung, Umgebung und Konstruktionsanforderungen
Fügen Sie bei Bedarf Materialzertifikate oder Behandlungsnachweise in die Anfrage ein. Vereinbaren Sie vor der Bestellung die Verfügbarkeit und den Dokumentenumfang. Eine Oberflächenbehandlung oder ein Härtezustand wird nur dann angewendet, wenn dies in der genehmigten Spezifikation enthalten ist; H900 ist kein Standard für jede 17-4 PH-Platte.
CNC-Bearbeitung von Präzisionspositionierplatten
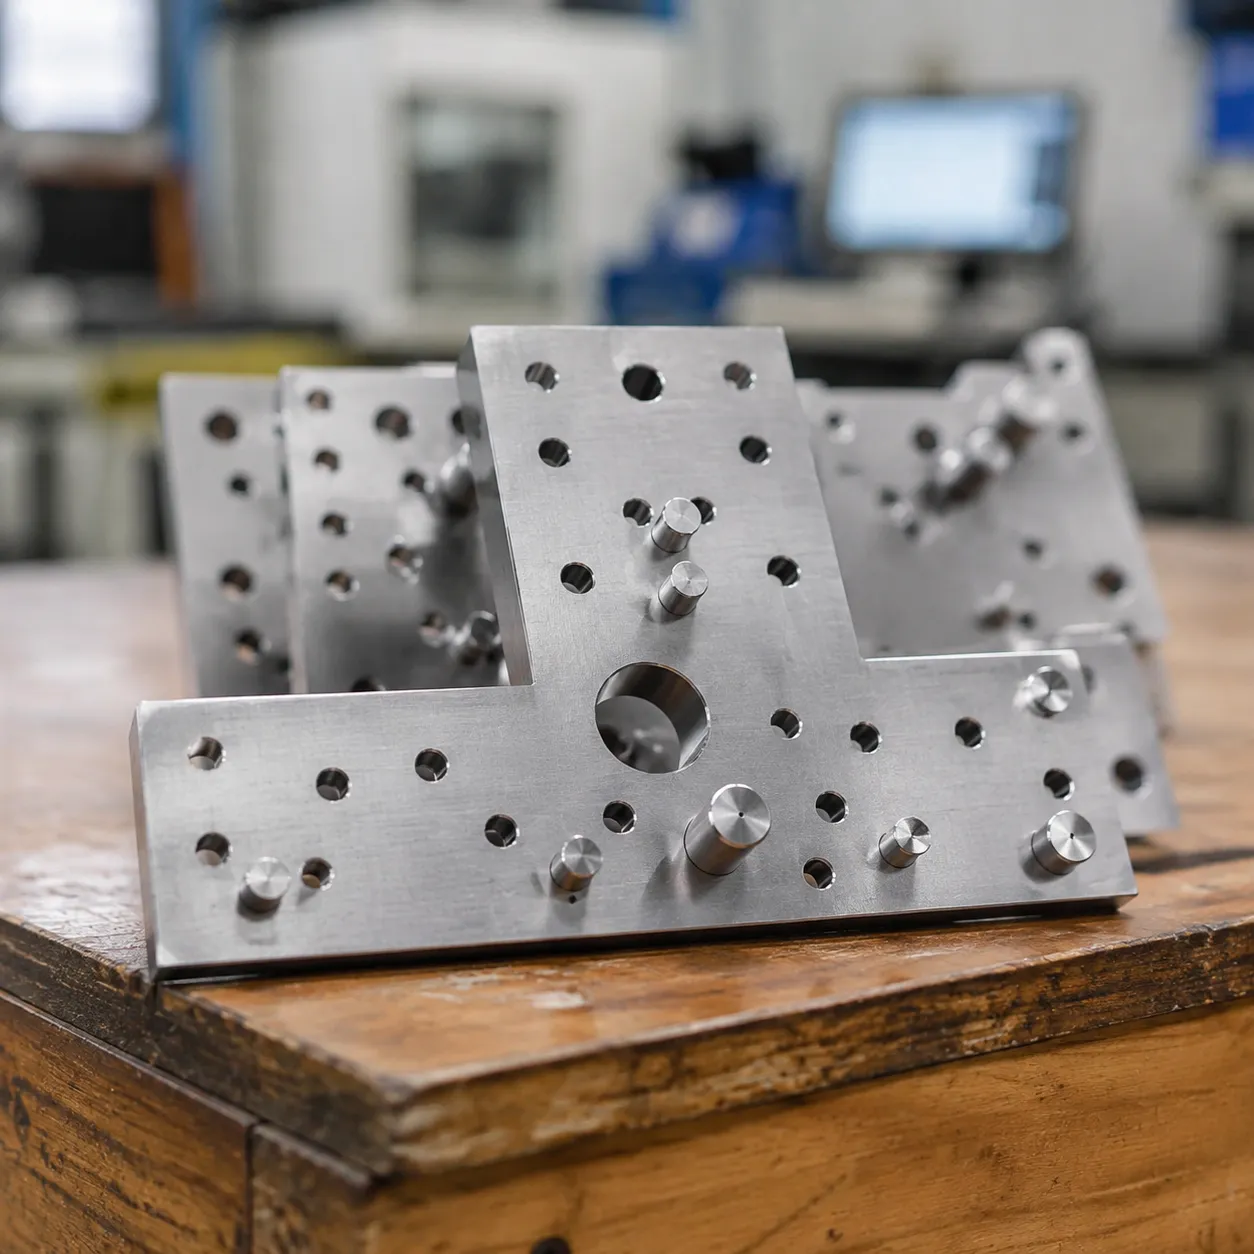
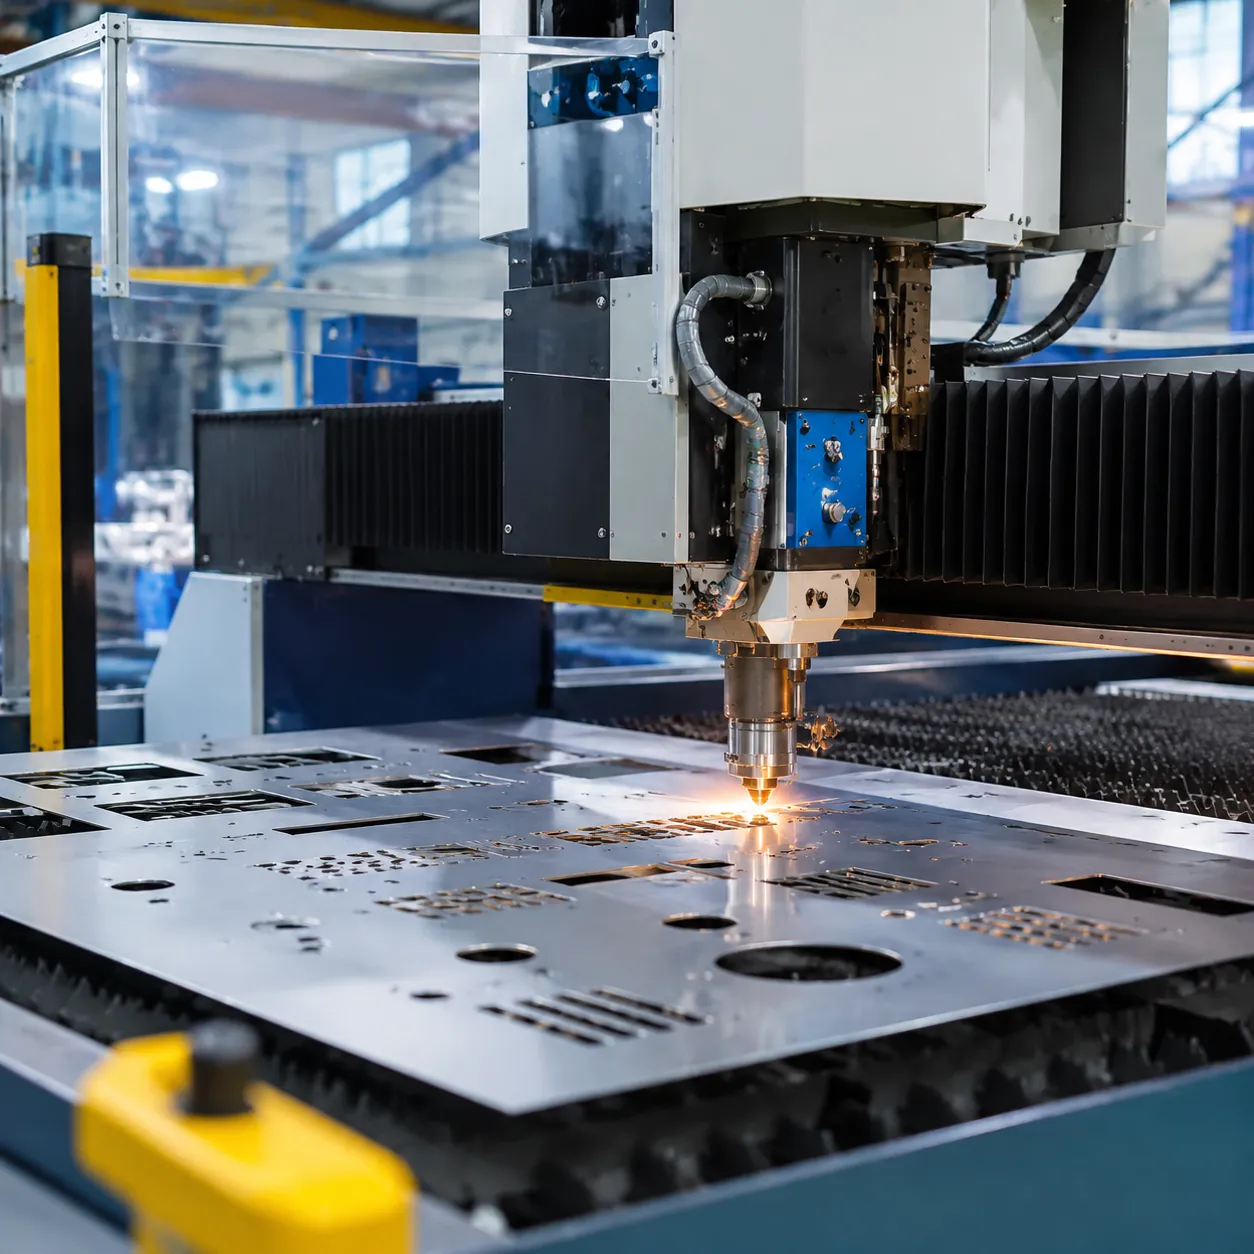
ZSCNC bietet CNC-Fräsen und -Drehen in seiner Bearbeitungsbasis in Wuxi an. Die Anforderungen an die Positionierplatte werden anhand der genehmigten Zeichnung überprüft, einschließlich der endgültigen Bezugsbeziehungen und des vereinbarten Prüfplans.
Präzisionsfräsen von Plattenoberflächen und Profilen
Wir führen präzise Fräs- und Profilierarbeiten an Flächen durch, um flache, stabile Bezugflächen zu schaffen, die für Komponenten der Verpackungsmaschinen erforderlich sind.
- Oberflächenebenheit: Hochgeschwindigkeitsfräsdurchgänge gewährleisten eine enge Planarität über die gesamte Plattenoberfläche.
- Kantenprofilierung: Geben Sie das Kantenprofil, die Kantenbrechungen und eventuelle Hüllbedingungseinschränkungen auf der Zeichnung an.
- Kundenspezifische Fähigkeiten: Geben Sie bei Sonderplattenbestellungen die fertigen Abmessungen, den Materialzustand und die Montageanforderungen zur Überprüfung der Bearbeitung an.
Bearbeitung präziser Lochmuster und Positionierungsmerkmale
Präzise Lochlayouts gewährleisten eine nahtlose Positionierung für Maschinenmontageplatten und kundenspezifische CNC-Halterplatten.
- Abstandsgenauigkeit: Bohrstellen und Abstandsmessungen werden gemäß der genehmigten Zeichnung und den vereinbarten Inspektionsanforderungen kontrolliert.
- Merkmalsintegration: Der Einrichtungsplan ist für die Geometrie und Bezugspunkte ausgewählt; geben Sie alle Merkmalsbeziehungen an, die besondere Kontrolle erfordern.
Steuerung von Verzerrungen bei großen oder dünnen Platten
Bei großen oder dünnen Platten sind die Anforderungen an Ebenheit und Dicke im fertigen Zustand zu identifizieren. Vereinbaren Sie, wie die Platte während der Inspektion unterstützt oder fixiert wird, einschließlich ob die Annahme im freien Zustand oder unter bestimmten Montagebedingungen gilt.
- Rohmaterial und Materialzustand: Überprüfen Sie den verfügbaren Lagerbestand, die Bearbeitungszugabe und etwaige spezifizierte Spannungsarmbehandlungen, bevor Sie ein Angebot machen.
- Bearbeitungsfolge: Überprüfen Sie das Grob- und Feinbearbeiten sowie das Spannen anhand der Plattengeometrie; es wird keine einzelne Einrichtung für jedes Merkmal angenommen.
- Endabnahme: Vereinbaren Sie die Inspektionsbedingungen nach der Bearbeitung sowie nach Beschichtung oder Behandlung. Kein Prozess wird als eliminierend für alle Verzerrungen beschrieben.
Aufbohren und Feinbearbeitung kritischer Passbohrungen und Positionierlöcher
Der Fertigungsweg für die Positionierungslöcher wird nach Überprüfung der angegebenen Größe, Passung, Geometrie und Oberflächenanforderungen ausgewählt.
- Präzisionsaufbohren: Aufbohr- oder Reibungsanforderungen werden anhand der genehmigten Lochspezifikation überprüft.
- Spezifizierte Passung: Bestätigen Sie die Toleranzen für Stift und Loch sowie die beabsichtigte Montagetechnik; Nullspiel wird nicht angenommen.
- Oberflächenintegrität: Geben Sie die erforderliche Lochoberflächenbehandlung sowie Schmier- oder Verschleißkontrollanforderungen für das Gegenstück an.
Positionierplatten bei Verpackungsmaschinen-Umrüstungen
Wiederholbare Positionierung von Austausch-Teilen und Maschineneinheiten
Positionierplatten können Referenzmerkmale für Werkzeuge und modulare Baugruppen während Formatwechseln bereitstellen. Stellen Sie die Zeichnungen des Gegenstücks, das Positionierungsschema und die erforderlichen Prüfungen nach der Installation bereit. Bestätigen Sie die Passung und Ausrichtung des ersten Musters in der vorgesehenen Baugruppe, bevor die Serienproduktion freigegeben wird.
Reduzierung der Ausrichtungsarbeit bei Produktformatwechseln
Bei häufigen Formatwechseln definieren Sie, wie die Platte auf der Maschine positioniert, gespannt und geprüft wird. Vereinbaren Sie das Installations- und Abnahmeverfahren mit dem Team der Ausrüstung.
- Definierte Referenzflächen: Geben Sie die Kontaktflächen und deren Annahmeanforderungen an.
- Überprüftes Positionierungsmuster: Stiftpositionen, Passungen und Zugänglichkeit für die Montageprüfung bestätigen.
- Zugehörige Wechselteile: Für kundenspezifische 17-4PH-Änderungsteile für Verpackungsmaschinen, die Anforderungen an die gemeinsame Schnittstelle und eventuell vorgeschriebene Einstellverfahren angeben.
Austauschbarkeit von Ersatz-Positionierplatten
Bei Ersatzplatten sind die geltende Maschinenversion, die Anschlussschnittstellen und die freigegebene Zeichnungsrevision anzugeben. Das Lochbild, die Bezugsebenen (Datums), die Dicke und der Oberflächenzustand, die über Chargen hinweg eingehalten werden müssen, sind zu protokollieren. Vor der Einstufung eines Designs als maschinenübergreifend austauschbar ist die Freigabe der Kundenmontage einzuholen.
Aufrechterhaltung der Datums-Konsistenz bei Ersatzkomponenten
Langfristige Präzision der Maschine erfordert strenge geometrische Kontrolle bei jeder Charge von Ersatzteilen.
- Feste Nullpunkte: Dasselbe freigegebene Bezugssystem verwenden und alle Revisionsänderungen zwischen Mustern und Nachbestellungen dokumentieren.
- Enge Kontrolle des Mittelpunktabstands: Die auf der freigegebenen Zeichnung angegebenen Anforderungen an Lochposition und Achsabstand anwenden.
- Erhaltene Maschinenmitte: Die Ersatzplatte mit ihren Gegenkomponenten prüfen und die Maschinenausrichtung bestätigen, bevor die Linie wieder in Betrieb genommen wird.
Anwendungen in Verpackungsmaschinen
Füll- und Verschließmaschinenbaugruppen
Positionierplatten können, sofern es das Anlagendesign vorsieht, Düsenhalterungen, Formatwerkzeuge oder Verschließmodule unterstützen. Die Schnittstellen und Betriebsbedingungen für die jeweilige Station angeben. Die bloße Bearbeitung der Platte begründet weder Dosiergenauigkeit noch hygienische Eignung. Zu den zugehörigen Komponenten gehören kundenspezifische Pistonbaugruppen aus 316L für Joghurtfüllmaschinen.
Kartonagen- und Umkartoniermaschinen
Bei Führungsschienen, Kartonschiebern und Einschlagmechanismen sind Montagebelastungen, Fixierbezüge und formatspezifische Abmessungen anzugeben. Eventuelle Anforderungen an zusammengepasste Sätze (matched sets) sowie die vor der Rückkehr der Maschine in die Produktion erforderlichen Abnahmeprüfungen aufführen.
Förder- und Produkthandlingsmodule
Montage- und Fixierungsdetails für Transferplatten, Sensorhalterungen und Seitenführungsbaugruppen angeben. Schwingungs-, Verschleiß- und Zugänglichkeitsbeschränkungen zur Prüfung kennzeichnen. Ähnliche Designs können verwenden maßgeschneiderte Titanführungskomponenten für Verpackungsmaschinen; die Eignung muss für die konkrete Anwendung überprüft werden.
Etikettier- und Inspektionsgeräte
Für Kamera-, Druckkopf- oder Dispenserhalterungen den Einstellbereich, die Montageschnittstellen und die positionsbezogenen Abnahmekriterien angeben. Ausrichtung und funktionale Leistung müssen an der Anlage verifiziert werden; keine Platte allein garantiert Kameragenauigkeit oder verhindert Etikettenschiefstand.
Benutzerdefinierte Automatisierungs- und Verpackungsbefestigungen
Für spezialisierte Verpackungsmaschinenkomponenten und maßgeschneiderte Automatisierungszellen bildet eine Präzisionsmontageplatte das Kernfundament. Diese CNC-gefrästen Platten dienen als zuverlässige Bezugsebene für robotergestützte Pick-and-Place-Endeffektoren, Indexiertische und Schnellwechsel-Verpackungsbefestigungen.
Toleranz- und Inspektionsanforderungen
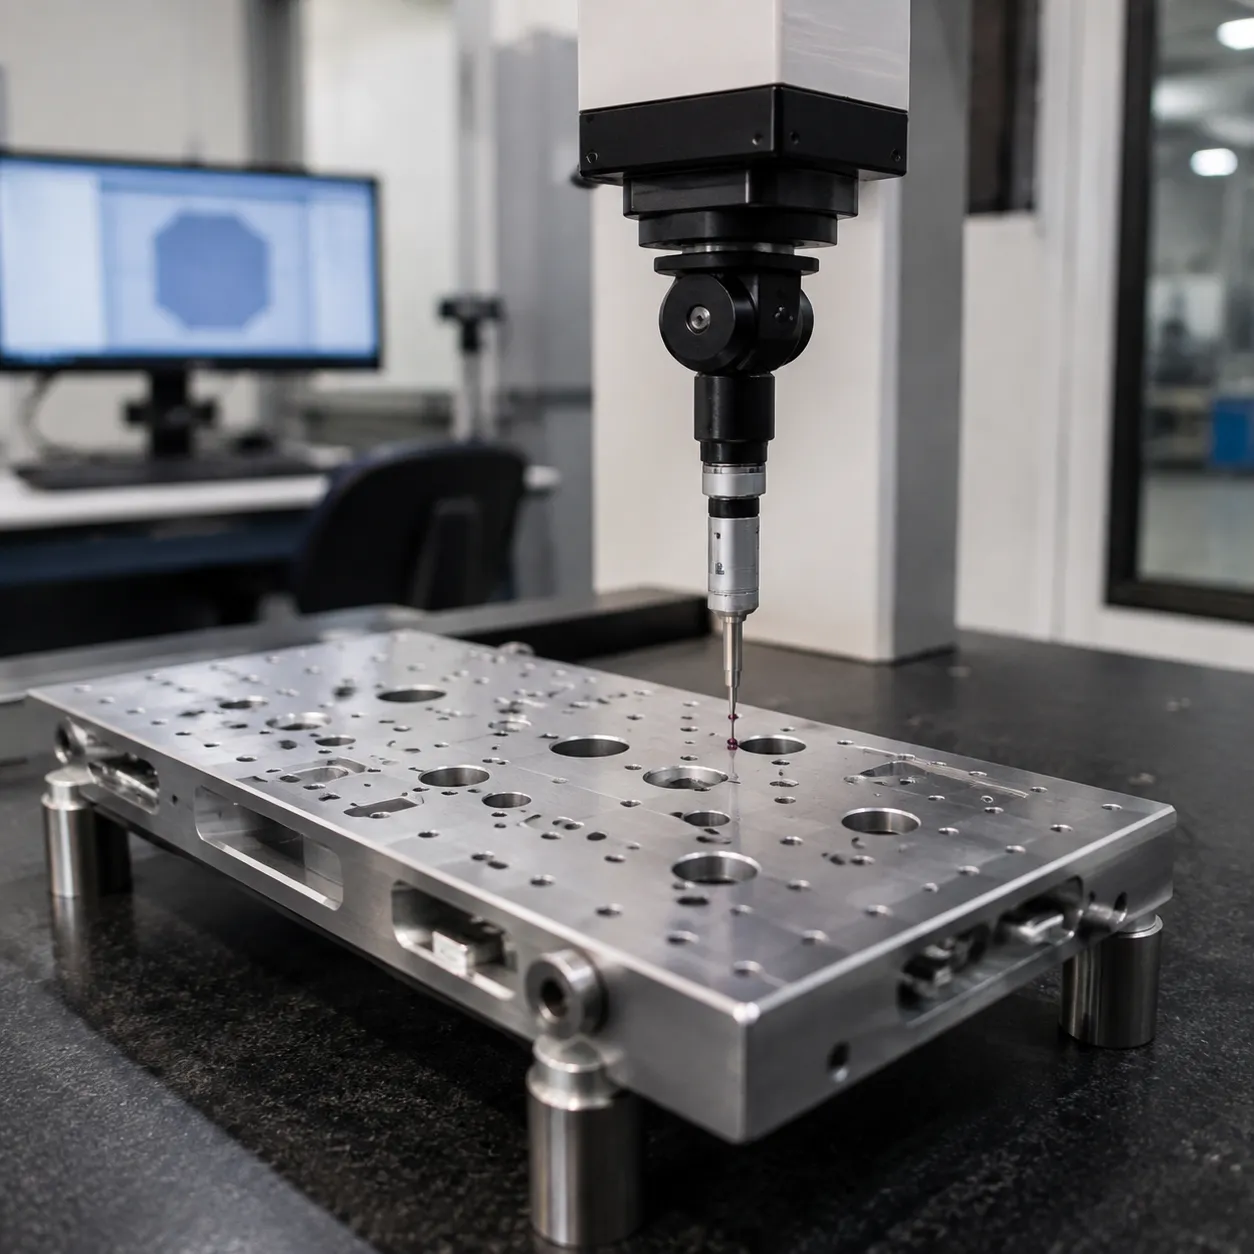
Präzisions-Positionierplatten erfordern enge Fertigungstoleranzen, um die Ausrichtung der Verpackungsmaschine während Hochgeschwindigkeitsbetrieben exakt zu halten. Wir prüfen jede Platte, um sicherzustellen, dass alle Befestigungsmerkmale und Bezugflächen den Kundenspezifikationen entsprechen, bevor sie versendet wird.
Bohrungspositions- und Mittelpunktabstandsprüfung
Lochgröße und Passung getrennt von Positions- oder Achsabstandsanforderungen spezifizieren. Das geltende Bezugssystem, die Toleranzzone und eventuelle Materialzustandsmodifikatoren auf der Zeichnung definieren. Prüfmethode, Zugänglichkeit und Prüfberichtsumfang werden vor der Produktion vereinbart; es wird kein universeller Positionstoleranzwert auf alle Platten angewendet.
Verifizierung der Ebenheit und Bezugslinienbeziehung
Die kontrollierten Oberflächen und relevanten Zeichnungshinweise kennzeichnen. Die Prüfunterstützung, den Einspannzustand, die Messmethode und die erforderlichen Aufzeichnungen vor der Produktion vereinbaren. Die Prüfung überprüft dimensionelle Anforderungen; sie garantiert nicht allein, dass eine Platte unter jeder Montagebelastung eben bleibt.
CMM-Prüfung kritischer geometrischer Merkmale
Falls eine KMG-Messung (CMM) erforderlich ist, müssen die kritischen Merkmale und das Berichtsformat in der Anfrage (RFQ) angegeben werden. Anlagenzugänglichkeit, Messmethode und Abdeckung werden vor Auftragsannahme bestätigt. Siehe unsere Qualitätsprüfungsinformationen; automatisierte KMG-Routinen sind standardmäßig nicht enthalten.
Prüfberichte gemäß Kundenspezifikationen
Erstmusterprüfberichte, Maßberichte, Material- oder Wärmebehandlungsdokumente in der Anfrage (RFQ) anfordern. Verfügbarkeit und Abdeckung werden für das ausgewählte Material, den Prozessweg und den Auftrag bestätigt; ein vollständiges Berichtspaket ist nicht automatisch enthalten.
Herstellung von Ersatz- und Sonder-Positionierplatten
Wir prüfen kundenspezifische und Ersatz-Positionierplatten vor der Angebotsabgabe anhand der Maschinenschnittstellen, der Zeichnungsrevision und der benötigten Chargengrenzen.
Herstellung aus 2D-Zeichnungen und 3D-CAD-Modellen
Senden Sie eine bemaßte PDF-Zeichnung und nach Möglichkeit ein STEP-Modell. Das maßgebliche Dokument bestätigen, wenn Modell und Zeichnung voneinander abweichen. Native CAD- und andere Formate erfordern vor der Verwendung eine Kompatibilitätsprüfung; Lochbilder, Gewindeangaben und Bezugsreferenzen müssen vor der Bearbeitung freigegeben werden.
Reverse Engineering von bestehenden Teilen, wenn angebracht
Wenn nur eine gebrauchte Platte verfügbar ist, stellen Sie die Anschlussschnittstellen und alle Originalspezifikationen zur Verfügung. Trennen Sie Verschleiß oder Beschädigung von der vorgesehenen Sollgeometrie und stimmen Sie eine rekonstruierte Zeichnung vor der Bearbeitung ab. Mess- oder Scanmethoden eräustern eine Bestätigung; es wird keine Scanausstattung oder automatische Wiederherstellung der Originaltoleranzen vorausgesetzt.
Prototypen, Ersatzteile und Serienproduktion
Unsere Fertigungsanlage unterstützt flexible Produktionsmengen, die auf Ihren Zeitplan abgestimmt sind:
- Prototypen & Einzelstücke: Schnelle Fertigung für individuelle Verpackungsmaschinen oder einzelne Ersatzteile.
- Serienfertigung: Wiederholbare Herstellung identischer Präzisionsmontageplatten bei Mehr-Einheiten-Produktionen.
- Materialvielfalt: Gefräst aus 6061-Aluminium, Edelstahl der Serie 300, Werkzeugstählen oder Sonderlegierungen – passend zu den Haltbarkeitsstandards unserer spezialisierten Titan-Führungskomponenten für Verpackungsmaschinen Linien.
Kann eine Ersatz-Positionierplatte ohne Nachstellung eingebaut werden?
Dies muss in der vorgesehenen Baugruppe bestätigt werden. Geben Sie die Maschinenversion, Details zu den Passstiften und Schnittstellenzeichnungen an und stimmen Sie die Einbauprüfungen vor der Bestellung ab. Eine übereinstimmende Grundfläche allein begründet noch keine Austauschbarkeit.
Was sollte bei Wiederholungsaufträgen in Chargen konsistent bleiben?
Beziehen Sie sich auf den freigegebenen Zeichnungsstand, den Materialzustand, die Passungen, die Oberflächengüte und den Prüfplan. Fügen Sie Erstmusterprüfberichte bei und kennzeichnen Sie Änderungen an Anschlussteilen oder Maschinenversionen. Geben Sie bei der Bestellung mehrerer Platten zusammen die Stückzahlen pro Teilenummer und pro abgestimmtem Satz an.
Welche Informationen für ein Angebot bereitstellen
Um ein genaues Angebot und einen Produktionszeitplan für individuelle Verpackungsmaschinen-Änderungsteile zu erhalten, stellen Sie bitte die folgenden Details bereit:
| Benötigte Informationen | Wichtige Details, die enthalten sein sollten |
|---|---|
| Design-Dateien | 3D-CAD-Modelle (STEP/IGES) und 2D-Zeichnungen (PDF) mit markierten engen Toleranzen. |
| Material-Spezifikationen | Materialqualität (z.B. 6061-T6, 304/316 SS, Werkzeugstahl) und erforderliche Härte. |
| Oberflächenbehandlungen | Anodisierung, chemisch Nickel-Beschichtung, Passivierung oder Schwarzoxid-Anforderungen. |
| Kritische Merkmale | Spezifische Toleranzen für Passstiftbohrungen, Presspassungen oder Ebenheitsanforderungen. |
| Bestellmenge | Musterstückzahl, Stückzahl pro Fertigungslos, geschätzter Jahresbedarf und gewünschte Termine. |
Laden Sie Zeichnungen der Verpackungs-Positionierplatten für ein Chargenangebot hoch. Geben Sie den Zeichnungsstand, die Passstiftspezifikationen, die Prüfanforderungen und die Stückzahlen pro Teilenummer an. Identifizieren Sie bei aufeinander abgestimmten Platten oder Maschinensätzen die enthaltenen Komponenten und die Stückzahl pro Satz. Das Formular akzeptiert PDF-, STEP- und DWG-Dateien bis zu 5 MB pro Datei; E-Mail info@zscncpack.com für größere Dateien oder andere Formate.
Zeichnungsnorm-Referenz
ASME Y14.5: Bemaßung und Tolerierung beschreibt die Sprache zur Vermittlung von GD&T-Anforderungen. Bestätigen Sie die geltende Norm und Ausgabe auf der Kundenzeichnung vor der Angebotsabgabe. Diese Referenz stellt keinen Anspruch auf Zertifizierung oder eine Standardtoleranz für jede Positionierplatte dar.