Übersicht
Kundenspezifische CNC-gefertigte Komponenten für Gegen-Druck-Füller
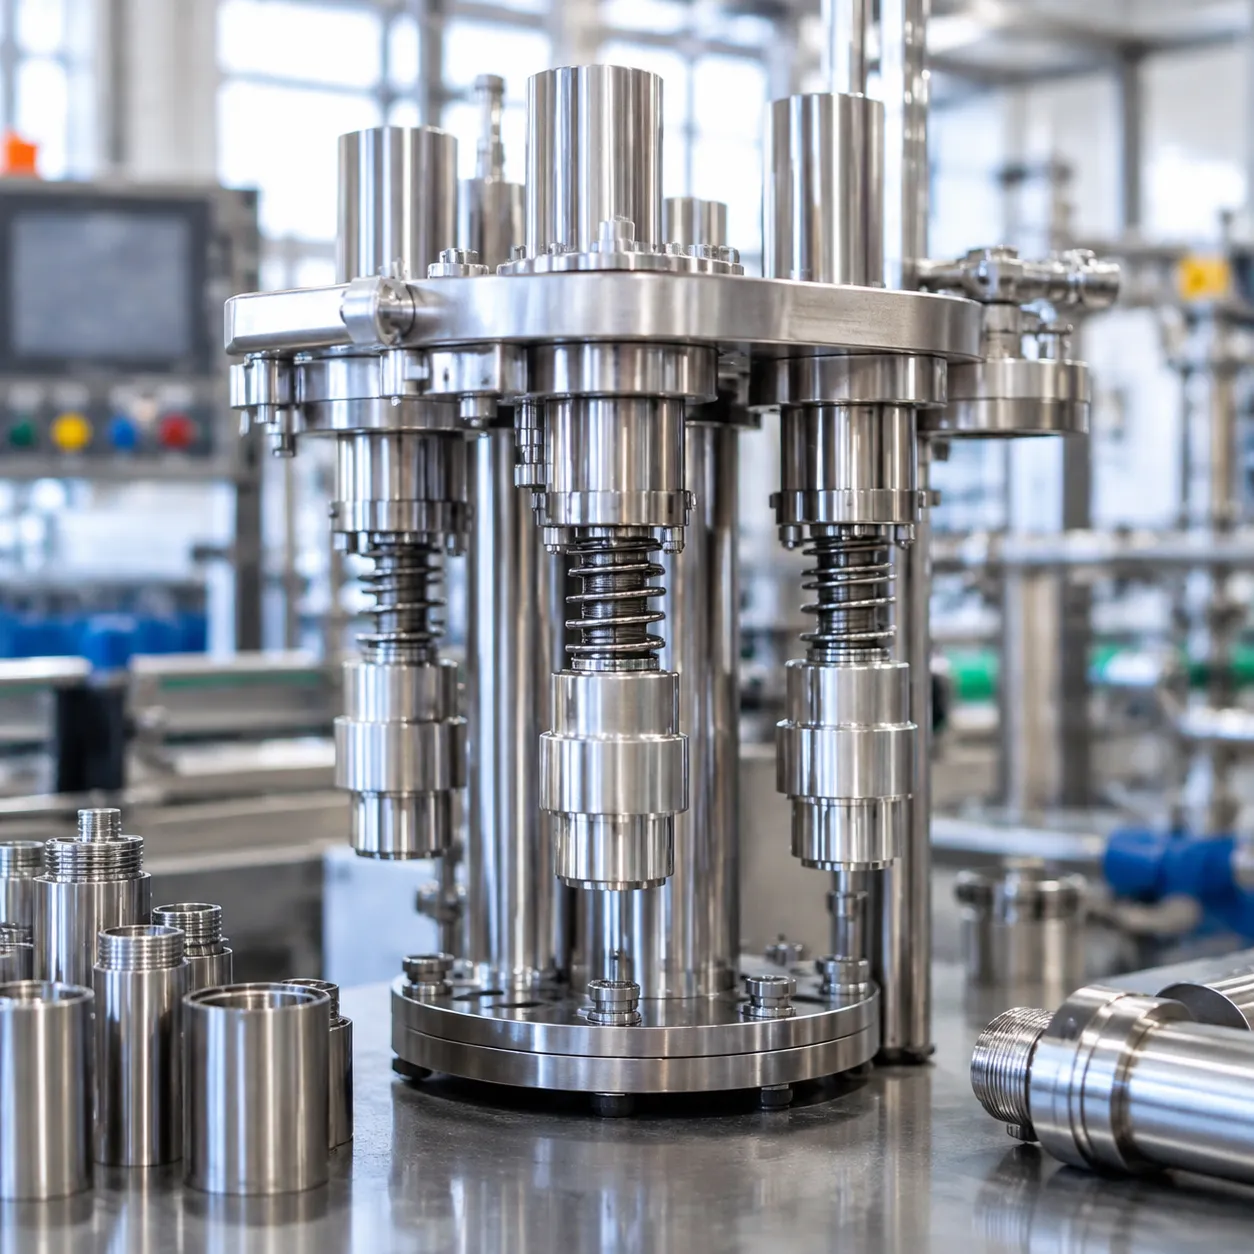
ZSCNC liefert zeichnungsbasierte 316L Gegen-Druck-Füllkomponenten für Hersteller von Getränkeausrüstung und Wartungsteams. Unser Fertigungsstandort in Wuxi konzentriert sich auf CNC-Fräsen und Drehen. Senden Sie Ihre 2D-Zeichnung, 3D-Modell, Stückzahl und Inspektionsanforderungen für eine partspezifische Machbarkeitsprüfung und Angebotserstellung.
Füllventilgehäuse, Hülsen und Sitze
Ventilgehäuse, Hülsen und Sitze werden auf die angegebenen Bohrungsgrößen, Dichtungsgeometrie, Gewinde und Montageflächen bearbeitet. Materialqualität, Lagerform und sekundäre Oberflächenbehandlung werden vor der Produktion bestätigt. Die Bearbeitungsgenauigkeit allein bestimmt nicht die Dichtleistung; die vollständige Ventilbaugruppe erfordert die Validierung durch den Anlagenbetreiber.
Ventilstiele, Kolben und Führungsbauteile
Für Stiele, Kolben und Führungsstangen geben Sie das Bezugsschema, Passungen, Geradheit und Laufgenauigkeit auf der Zeichnung an. Oberflächenstruktur und Dichtungs-Entry-Kanten sollten für jede Passflächenübereinstimmung vereinbart werden. Siehe unsere Hinweise zu Oberflächenbeschaffenheit für Dichtungs- und Gleitkomponenten.
Für eine Zeichnungsüberprüfungsliste, die Passflächen, Referenzpunkte und Freigabedokumentationen abdeckt, siehe unseren Füllventil-Stift-Spezifikationsleitfaden.
Fülldüsen-Interfaces und Positionierungsteilen
Verwandte zeichnungsbasierte Teile können Düsen-Interfaces, Zentrierkappen, Abstandshalter, Sperrringe und Montagegehäuse umfassen. Werkzeugzugang, Bohrtiefe und interne Entgratungszugänge werden vor der Angebotserstellung geprüft. Der Kunde definiert die Strömungspfadgeometrie und validiert Füll-, Schaumkontroll- und Reinigungsleistungen in der montierten Ausrüstung.
Kritische Bearbeitungs- und Inspektionsanforderungen
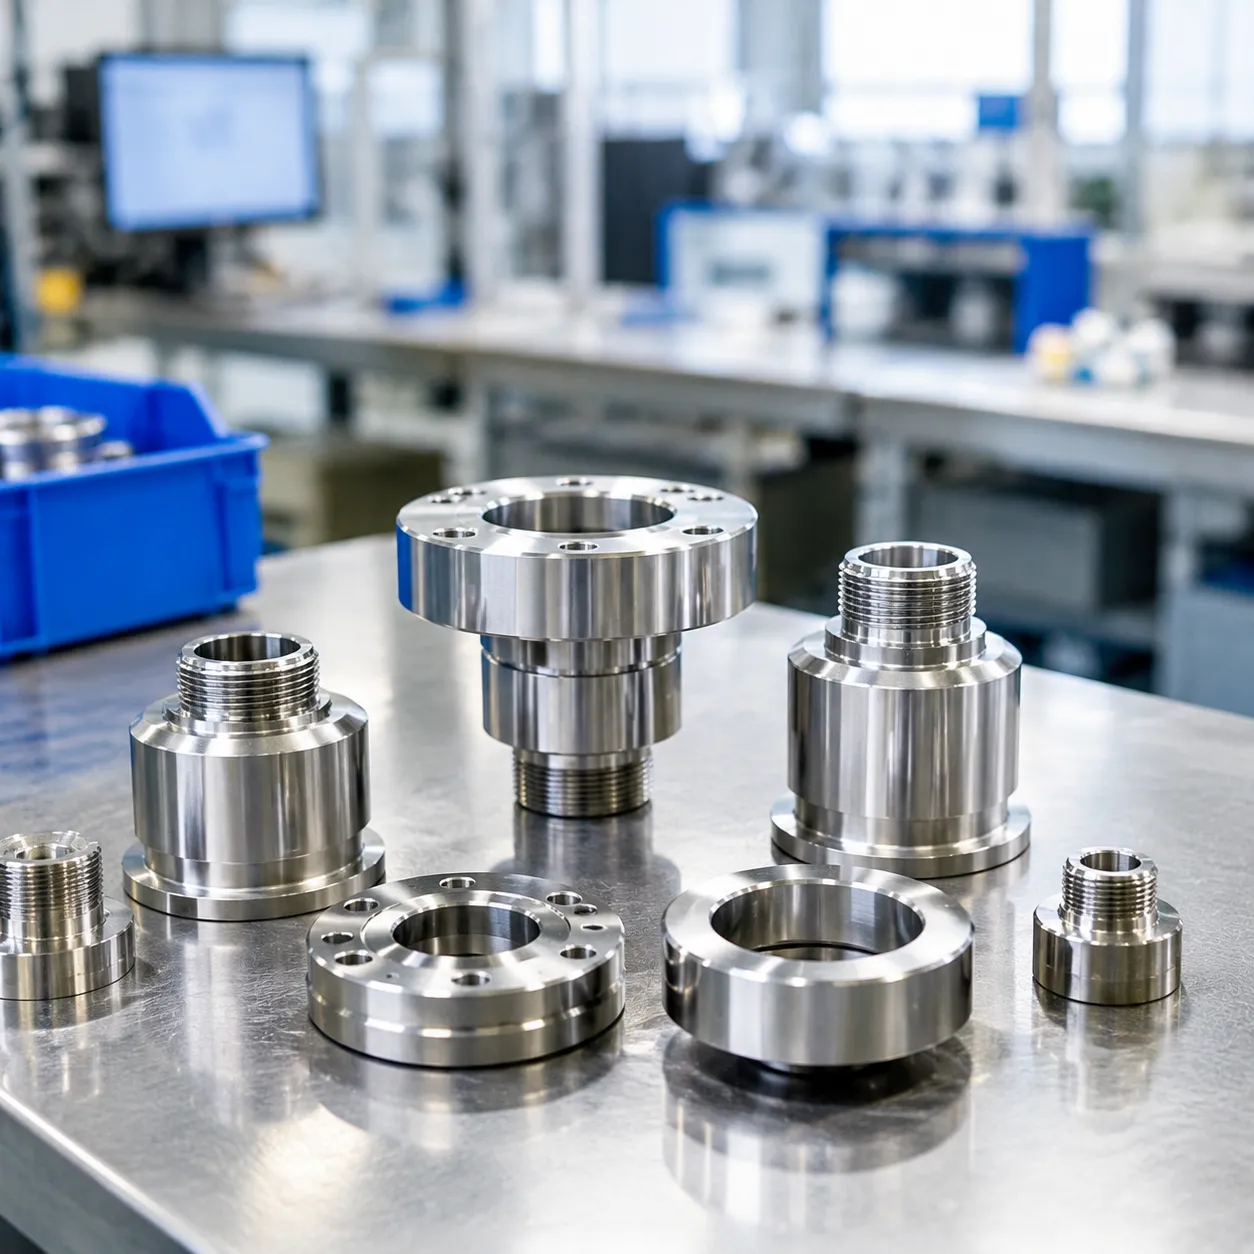
Ventilsitze und Passflächen
Geben Sie Dichtungswinkel, Bohrungspassungen, Gewindestandards und Positions-Toleranzen an, anstatt eine einheitliche Toleranz auf jedes Teil anzuwenden. Erreichbare Toleranzen hängen von Geometrie, Material, Prozesssequenz und der während der technischen Überprüfung vereinbarten Inspektionsmethode ab.
Laufgenauigkeit und Bezugskontrolle
Ventilstiele und Hülsen benötigen klare Bezugspunkte. Fügen Sie die Messlänge, unterstützten Zustand und Laufgenauigkeit an, falls diese die Montage beeinflussen. Es wird kein universelles Laufgenauigkeitslimit oder Garantie für die Lebensdauer angenommen.
Ventilführungsbuchsen: Spiel, Halterung und Verschleißgrenzwerte
Für kundenspezifische Ventilführungsbuchsen geben Sie die Referenzen des Passstifts und des Gehäuses sowie die Blechzeichnung an. Bestätigen Sie das angegebene Materialpaar und ob Bohrungsanforderungen vor oder nach der Montage gelten.
| Anforderung | Informationen zur Bestätigung vor Angebotserstellung |
|---|---|
| Spiel zwischen Stift und Bohrung | Stiftdurchmessergrenzen, Bohrungsgrenzen der Buchse, Arbeitslänge und relevante Betriebsbedingungen. Der OEM legt das erforderliche Spiel und die Inspektionsbedingungen fest. |
| Buchsenhaltemethode | Gehäusebohrung und Außendurchmesser der Buchse, Positionierungsnocken und alle angegebenen Presspassungen, Flansche oder Haltemerkmale. Bestätigen Sie die installierte Position und den Inspektionszugang. |
| Verschleiß- und Austauschgrenzen | Die zulässigen Verschleiß- oder Austauschkriterien des OEM, Inspektionsorte und alle genehmigten Musterreferenzen. Ein verschlissenes Teil allein definiert nicht die nominalen Fertigungsmaße. |
Oberflächenfinish und Kantenanforderungen
| Bereich | Informationen zur Spezifikation | Prüfpunkt |
|---|---|---|
| Produktkontaktpassagen | Erforderliches Ra, Messstellen und Oberflächenbehandlungsprozess | Werkzeug- und Inspektionszugang |
| Dichtungs- und Gleitflächen | Oberflächenstruktur, Passform und Dichtungs-Entry-Kantendetails | Kompatibilität mit dem Dichtungsdesign des Kunden |
| Äußere Flächen | Oberflächenfinish, Kantenausbrüche und kosmetische Akzeptanzkriterien | Inspektion basierend auf Zeichnungen |
Durchbohrungen, Gewindenausgänge und Dichtungs-Entry-Kanten erfordern definierte Gratentfernung und Akzeptanzkriterien. Inspektionsumfang und Berichterstattung werden mit der Bestellung abgestimmt. Das Oberflächenfinish garantiert nicht automatisch die hygienische Konformität oder vollständige Reinigbarkeit.
316L-Material und Dokumentation
316L ist eine vom Kunden spezifizierte Option für diese Komponenten. Die Eignung für Getränke, Reinigungschemie, Temperatur und Chloridexposition muss für die beabsichtigte Anwendung bewertet werden; Korrosionsbeständigkeit ist keine unbedingte Garantie.
Geben Sie alle Anforderungen an Materialzertifikate, Wärme-Nummer-Traceability oder Dokumentation für Lebensmittelkontakt im Angebot an. Verfügbarkeit und Rückverfolgbarkeit werden für den ausgewählten Lagerbestand und die Bestellung vor Annahme bestätigt. EN 10204 3.1-Dokumente, FDA- oder EC 1935/2004-Konformität und Laserbeschriftung sind standardmäßig nicht enthalten.
Anwendungen in Getränkeabfüllanlagen
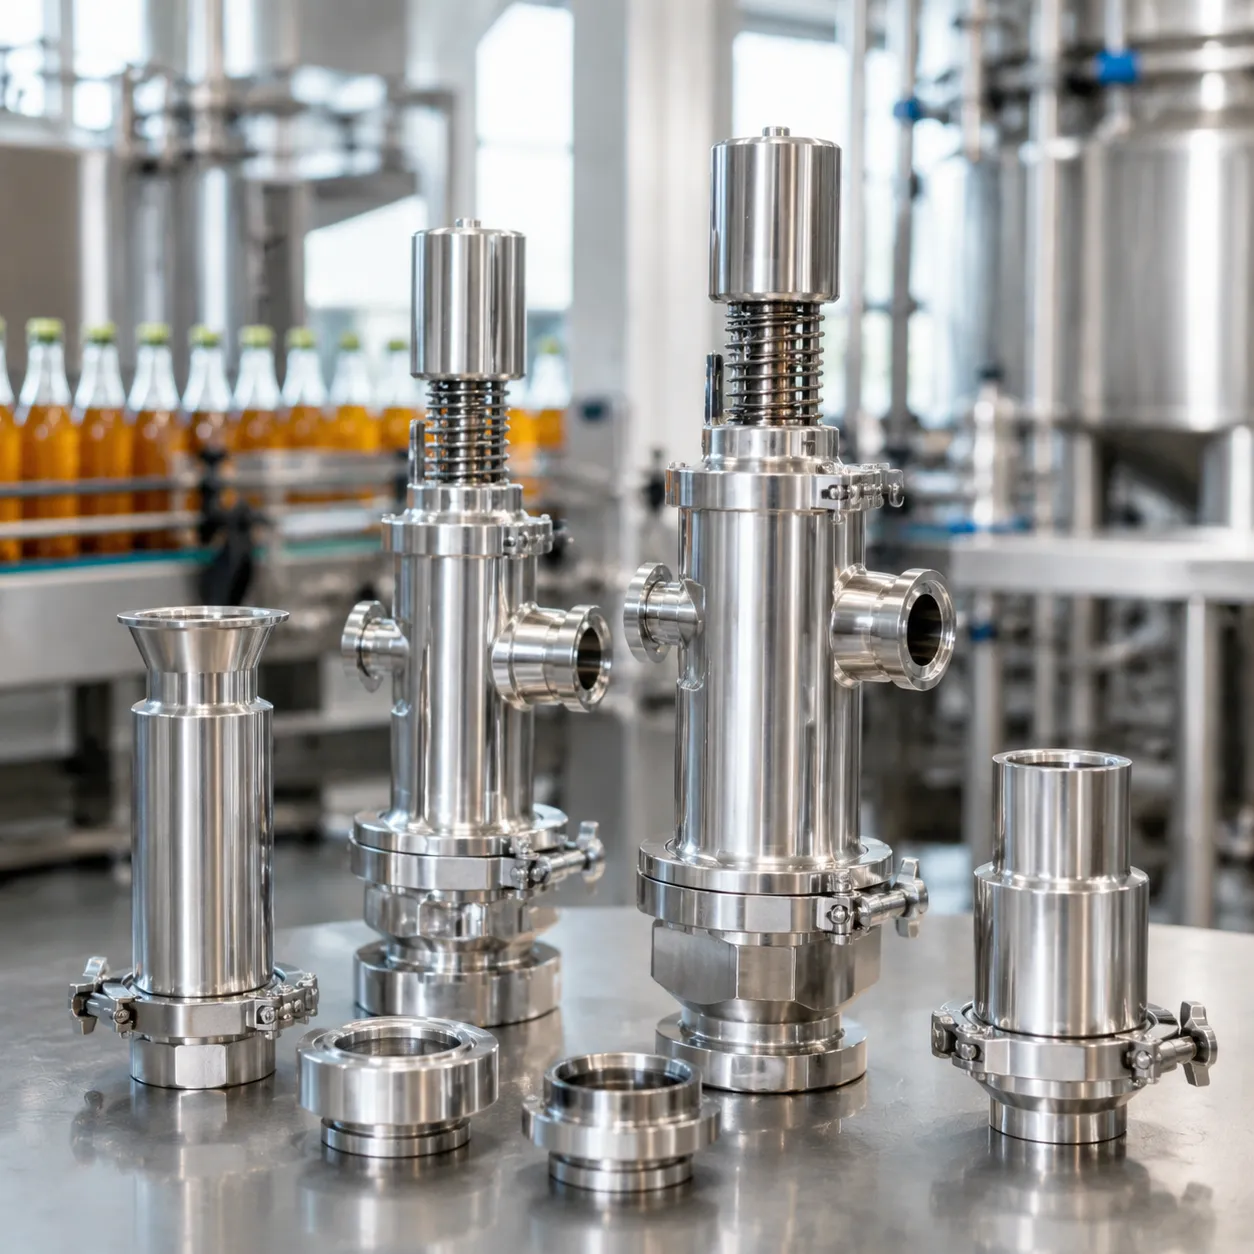
Wir prüfen Teile für Abfüllanlagen für kohlensäurehaltige Softdrinks, Bier und Sprudelgetränke, einschließlich rotierender Abfüllung, Inline-Füllung und Behälterformat-Schnittstellen. Ersatzteile werden nach der genehmigten Zeichnungsrevision gefertigt. Änderungen am Material oder an der Geometrie bedürfen der Zustimmung des Kunden.
Erkunden Sie die verwandten Komponenten der Füllmaschine. Passform, Druckdichtigkeit, Füllkonsistenz und Lebensdauer hängen von der vollständigen Baugruppe und den Betriebsbedingungen ab und sollten vom Anlagenbetreiber validiert werden.
Bestellung von maßgeschneiderten 316L-Druckausgleichsfüllkomponenten
Prototyp- und Chargenanforderungen
Fügen Sie Prototyp- oder Chargenmengen und das erforderliche Lieferdatum hinzu. Wir prüfen die Spannvorrichtungen, Bezugspunkte und Inspektionsanforderungen, bevor wir Preis und Lieferzeit bestätigen. Sekundäroperationen werden nur angeboten, nachdem ihre Prozessroute und Akzeptanzkriterien bestätigt wurden.
Musterfreigabe und Wiederholchargenprüfung
Stimmen Sie die Zeichnungsrevision, Passflächenreferenzen und Akzeptanzkriterien für Muster vor der Produktion ab. Bei Führungsbuchsen bestätigen Sie, ob Bohrungsgröße und Haltemerkmale beim Lieferzustand oder im montierten Zustand geprüft werden. Dokumentieren Sie die vereinbarten Messstellen, Prüfungsabdeckung und Berichtsanforderungen für Wiederholaufträge. Überprüfen Sie Änderungen an Zeichnungen oder Passflächen mit dem OEM, bevor Sie eine frühere Musterfreigabe verwenden.
Informationen, die Sie mit Ihrer Anfrage für ein Angebot (RFQ) einschließen sollten
- Aktuelle 2D-Zeichnungsrevision und 3D-CAD-Modell, sofern verfügbar.
- Materialqualität, Lageranforderungen und erforderliche Dokumentation.
- Kritische Passungen, Dichtungsgeometrie, Laufbahn-Daten und Oberflächenfinish-Angaben.
- Für Führungsbuchsen: Passstift- und Gehäusereferenzen, Halteinformationen, Inspektionsanforderungen im montierten Zustand sowie Verschleiß- oder Austauschgrenzen des OEM.
- Entgraten, Markierung, Inspektionsbericht und Verpackungsanforderungen.
- Prototypenmenge, Produktionsmenge pro Freigabe und geschätzte jährliche Nachfrage für Wiederholaufträge, sofern bekannt.
- Lieferzielort und erforderlicher Zeitplan für Muster und Produktionschargen.
Reichen Sie diese Angaben über die Anfrage für ein Angebot auf der Seite ein. Wir prüfen die maschinellen Merkmale und alle offenen technischen Punkte, bevor wir die Bestellung bestätigen.