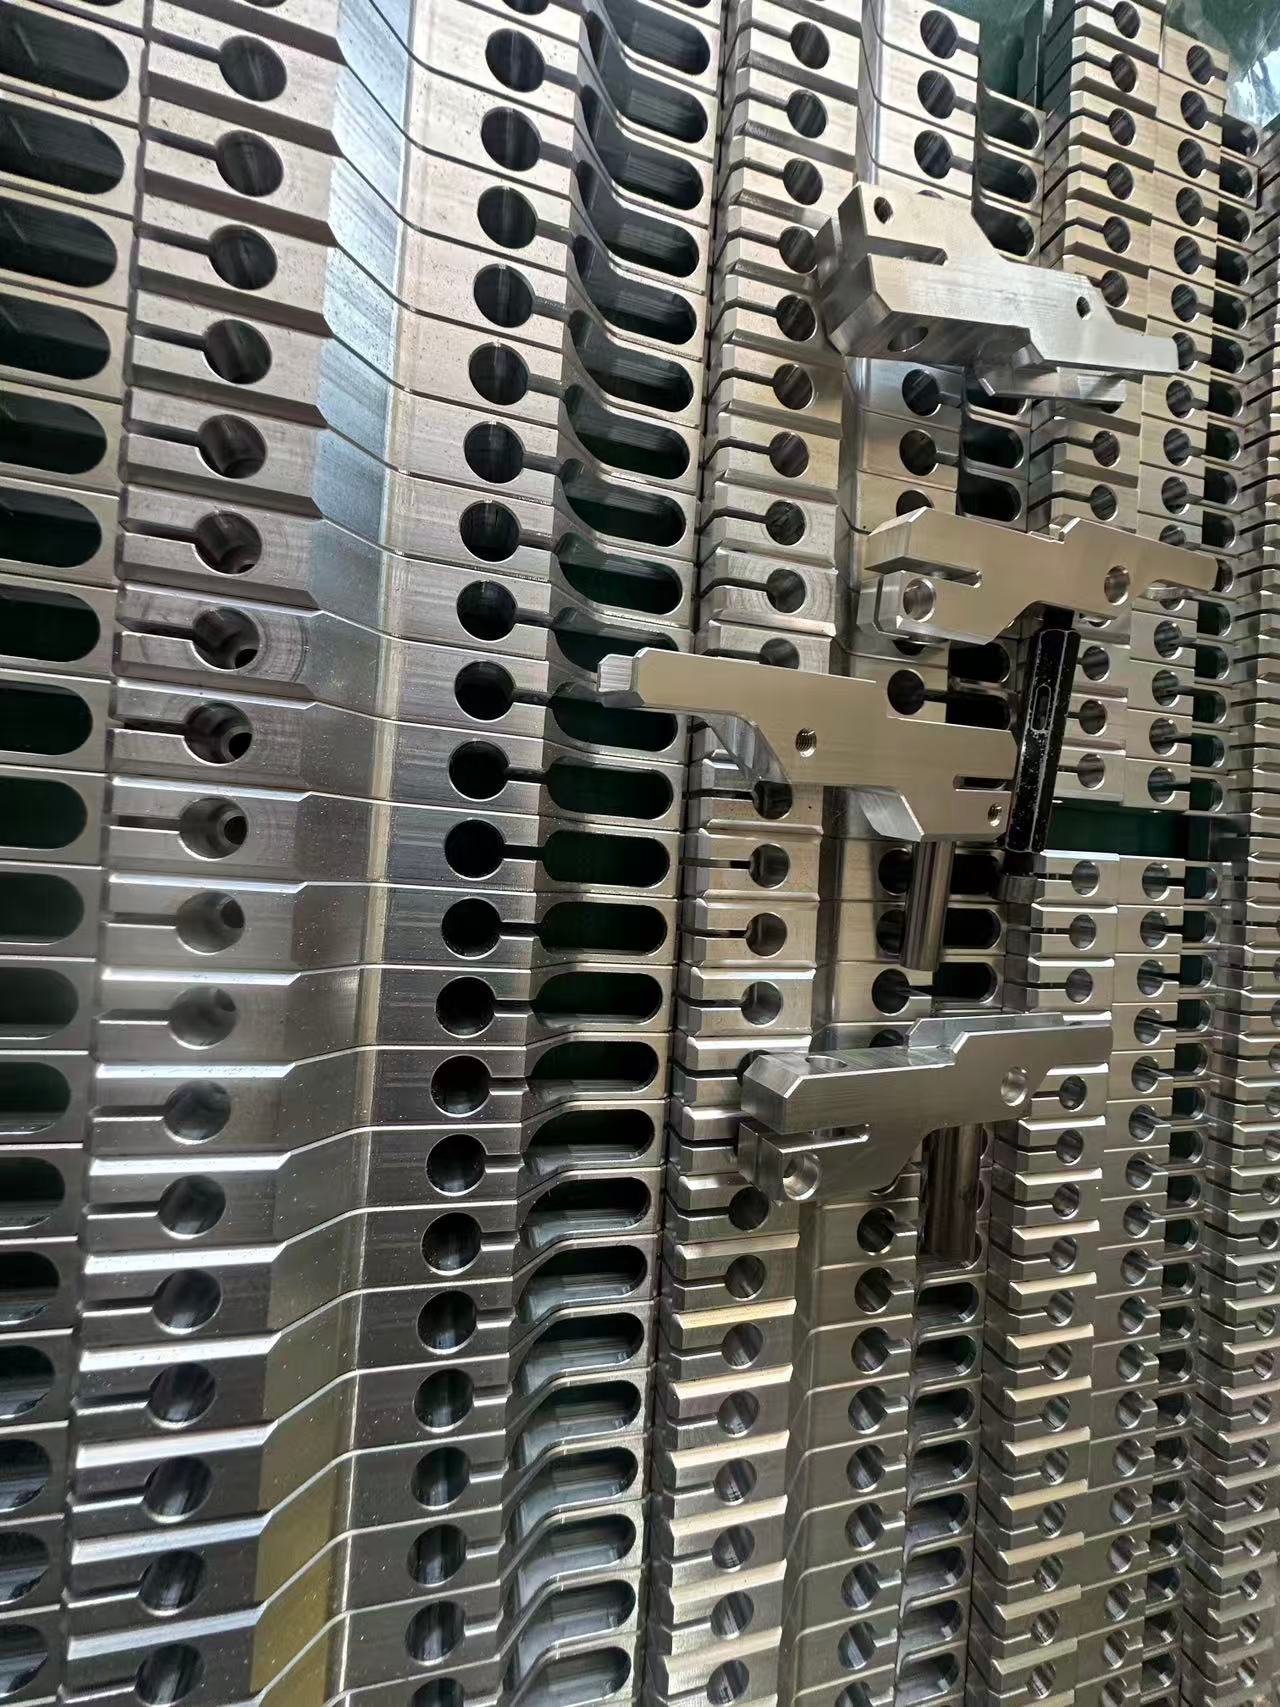

Zeichnungen für Schieberblöcke von Flow-Wrapping-Maschinen müssen mehr als nur die Außenkontur definieren. Bevor Sie eine Ersatzteilserie bestellen, müssen die Produktkontaktfläche, die Bewegungsrichtung, die Montagebezüge und die Abstände zu angrenzenden Bauteilen festgelegt werden. Ein verschlissenes Musterteil kann bei der Ursachenanalyse hilfreich sein, doch seine gemessenen Abmessungen sollten nicht automatisch als Maße für ein Neuteil übernommen werden.
Dieser Leitfaden unterstützt Einkaufsteams und Entwicklungsteams von Verpackungsmaschinen-OEMs bei der Erstellung freigegebener Zeichnungen für kundenspezifisch bearbeitete Schieberblöcke und zugehörige Zuführkomponenten. Einen umfassenderen Überblick über den Bearbeitungsumfang finden Sie unter kundenspezifische Ersatzteile für Flow-Wrapping-Maschinen.
Produktkontaktflächen und Bewegungsrichtung der Schieber
Die produktberührende Schubfläche kennzeichnen
Fügen Sie einen Bewegungspfeil hinzu und kennzeichnen Sie die Arbeitsfläche in der Zeichnung oder Baugruppenansicht. Geben Sie gespiegelte Ausführungen mit einer eigenen Teilenummer oder einer eindeutig festgelegten Orientierungsvorgabe an. Ein Foto von der gegenüberliegenden Seite kann zwei ähnliche Bauteile austauschbar erscheinen lassen, obwohl die Arbeitsfläche tatsächlich umgekehrt ausgerichtet ist.
Zeigen Sie das Kontaktprofil, die Arbeitshöhe und die Anforderungen an die Kanten bezogen auf die Montagebezüge. Wenn die Kontaktform vom Produktformat abhängt, geben Sie dieses Format im Zeichnungssatz an. Verlassen Sie sich nicht auf Dateinamen wie “neuer Block”, um verschiedene Produktionsausführungen voneinander zu unterscheiden.
Montagebezüge festlegen
Wählen Sie Bezugselemente aus, die der tatsächlichen Positionierung des Schieberblocks in der Baugruppe entsprechen, beispielsweise eine Auflagefläche und ein freigegebenes Positionierelement. Diese Beispiele dienen nur der Veranschaulichung; das tatsächliche Bezugssystem muss vom Maschinenkonstrukteur festgelegt werden. Bemaßen Sie die Arbeitsfläche und die kritischen Bohrungspositionen anhand dieser Bezüge, damit Bearbeitung und Prüfung dieselbe Referenzgrundlage verwenden.
Montagebohrungspositionen und Passabstände
Geben Sie den Bohrungsdurchmesser oder das Gewinde, die Bohrungsposition, die Tiefe, die Senkungs- oder Plansenkungsdetails sowie die Ausrichtung etwaiger Positionierschlitze an. Legen Sie fest, ob ein Merkmal der Positionierung des Bauteils dient oder lediglich Befestigungsspiel bietet. Dass Schrauben durch eine Bohrung geführt werden, beweist allein noch nicht, dass die Arbeitsfläche korrekt positioniert ist.
| Schnittstelle | Zu bestätigende Zeichnungsangaben | Frage zur Freigabe |
|---|---|---|
| Montagefläche | Auflagebezug und definierte Ausrichtung | Liegt das Bauteil ohne Wackeln oder Kollisionen auf? |
| Befestigung und Positionierung | Bohrungspositionen, Gewinde-/Tiefenangaben und Positionierungselemente | Werden Befestigungsspiel und Positionierung getrennt behandelt? |
| Produktberührende Fläche | Profil und Position bezogen auf die Montagebezugspunkte | Ist die vorgesehene Kontaktgeometrie definiert? |
| Benachbarte Bauteile | Bauraum der Baugruppe und freigegebene Spielbedingungen | Hat der Maschinenbetreiber die Betriebskonfiguration geprüft? |
Die Spielwerte sind maschinenspezifisch. Stellen Sie die relevanten Montageinformationen und Betriebsbedingungen bereit, anstatt einen Bearbeitungsbetrieb um die Festlegung eines universellen Spaltmaßes zu bitten. Ein Maßprüfbericht für ein bearbeitetes Bauteil kann weder die Maschinentaktung noch die Schutzeinrichtungen oder den sicheren Betrieb bestätigen.
Verschleißmessungen im Vergleich zu freigegebenen Produktionsmaßen
Halten Sie Messungen an Musterteilen in einem separaten Prüfprotokoll fest. Kennzeichnen Sie verschlissene Kanten, Stoßschäden, Langlöcher und alle Bereiche, bei denen die ursprüngliche Oberfläche nicht eindeutig erkennbar ist. Unterscheiden Sie zwischen tatsächlich gemessenen Werten und Nennmaßen in der freigegebenen Zeichnung.
Wenn Musterteil und Zeichnung voneinander abweichen, dokumentieren Sie die Abweichung zur technischen Prüfung, bevor die Bearbeitung beginnt. Der OEM oder Maschinenbetreiber sollte die vorgesehene Ersatzteilgeometrie und den Revisionsstand freigeben. Das Kopieren einer verschlissenen Kontaktfläche kann den Verschleiß reproduzieren; das Übernehmen eines aufgeweiteten Befestigungslochs kann unerwünschtes Spiel beibehalten.
Definieren Sie Kantenbrüche und Oberflächenanforderungen in der Zeichnung, sofern sie den Kontakt oder die Montage beeinflussen. Vermeiden Sie eine uneingeschränkte Anweisung wie “alle Kanten abrunden”, wenn eine Kante Bestandteil des Funktionsprofils ist. Legen Sie ebenso wenig eine einheitlich enge Toleranz für sämtliche Merkmale fest, ohne deren Funktion und Material zu berücksichtigen.
Material, Prüfung und Nachbestellungen
Geben Sie die genaue Werkstoffgüte sowie alle erforderlichen Oberflächenveredelungen oder Behandlungen an. Ausführungen aus Metall und technischem Kunststoff sind nicht allein deshalb austauschbar, weil ihre Geometrie ähnlich ist. Der zuständige Ingenieur sollte für die konkrete Anwendung Steifigkeit, Verschleiß, Temperatur, Reinigungsbedingungen und gegebenenfalls geltende Anforderungen an die Kontaktdokumentation prüfen.
Legen Sie den Umfang der Erstmusterprüfung vor einer Folgeserie fest: Teilekennzeichnung, Befestigungsmerkmale, Position der Funktionsfläche und die ausdrücklich als kritisch gekennzeichneten Maße. Die Maßabnahme beim Lieferanten und die Montageabnahme an der Maschine sind getrennte Schritte. Geben Sie Nachbestellungen auf Grundlage des freigegebenen Revisionsstands frei, nicht anhand eines unmarkierten Musters oder eines älteren E-Mail-Anhangs.
Welche Unterlagen sollten einer Anfrage zur Angebotsabgabe (RFQ) für einen Schieberblock beigefügt werden?
- 2D-PDF-Zeichnung und dazu passende STEP-Datei mit Teilenummer und Revisionsstand.
- Bewegungsrichtung, Funktionsfläche und Ausführungsseite, sofern relevant.
- Materialgüte, Oberflächenbeschaffenheit oder Behandlung, kritische Toleranzen und erforderliche Prüfungen.
- Menge pro Ausführung, Musterstückzahl und erwartete Menge für wiederkehrende Produktionschargen.
- Relevante Passungsinformationen, gewünschter Liefertermin und alle noch offenen Fragen zur technischen Zeichnung.
ZSCNC fertigt kundenspezifische CNC-Dreh- und Frästeile nach freigegebenen Kundenzeichnungen für OEM-Hersteller von Verpackungsmaschinen. Informieren Sie sich über unseren Fertigungsumfang für die Bearbeitung von Flow-Wrapping-Komponenten, und senden Sie anschließend Ihre Zeichnungsunterlagen über das RFQ-Anfrageformular auf unserer Website. Fotos und verschlissene Muster können zur Klärung beitragen, für die Fertigung sind jedoch freigegebene Zeichnungen erforderlich.
Möchten Sie ein durch technische Zeichnungen definiertes Fertigungslos anfragen? Informieren Sie sich über unseren Bearbeitungsservice für kundenspezifische Schieberblöcke für Flow-Wrapping-Maschinen hinsichtlich Material, Befestigungsschnittstellen und Prüfanforderungen.