Контроль траектории инструмента и точность термоформовочной вставки
Планирование траектории инструмента важно, когда у термоформовочной вставки есть изогнутые формовочные поверхности, крутые стенки или наклонные проходы. Многоосевая обработка — один из возможных вариантов, но количество осей машины не определяет точность готовой детали или производительность термоформовки.
Это общий обзор маршрутов обработки, а не утверждение, что ZSCNC использует оборудование с пятью осями. Наша производственная база в Уси сосредоточена на ЧПУ-фрезеровании и токарной обработке, без собственного оборудования с пятью осями, EDM или проволочной резки. Любой дополнительный маршрут должен быть подтвержден отдельно для конкретной детали.
Отдельные маршруты с тремя осями, индексированные и одновременные маршруты
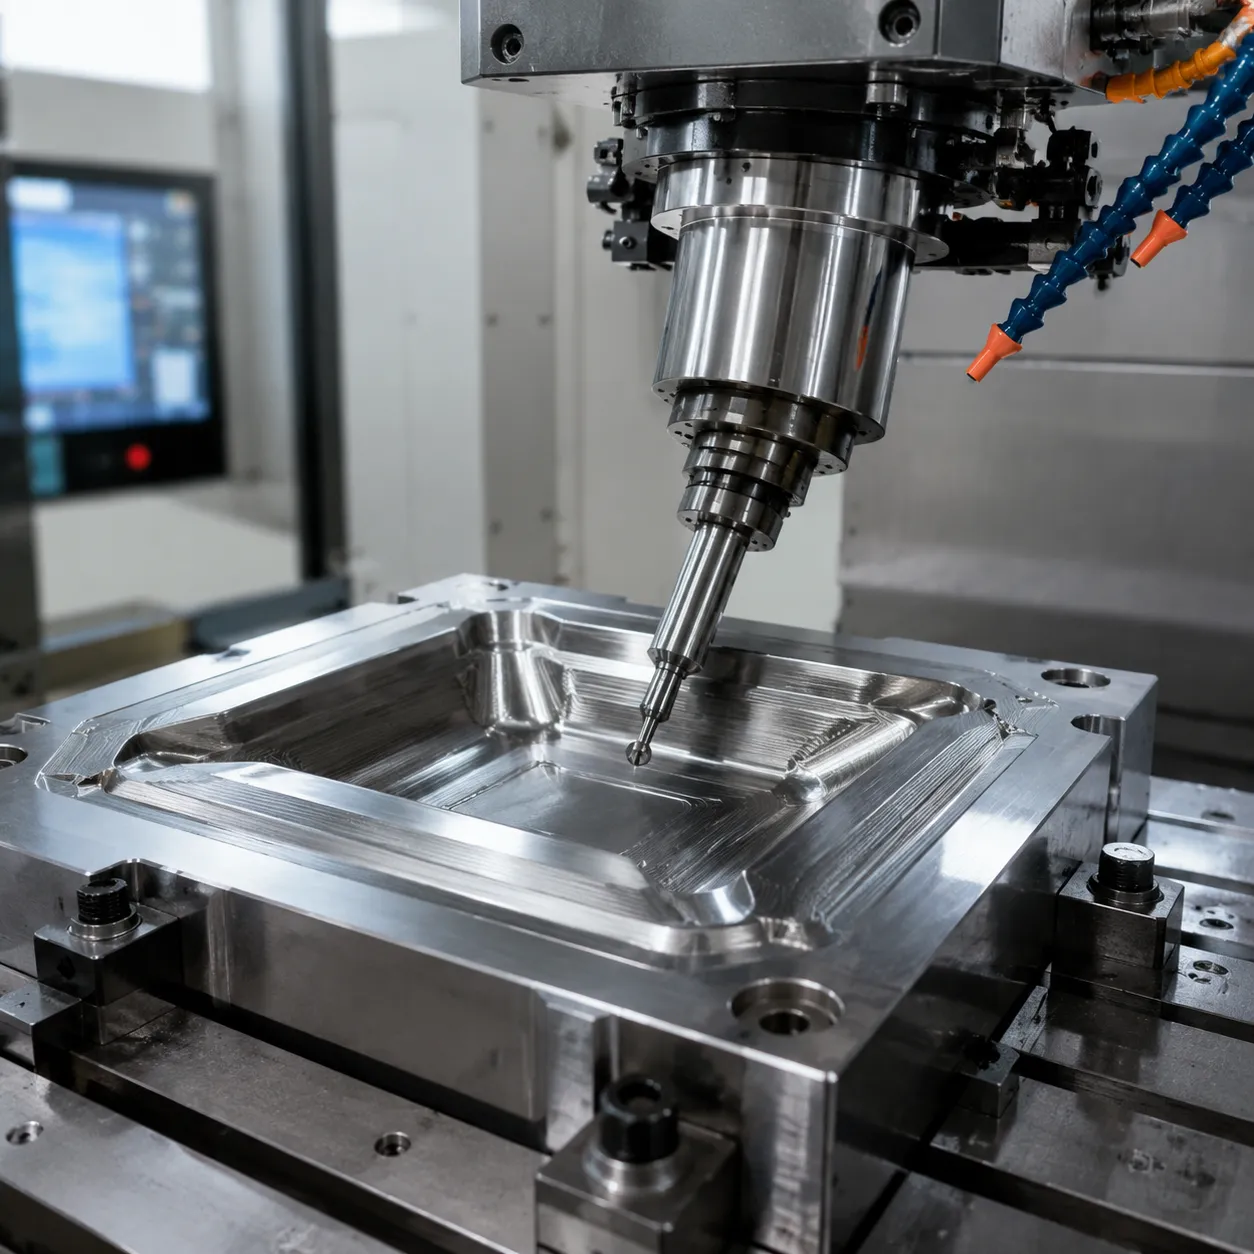
Сравнивайте маршруты с утвержденной геометрией, доступностью инструмента и требованиями к инспекции. Трехосевой маршрут может быть подходящим, если особенности остаются доступными при заданных настройках. Индексированная обработка 3+2 изменяет ориентацию заготовки или инструмента перед фиксированным срезом. Одновременная пятиосевая контурная обработка координирует линейное и вращательное движение во время реза.
Документы Haas описывают контроль центра инструмента как функцию управления станком, использующую вращающийся центр, смещение по заготовке и длину инструмента. Это показывает, почему важна настройка управления; это не свидетельство типа станка, контроллера или оборудования для калибровки, доступного в ZSCNC.
Проверьте доступ, ориентацию и зазор держателя инструмента
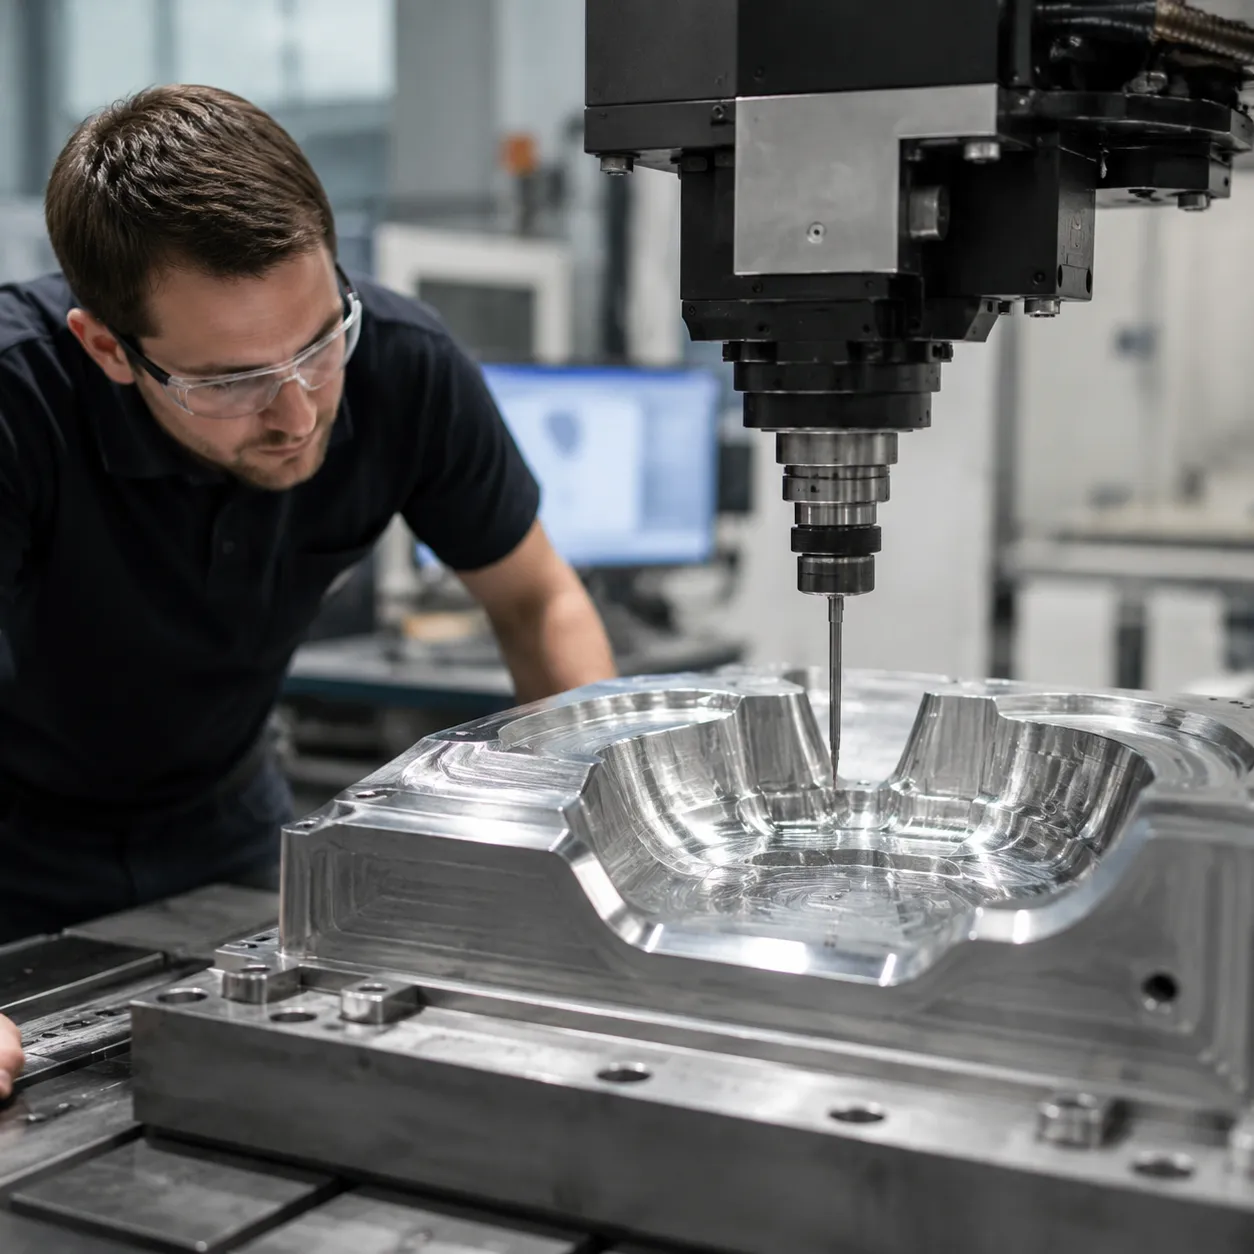
- Доступ к инструменту: определите самые глубокие полости, минимальные радиусы и наклонные отверстия. Проверьте зазор режущего инструмента и держателя, а не предполагая, что наклон устранит все препятствия.
- Ориентация: проанализируйте контакт резания через стенки и радиусные переходы. Не применяйте один фиксированный угол наклона ко всем поверхностям.
- Длина инструмента: подтвердите досягаемость и жесткость выбранного маршрута. Более короткий инструмент полезен только тогда, когда держатель и закрепление также обеспечивают зазор для детали.
- Проверка программы: согласуйте, как выбранный станок, заготовка, закрепление и сборки инструмента будут проверяться перед обработкой.
Утвержденный маршрут должен учитывать зажим и доступ ко всем необходимым особенностям. Не обещайте полностью вставку за один настрой, прежде чем провести этот обзор.
Датумы и настройки все еще требуют контроля
Определите плоскость крепления, опорные особенности и датумы формовочного профиля на чертеже. В случае необходимости повторного закрепления укажите, как будет передаваться ссылка и какие отношения между особенностями требуют финальной инспекции.
Меньшее количество настроек может упростить некоторые отношения, но не исключает ошибок данных, станка, инструмента или измерения. Программирование по пяти осям также не гарантирует, что вставка замены подойдет к существующей базе без корректировки. Предоставьте чертежи сопряжения и получите одобрение для любых реконструированных или измененных размеров.
Определите профиль и требования к поверхности приемки
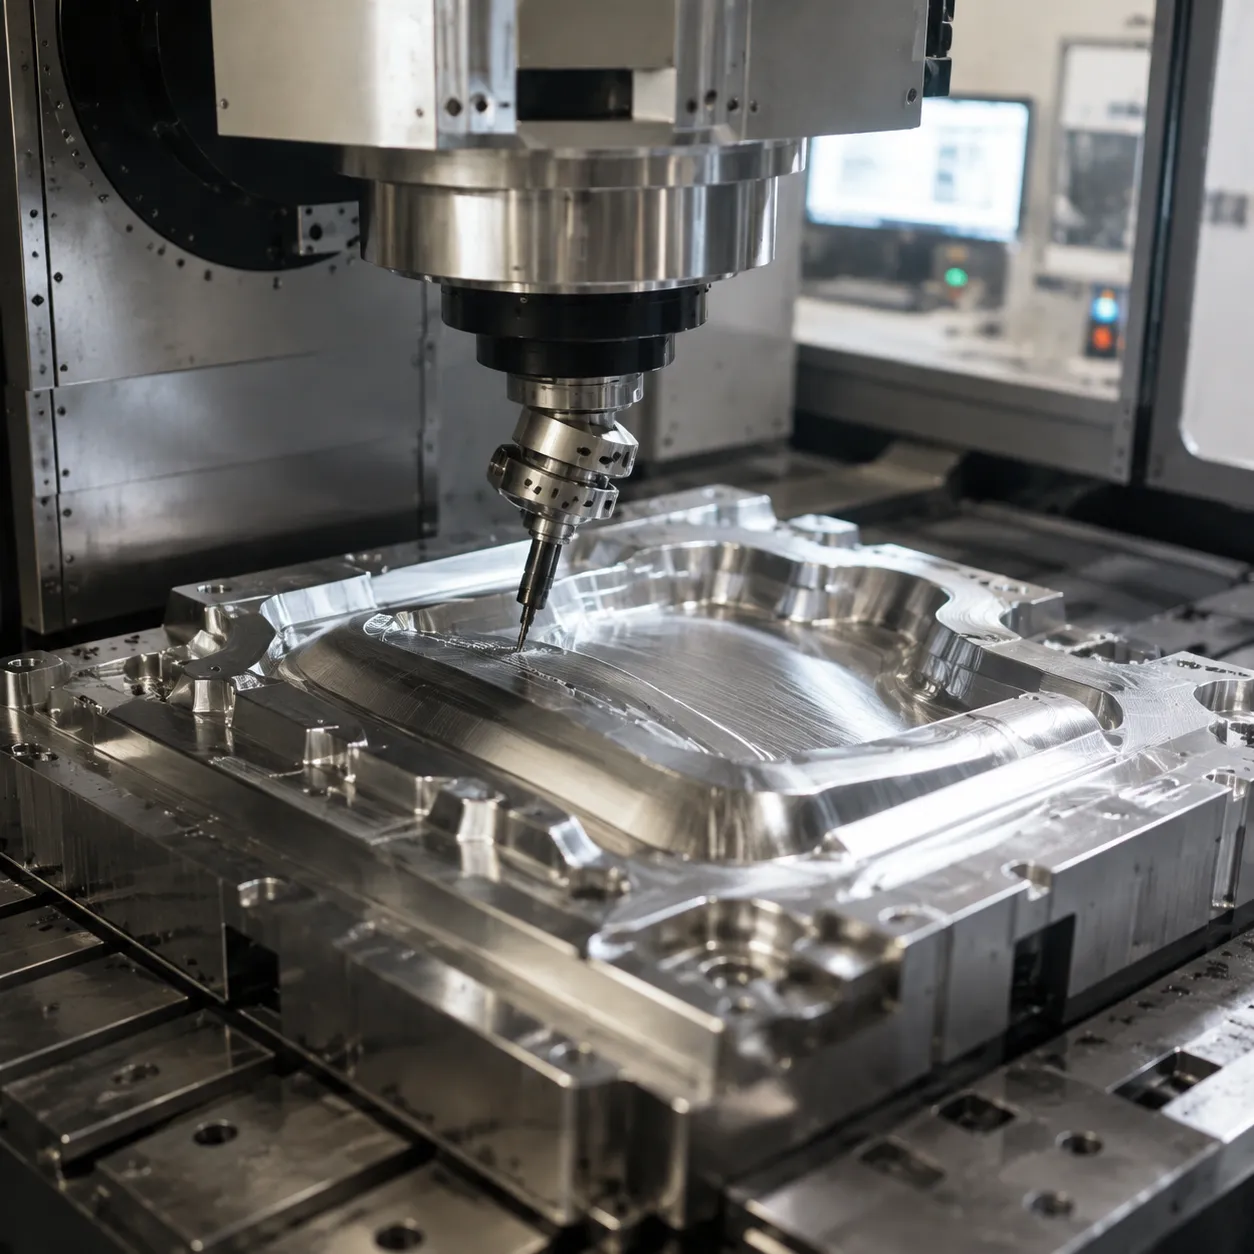
Укажите допуски профиля, глубину полости, радиусы, черты чертежа, положение отверстий и требования к текстуре поверхности там, где это важно. Согласуйте, какие поверхности могут быть сглажены или отполированы, и применяется ли контроль после этого этапа отделки.
- Интерфейсы крепления: осмотрите определенные датумы, отверстия для позиционирования и схему крепления.
- Формирующие поверхности: согласуйте места проверки и доступные методы измерения для указанного профиля.
- Вакуумные проходы: определите входные и выходные позиции, допуск заусенцев и доступ к проверке.
- Текстура поверхности: укажите необходимые параметры и места измерения вместо предположения о равномерной отделке.
Измерение CMM, оптическое сканирование, лазерная калибровка или другие специализированные методы не предполагаются включенными. Метод и отчет должны быть подтверждены до принятия заказа. См. наш объем инспекции.
От обработанной вставки до формовочного испытания
Толщина стенки, поведение при снятии, внешний вид и результаты производственного цикла требуют формовочного испытания в условиях эксплуатации оборудования. Приемка обработки и полная проверка процесса должны быть определены отдельно. Гарантированная толщина листа, отсутствие заусенцев, дефектное формование или автоматическая посадка не гарантируются.
Для индивидуального обзора детали отправьте чертеж и модель с ревизией, состоянием материала, интерфейсами сопряжения, критическими характеристиками, количеством и необходимыми доказательствами инспекции. Ознакомьтесь с нашими кастомными вставками для термоформовки, Объемом ЧПУ фрезерования и обзор маршрута сложных деталей, или отправить чертежи для получения стоимости.
Техническое руководство
Haas: G234 Управление точкой центра инструмента — специфическая для станка система управления; не является заявлением о оборудовании ZSCNC.