Understanding Filling Nozzle Tolerance
加工公差の確認: 一般的な加工公差は±0.01 mmです。技術検討により、一部の指定寸法では±0.005 mmを実現できる場合があります。最終的な公差は、図面、材質、部品サイズ、形状、仕上げ、検査要件によって異なり、ご注文確定前に確認が必要です。.
What Is Filling Nozzle Tolerance?
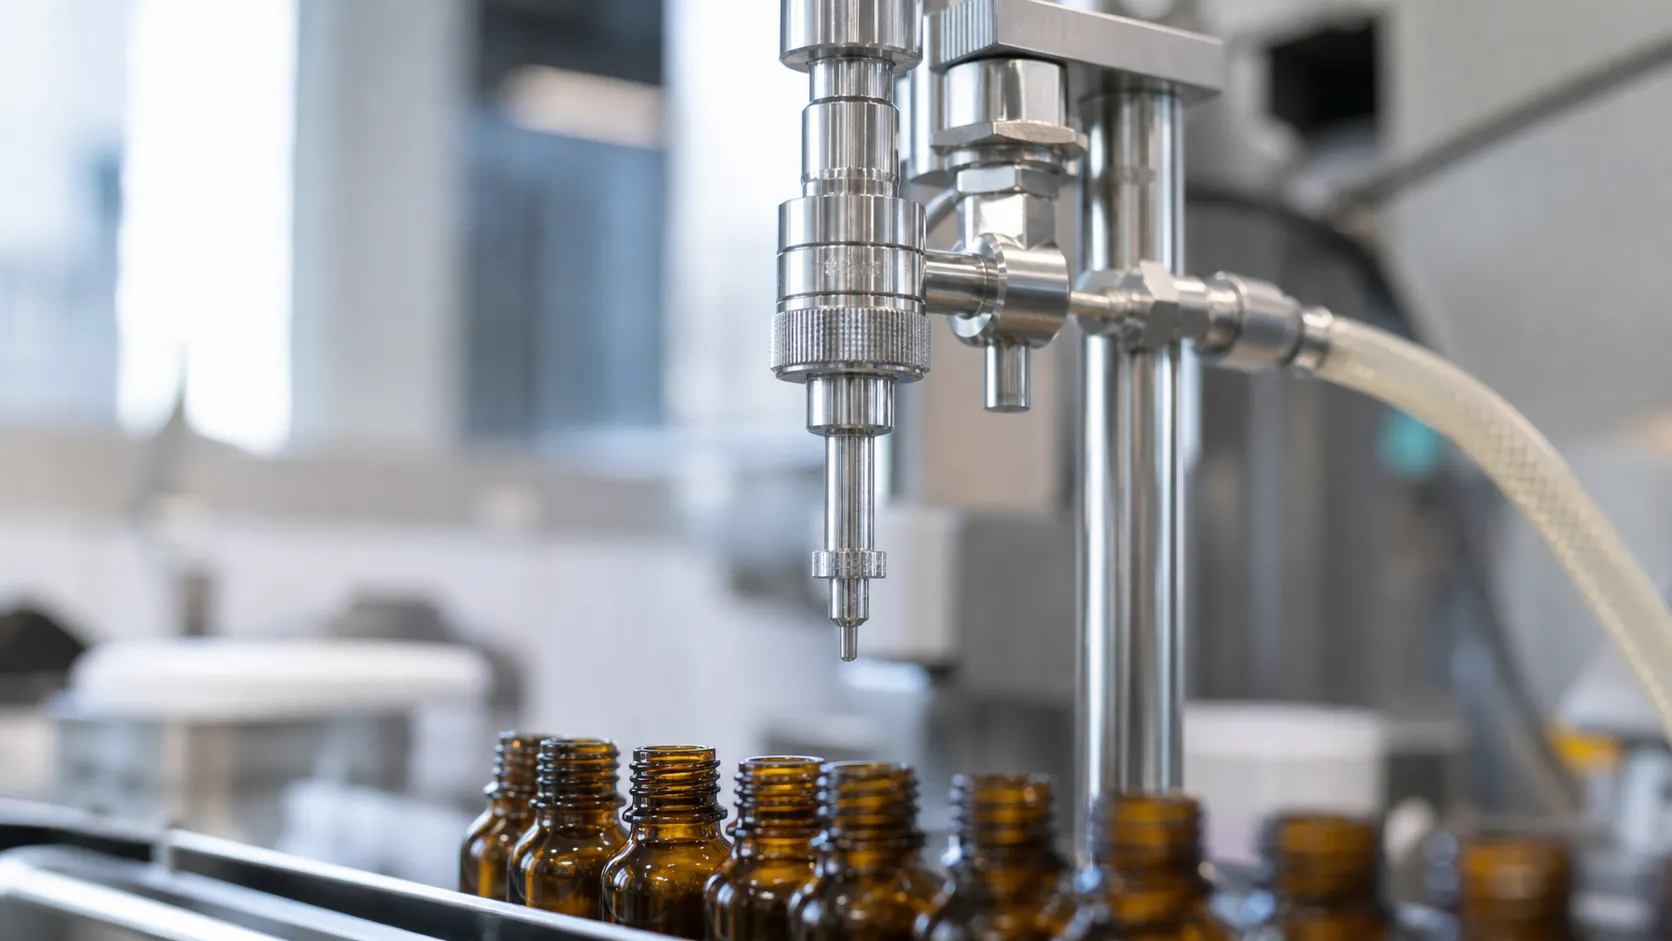
Filling nozzle tolerance refers to the allowable limit of variation in the physical dimensions of a dispensing nozzle, including the inner nozzle diameter, concentricity, and orifice length. In fluid dispensing systems, this parameter directly governs how predictably liquids, gels, or pastes pass through the nozzle. Maintaining strict dimensional boundaries during production guarantees consistent fluid dynamics across every unit manufactured.
Accuracy, Precision, and Tolerance in Nozzle Manufacturing
In precision manufacturing, three distinct metrics dictate dispensing performance:
- Accuracy: How close the actual physical dimensions or dispense volumes match the specified target design.
- Precision: The repeatability of fluid delivery across millions of continuous production cycles.
- Tolerance: The defined manufacturing deviation permitted during tight tolerance machining.
| メトリック | 定義 | 吐出への直接的な影響 |
|---|---|---|
| 精度 | ターゲットアライメント | 体系的な過充填または過少充填を排除 |
| 精度 | 繰り返し精度 | サイクルごとの同一の吐出を保証 |
| 許容範囲 | エンジニアリングされた境界 | 物理的な制御 寸法精度 そして クリアランスギャップ |
標準公差 vs. タイト公差
適切な公差レベルの選択は、流体吐出性能と製造の複雑さのバランスを取ります。.
- 標準公差(±0.02 mm ~ ±0.05 mm): 飲料、家庭用洗剤、バルク工業用化学薬品など、わずかな体積変動が許容される一般的なマクロ充填用途に最適です。.
- タイト公差(±0.005 mm): マイクロドージングおよび高精度用途向けに設計されており、正確な アセンブリクリアランス, 、安定した流体速度、および絶対的な体積繰り返し精度が、無駄を排除し、不良率を防ぐために不可欠です。.
流体吐出におけるノズルの公差が重要な理由
自動充填作業において、ノズルは液体製品の最終的な制御ポイントです。高速作業を実行したり、高価な配合を分注したりする場合、, 充填ノズルの許容誤差 が、ラインがスムーズに稼働するか、製品の無駄や予期せぬ停止によって利益が流出するかを決定します。.
一貫した容積分注の確保
ノズル内部の流体の挙動は、精密な内部形状に大きく依存します。内部ボアのわずかなばらつきでさえ、流れのダイナミクスと流体圧を妨げます。
- ボアの一貫性: わずか数ミクロンのばらつきでも断面積が変化し、マルチヘッド充填ライン全体で不均一な流量が発生します。.
- ターゲット精度: 高 寸法精度 オペレーターによる頻繁な再校正なしに、すべてのサイクルで正確なターゲット容積を分注することを保証します。.
- 均一な圧力降下: 内部抵抗を均一化することで、最初の容器から最後の容器まで、マルチチャンネル分注を完全にバランスさせます。.
過剰充填と材料の無駄の防止
製品の無駄は隠れたコストセンターです。ノズルの寸法がばらつくと、オペレーターは法的な最低限度を下回らないようにするために、しばしば充填量を必要以上に高く設定します。.
剛性の高い精密な取り付けセットアップ—例えば OEMパッケージ用のカスタムアルマイト処理されたマウントとブラケットで構築されたもの—は、ノズルを完全に整列させます。剛性の高い位置決めとタイトなノズル内部寸法を組み合わせることで、ターゲット重量を正確に達成でき、単一の生産ラインで数千ドルもの無駄な流体を節約できます。.
液だれ、漏れ、ダウンタイムの最小化
流体経路内の不適切な許容誤差は、先端での表面張力制御を悪化させ、分注後の液だれ、糸引き、シール不良につながります。.
| 分注の課題 | 根本原因 | 精密機械加工ソリューション |
|---|---|---|
| 滴下と垂れ | チップ形状の不正確さまたは不適切な クリアランスギャップ | シャープで精密な液体のカットオフと滑らかな内部ボア |
| シール漏れ | 緩い アセンブリクリアランス 接合部品で | タイトトレランスバルブシートと滑らかなマイクロフィニッシュ |
| 頻繁なクリーニングのダウンタイム | ノズル外側面への残留液体の蓄積 | 正確な壁厚を持つアンチドリップランド設計 |
内部通路を滑らかでタイトに保つことで、堅牢な 飲料ライン用316Lバルブマニホールド 衛生的な移送システムで漏れを防ぎ、クリーンなカットオフを維持し、容器の汚染を防ぎ、絶え間ない拭き取りなしで機械を稼働させ続けます。.
充填ノズルの許容誤差に影響を与える要因
超タイトな充填ノズルの許容誤差を達成し維持するには、設計、機械加工、および操作のすべての段階での制御が必要です。ノズルが一貫して±0.005 mmの精度レベルで実行できるかどうかは、いくつかの重要な要因によって決まります。.
機械加工方法と製造精度
マイクロ精度への道は、工場から始まります。タイトなオリフィス寸法と超滑らかな内部仕上げを作成する場合、標準的な生産技術ではしばしば不十分です。.
- 高度な機械加工:The machining and measurement route for a ±0.005 mm feature must be reviewed for its geometry and material. ZSCNC focuses on CNC milling and turning; Swiss turning, micro-EDM and other additional processes are not assumed available.
- 表面品質: 高精度製造により、流体の乱れや不均一な流れの原因となる内部の微細バリや表面欠陥が排除されます。.
- 内部形状: 厳格なプロセス管理により、内部の nozzle diameter そして クリアランスギャップ 生産バッチ全体で正確に保たれます。.
精密エンジニアリングされた 充填機部品, を製造する際には、厳格な品質管理により、すべての部品が重要な寸法仕様に適合していることを保証します。.
材料選定と熱膨張
熱や機械的応力下での材料の挙動は、長期的な寸法安定性に直接影響します。室温で完璧に加工されたノズルでも、運転中に熱膨張によって内部寸法が変化すると、その公差を失う可能性があります。.
- 熱膨張制御: 316Lステンレス鋼、炭化タングステン、セラミックなどの熱膨張係数の低い材料は、寸法のずれを防ぎます。.
- 滅菌許容性: 低膨張材料は、高温のCIP(定置洗浄)およびSIP(定置蒸気滅菌)サイクルに耐え、変形しません。.
- 耐摩耗性: 硬化材料は摩耗に強く、数百万回の吐出サイクルにわたって元のオリフィス形状を維持します。.
適切な 産業用材料選定 により、充填ノズルが時間の経過とともに構造的完全性とタイトな公差を維持することを保証します。.
流体特性、粘度、運転圧力
吐出される液体の物理的特性は、プロセスの微細な公差変動に対する感度を決定します。.
- 高粘度流体: 粘度の高い液体は高いライン圧力を必要とし、それが内部の機械加工の欠陥や直径のばらつきを増幅させます。.
- 圧力損失の一貫性: 正確な内径はライン圧力を安定させ、予期せぬ流量の急増や体積の低下を防ぎます。.
- せん断感受性製品: 滑らかで高精度の内部チャネルはせん断応力を低減し、デリケートな生物学的流体、エマルジョン、化学製剤を保護します。.
±0.005 mm の公差が必要なのはいつか?
A ±0.005 mm requirement should be specified only where the tolerance analysis and functional design justify it. Small-dose applications do not automatically require the same tolerance on every nozzle dimension.
製薬および医療分野のマイクロドージング
製薬充填において、投与量の精度は譲れません。有効成分やワクチンのバイアル、注射器、アンプルへの充填には、正確なマイクロドージングが必要です。.
- 誤差の許容範囲ゼロ: ノズル径の微細なばらつきは、液体の速度と体積を直接変化させます。.
- 規制遵守:Dimensional accuracy alone does not establish dosing accuracy or regulatory compliance. Validate the nozzle, fluid, valve, control system and cleaning process for the intended application.
半導体およびエレクトロニクス分野の封止
マイクロチップや回路基板への接着剤、導電性ペースト、アンダーフィル封止材の塗布には、不正確な流れの余地はありません。.
- タイトな組み立てクリアランス: 現代のエレクトロニクスは、微細なクリアランスギャップを備えており、正確な流体配置が要求されます。.
- 欠陥防止: 正確なノズル形状は、高密度部品組み立て中の液体のブリッジング、短絡、および空気の巻き込みを防ぎます。.
高速自動包装ライン
毎時数千個の単位で自動充填ラインを稼働させる場合、わずかな油圧の不整合が急速に増幅します。.
- ダウンタイムの最小化: 高需要の 包装業界, 、均一なノズル寸法により、流体ストリームはまっすぐで予測可能になります。.
- きれいな切断: 超タイトな公差により、充填間の糸引きや液だれが防止され、シールが清潔に保たれ、コンベアラインが連続的に稼働します。.
高付加価値化学品・化粧品ディスペンシング
高級香水、濃縮美容液、希少な化学試薬などのプレミアムアイテムのディスペンシングでは、材料の歩留まりが最優先事項となります。.
- コスト管理: わずかな滴のオーバーフィルでも、高利益率製品の収益性が低下します。.
- 再現性の高い流量: 信頼性の高い で製造された高精度ノズルを使用 包装機械部品の調達.
は厳密な体積制御を保証し、数百万回の充填サイクルにわたって利益を維持します。
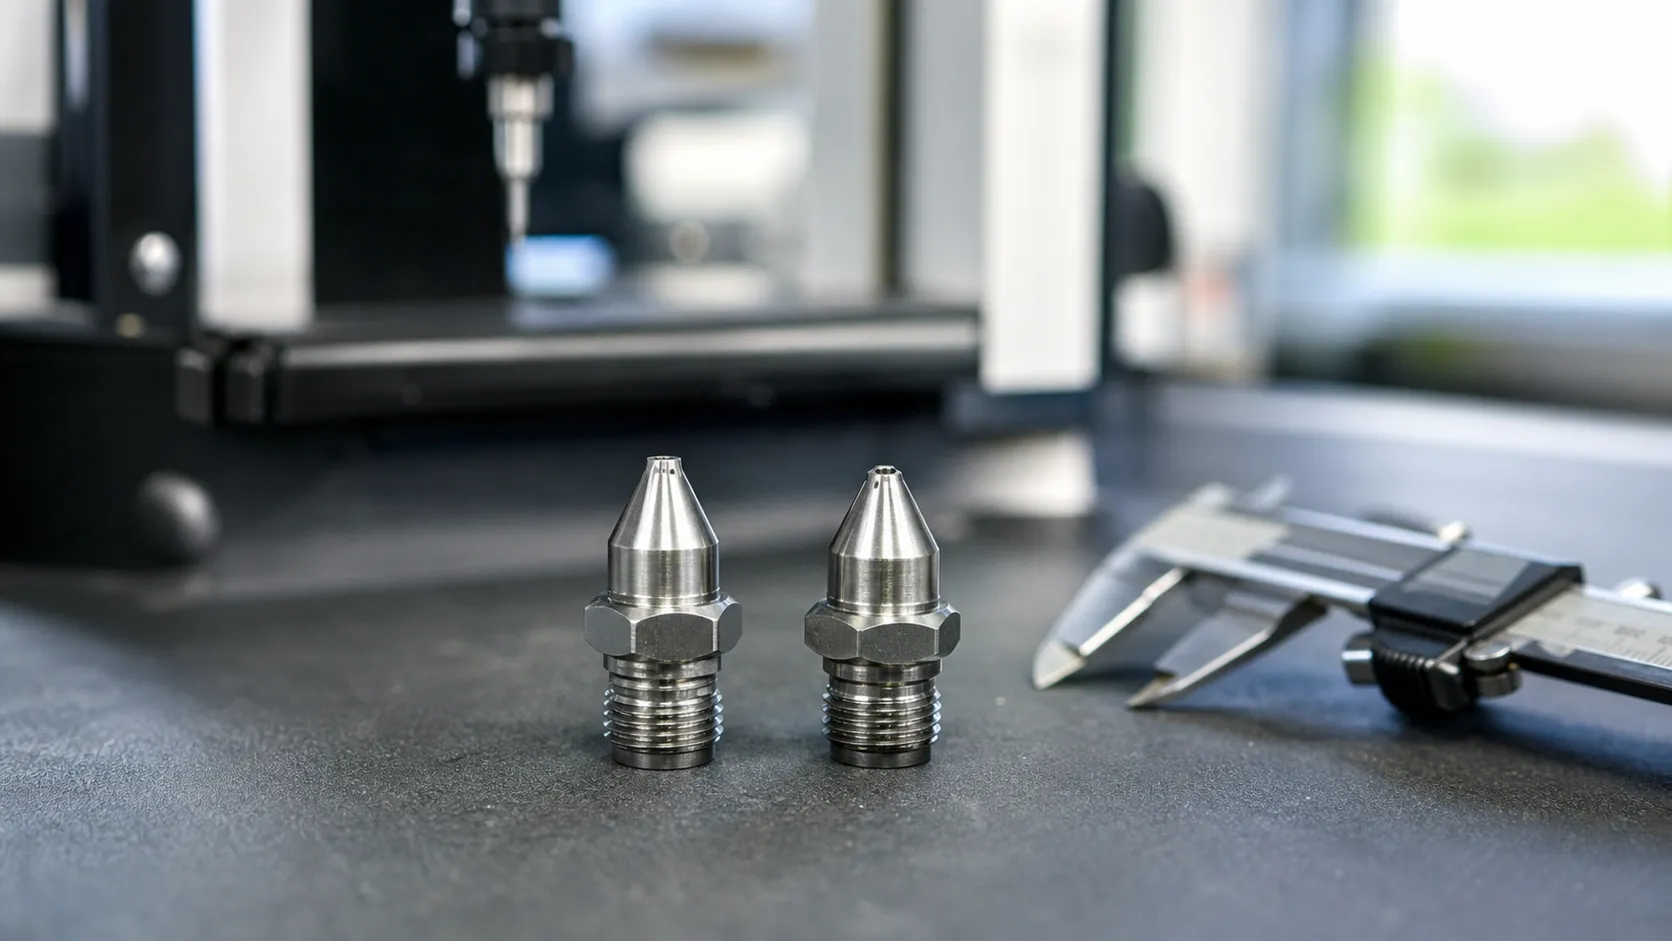
高精度±0.005mm充填ノズルの利点 充填ノズルの許容誤差to ±0.005 mm on selected dimensions requires technical review. Dimensional control supports the approved design; dispensing accuracy, product quality and service life require application validation.
への精度維持は、単なる製造上の偉業ではなく、ディスペンシング性能、製品品質、システム寿命を直接向上させます。高速かつ超精密な充填作業において、このレベルの精度はライン効率を変革します。
優れた流量安定性 nozzle diameter, 各ノズルオリフィスが正確な 寸法精度.
| 特徴 | を維持すると、マルチヘッド充填システム全体で流体動的なばらつきがなくなります。このレベルの | 精度公差 (±0.005 mm) |
|---|---|---|
| 流量ドリフト | ヘッド間で変動 | ほぼゼロの変動 |
| 体積収率 | 誤差の許容範囲が大きい | 原材料の最大収率 |
| 圧力バランス | 頻繁な調整が必要 | 自己平衡型流体ライン |
乱流および気泡の巻き込みの排除
不規則な内部形状またはわずかなずれ クリアランスギャップ 流路内にマイクロタービュランスを発生させます。. 精密製造 フローを層流に保つ超平滑な内面仕上げを保証します。.
- 層流制御: 高速吐出サイクル中の液体のせん断を防ぎます。.
- 気泡巻き込みゼロ: 感度の高い医薬品や光学接着剤での空気ポケットの形成を排除します。.
- 滴下なしのカットオフ: 糸引きや尾残りを生じさせず、清浄な流体のスナップを提供します。.
耐摩耗性の向上と部品寿命の延長
過度の摩擦と流れの乱れは内部表面を不均等に摩耗させます。組み合わせることによって tight tolerance machining プレミアム合金で、高性能を 摩耗部品 連続的な摩耗性スラリーに耐え、校正を失うことなく。.
- 長寿命: 連続圧力下でのボア劣化を最小限に抑えます。.
- ダウンタイムの削減: 自動包装ラインでのノズル交換頻度を低減します。.
- 一貫したバッチ品質: 数百万回のサイクルにわたって厳密な計量限界を維持します。.
高精度充填ノズルの選択とメンテナンス方法
吐出要件と加工コストの評価
カスタム流体ハンドリングコンポーネントを設計する際、性能と予算のバランスを取ることが重要です。のような厳密な充填ノズルの公差を指定する ±0.005 mm 標準的な公差で十分な場合に、実際の価値を追加することなく生産コストが増加するだけです。.
- 標準的な流体容量: 歩留まり目標を達成しながら、コストを抑えるための適度な公差。.
- マイクロドーシングと高価値媒体: 要求します tight tolerance machining 高価な流体の無駄を防ぎ、正確な容積配送を保証します。.
- 生産速度: 高速自動ラインには正確さが求められます 寸法精度 圧力低下やジェット噴射の問題を防ぐため。.
耐摩耗性材料とコーティングの選択
ノズルがそのタイトな公差を維持できるのは、材料が連続的な流れ、研磨性粒子、過酷な洗浄に耐えられる場合のみです。適切な材料選択により、内部の nozzle diameter が数百万回のサイクルにわたって一定に保たれます。.
- ステンレス鋼: 過酷な化学薬品や大量の包装に最適です。精密機械加工された 、PEEK、POM、UHMW-PEを含み、化学抵抗性と衛生基準を保証。 を使用することで、圧力下での構造的剛性と長期的な寸法安定性が保証されます。.
- PEEK & エンジニアリングポリマー: 低摩擦と生体適合性を必要とする敏感な医薬品に最適です。から作られたコンポーネント PEEK樹脂 は、タイトな クリアランスギャップ を維持しながら、攻撃的な溶剤に耐えます。.
- 表面コーティング: DLC(ダイヤモンドライクカーボン)またはTiNコーティングは、研磨性スラリーを吐出する際の摩擦を低減し、工具寿命を延ばします。.
検査、校正、清掃のベストプラクティス
充填ノズルをピークの precision manufacturing 基準で稼働させ続けるには、厳格な品質管理プロトコルが必要です。微細な堆積物や軽微な摩耗は、流れのダイナミクスを急速に変化させます。.
| 工具寿命を延ばします: | コア目標 | 推奨ツール/方法 |
|---|---|---|
| 検査 | 内径摩耗を確認し、 アセンブリクリアランス | 光学式測定器、, ゴー・ノーゴーゲージ |
| 校正 | 正確な流量とショットサイズの繰り返し精度を確認 | マイクログラム分析天秤 |
| 洗浄 | 精密内径を傷つけずに、液体の堆積物を除去 | 超音波洗浄槽、柔らかい非金属綿棒 |