Vor der Freigabe kundenspezifischer UHMW-Förderband-Führungsschienen für die Serienproduktion sind die freigegebene Zeichnungsrevision, die genaue Materialgüte, kritische Abmessungen, das Feedback zur Musterpassform sowie die Abnahmeanforderungen zu bestätigen. Ein Muster, das auf ein bestimmtes Förderband passt, begründet für sich allein noch nicht den Prüfplan oder das Betriebsverhalten jedes späteren Teils.
Dieser Leitfaden hilft Einkäufern von Verpackungs-, Abfüll- und Fördertechnik, eine klare Übergabe von der Musterfreigabe zu Nachbestellungen vorzubereiten. ZSCNC überprüft zeichnungsbasierte CNC-Bearbeitungsanforderungen; der Anlagenbetreiber oder Erstausrüster (OEM) bleibt verantwortlich für Förderbanddesign, Installation und Betriebsvalidierung.
Die Abbildungen veranschaulichen Kunststoffhalbzeuge und eine Messszene. Es handelt sich dabei weder um verifizierte Produktionsfotos von ZSCNC noch um Nachweise zur Materialgüte oder Kundenprüfprotokolle.
1. Zeichnungsrevision und Materialgüte bestätigen
Freigegebene Zeichnungsnummer und Revision
Identifizieren Sie die Zeichnungsnummer, die aktuelle Revision und die Freigabereferenz auf der Bestellung. Übertragen Sie vereinbarte Musteränderungen vor der Produktionsfreigabe in eine genehmigte Zeichnung oder einen kontrollierten Änderungsdatensatz. Bewahren Sie ersetzte Dateien so auf, dass sie eindeutig erkennbar sind und nicht mit der aktuellen Version verwechselt werden können.
- Definieren Sie die fertige Schienenlänge, den Querschnitt, den Kurvenradius und die Schnittstellen der angrenzenden Abschnitte.
- Geben Sie Befestigungslöcher, Langlöcher, Senkungen und Kantenbearbeitungen an.
- Identifizieren Sie linke, rechte und passende Komponenten einschließlich der Stückzahlen pro Satz.
- Klären Sie Widersprüche zwischen der 2D-Zeichnung, dem 3D-Modell und dem freigegebenen Muster vor der Bearbeitung.
UHMW-PE-Güte, Farbe und erforderliche Materialdokumente
Geben Sie, wo erforderlich, den Lieferanten und die genaue Güte an, anstatt nur “weißer Kunststoff” oder “lebensmittelechtes UHMW”. Die Farbe allein begründet weder die Eignung für den Lebensmittelkontakt noch elektrische Eigenschaften oder das Verschleißverhalten. Additive und alternative Güten erfordern eine Überprüfung im Hinblick auf den vorgesehenen Anwendungsbereich.
Geben Sie bei Anwendungen mit Lebensmittelkontakt den Bestimmungsmarkt, die Art der Lebensmittel, die Kontaktzeit, die Temperatur und die Reinigungsbedingungen an. Erforderliche Lieferantenerklärungen, Materialkennzeichnungen und Rückverfolgbarkeitsaufzeichnungen müssen spezifiziert und deren Verfügfügbarkeit vor der Materialbestellung bestätigt werden. Eine Materialbezeichnung zertifiziert nicht das komplette Förderband. Gehen Sie nicht davon aus, dass jeder Lieferung ein Werksprüfzeugnis des Harzherstellers, eine Konformitätserklärung (CoC) oder eine behördliche Erklärung beiliegt.
2. Kritische Abmessungen und Montageanforderungen identifizieren
Funktionsmaße und Messbezugsebenen (Datums)
Wählen Sie Bezugsebenen aus dem genehmigten Design und den Funktionsschnittstellen aus. Eine Montagefläche oder Passkante mag geeignet sein, jedoch passt nicht jede Bezugsanordnung zu jedem Profil. Identifizieren Sie, welche Abmessungen die Montage beeinflussen und welche weniger restriktive Grenzwerte aufweisen können.
- Laufprofil: Nutbreite, Auflageleistendicke sowie Ketten- oder Riemenfreigang.
- Befestigungsmerkmale: Lochabstand, Schlitzgeometrie, Auflageflächen und Befestigungsaussparungen.
- Übergänge: Endausrichtung, Einläufe und Schnittstellen zwischen geraden und gebogenen Abschnitten.
- Oberflächenbeschaffenheit: vereinbarte Grenzwerte für Grate, scharfe Kanten und Markierungen auf Funktionsflächen.
Zu verwandten Bauteilkonfigurationen siehe unsere kundenspezifischen UHMW-PE-Führungsschienen und Verschleißleisten. Produktgeometrie und Machbarkeit der Fertigung werden anhand jeder Zeichnung überprüft.
Montagepositionen und Toleranzen für die wärmebedingte Ausdehnung
Überprüfen Sie Betriebs- und Reinigungstemperaturen, Schienenlänge, Unterstützungstabstand und Dauerlasten. Der Anlagenplaner sollte feste und gleitende Positionen, Fugenabstände und Befestigungsanordnungen festlegen. Langlöcher oder Ansatzschrauben können für manche Konstruktionen geeignet sein; sie stellen keine allgemeingültigen Installationsanweisungen dar.
Verwenden Sie die Daten der ausgewählten Sorte für thermische Berechnungen. Zum Beispiel führt das Datenblatt von Polystone MR grün einen linearen Ausdehnungsbereich von 150–230 × 10−6/K auf. Bei Verwendung des niedrigeren Werts ergibt eine unbeschränkte Länge von 2.000 mm bei einem gleichmäßigen Temperaturanstieg von 10 °C eine anschauliche Ausdehnung von 3 mm: ΔL = α × L × ΔT. Dies ist ein Berechnungsbeispiel, kein vorgeschriebener Montageabstand oder eine Zusicherung, dass diese Sorte standardmäßig geliefert wird. Tatsächliche Montagezugaben erfordern eine Entwurfsprüfung.
3. Vereinbaren Sie Prüfmethoden und -bedingungen.
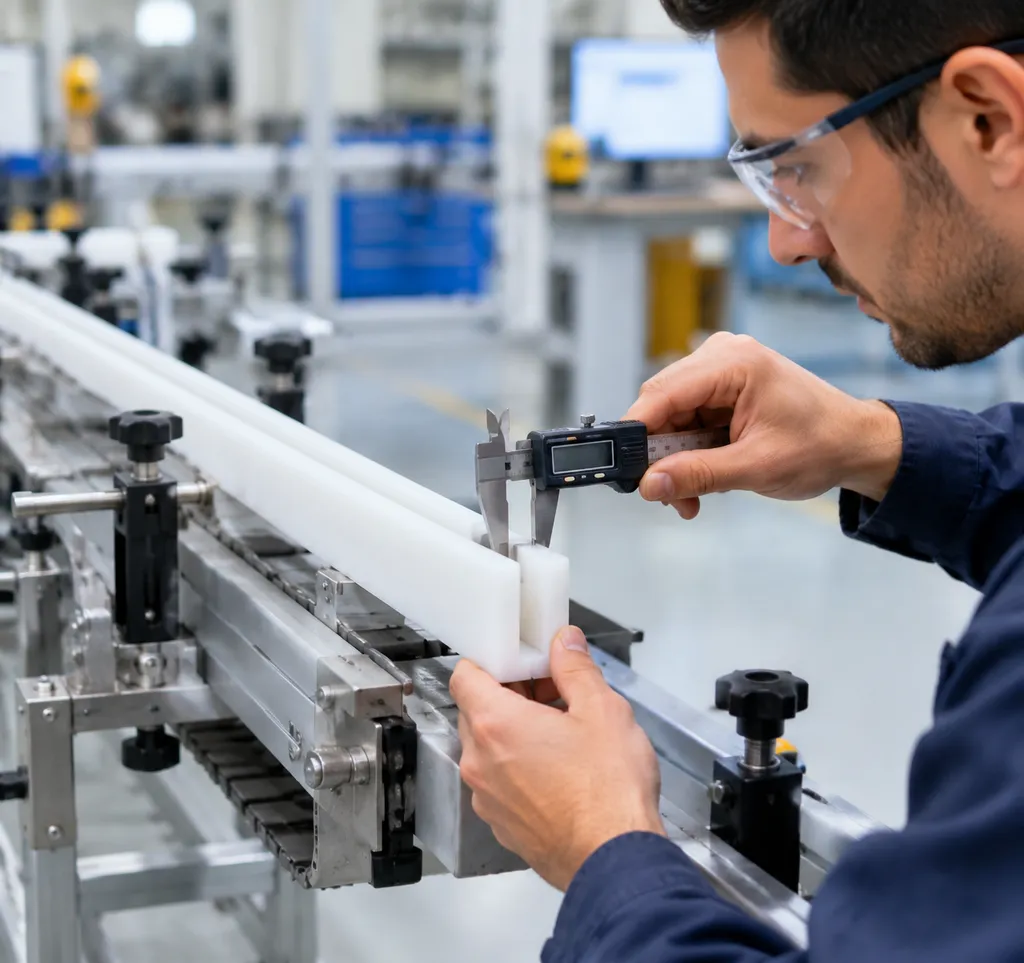
Messwerkzeuge und Unterstützungsanordnungen
Vereinbaren Sie, wie die Schiene unterstützt wird und ob Merkmale im freien Zustand oder in einem definierten eingeschränkten Zustand gemessen werden. Das gerade Spannen eines flexiblen Teils kann das Ergebnis verändern. Wählen Sie Werkzeuge und Kontaktkräfte, die für das Merkmal, die Toleranz und das Material geeignet sind; spezialisierte optische Messungen oder eine Koordinatenmessmaschine (CMM) sollten nicht als Standardinspektionsweg angenommen werden.
Messungstemperatur und Materialstabilisierung
Protokollieren oder vereinbaren Sie die für kritische Messungen relevante Temperatur. Definieren Sie etwaige Konditionierungs- oder Stabilisierungsvoraussetzungen für die spezifische Güte, Sektion und Zeichnung. Eine feste 24-Stunden-Wartezeit oder ein breiter Raumtemperaturbereich sind kein universeller Akzeptanzstandard, und das Trocknen in der Umgebung allein stellt nicht sicher, dass Bearbeitungsspannungen abgebaut wurden.
Teilspezifische Toleranzen und Abnahmekriterien
Lange UHMW-Schienen sollten keine pauschale Metallbearbeitungstoleranz beanspruchen. Geben Sie Grenzen separat für Profildimensionen, Länge, Lochabstand und eventuelle Geradheitsanforderungen an, zusammen mit den Messbedingungen. Erreichbare Toleranzen hängen von der Güte, der Teilegröße, Geometrie, Unterstützung und Inspektionsmethode ab und werden während der technischen Überprüfung vor Auftragsannahme bestätigt.
4. Aufzeichnung von Musterzusammenbau und Betriebsfeedback
Trennen Sie die dimensionale Inspektion des Lieferanten von den Montage- und Betriebskontrollen des OEM oder Gerätebesitzers. Sofern keine spezielle Prüfungsanordnung vereinbart wurde, führt ZSCNC keine Kundenförderband-Installation, Linien-Geschwindigkeitstests oder Spülungsvalidierungen im Rahmen eines Standard-Bearbeitungsangebots durch.
Installations- und Ausrichtungsprüfungen
- Protokollieren Sie die Identität des Musters, die Zeichnungsrevision und die Installationsanordnung.
- Überprüfen Sie die Montageausrichtung und notieren Sie etwaige erzwungene Biegungen, Unterlegscheiben oder manuelle Nachbearbeitungen.
- Inspektion der Übergänge zwischen benachbarten Sektionen, Freiraum für Befestigungselemente und Interferenzen mit beweglichen Teilen.
- Protokollieren Sie Abweichungen, anstatt ein angepasstes Muster als Zustimmung zur unveränderten Zeichnung zu behandeln.
Betriebslast, Geschwindigkeit, Temperatur und Reinigung
Der Test des Kunden sollte die beabsichtigten Belastungs-, Geschwindigkeits-, Temperatur- und Reinigungsbedingungen widerspiegeln, wo dies angemessen ist. Notieren Sie Beobachtungen wie Blockaden, Kunststoffspäne, ungewöhnlichen Verschleiß oder Profilbewegungen. Überprüfen Sie die Ursache mit dem Geräteentwickler, bevor Sie Geometrie oder Montageanordnungen ändern. Ein kurzer Passversuch bestätigt nicht die Lebensdauer, chemische Kompatibilität oder Leistung unter allen Betriebsbedingungen.
Erforderliche Änderungen und endgültige Musterfreigabe
Listen Sie die gewünschten Änderungen auf und identifizieren Sie, wer das überarbeitete Design genehmigt. Bestätigen Sie, ob ein weiteres Muster oder zusätzliche Inspektionen erforderlich sind. Protokollieren Sie die genehmigte Revision und alle verbleibenden Bedingungen, bevor Sie die Produktionscharge freigeben; ändern Sie die CAD-Geometrie des Kunden nicht ohne Genehmigung.
5. Anforderungen für die Chargenproduktion definieren
Genehmigte Produktionskonfiguration
Die Bestellung sollte auf die freigegebene Zeichnung, die Materialgüte, kritische Merkmale und den Annahmeplan verweisen. Die Fertigungseinrichtung kann sich zwischen Mustern und einer größeren Serie unterscheiden; jede Änderung, die vereinbarte Anforderungen betrifft, muss überprüft werden. Die alleinige Verwendung derselben Einrichtung garantiert keine identische Leistung.
Erste Charge und geplante Abnahmemengen
Trennen Sie Musterstückzahl, Erstproduktionsmenge, spätere Abnahmemengen und den erwarteten Jahresbedarf. Es gibt keine universelle Pilotanforderung von 50–100 Stück. Mengen, Lagerverfügbarkeit und Liefertermine werden für das Projekt bewertet. Abrufaufträge, Lagerung und geplante Lieferungen erfordern eine separate kommerzielle Vereinbarung.
Prüfumfang, Berichte und Verpackung
Vereinbaren Sie, welche Merkmale geprüft werden, ob eine Stichproben- oder Vollprüfung erforderlich ist und welche Ergebnisse aufgezeichnet werden müssen. Wenn ein AQL-basierter Plan gewünscht wird, definieren Sie dessen Parameter mit dem Käufer, anstatt einen anzunehmen. Erstmusterprüfberichte, Materialdokumente und andere Aufzeichnungen sind nur wie vereinbart und nach Bestätigung ihrer Verfügbarkeit enthalten.
Geben Sie die Kennzeichnung durch Etikett oder eine andere geprüfte Methode an, den Schutz für Funktionsflächen sowie die Unterstützung für lange Abschnitte während des Transports. Direkte Lasermarkierung und Holzkisten sind keine automatischen Anforderungen. Bestätigen Sie Eignung, Kosten und Liefermodalitäten im Angebot.
6. Änderungen und Nachbestellungen verwalten
Bezugnahme auf die freigegebene Zeichnung und die vorherige Bestellung
Geben Sie den aktuellen Zeichnungsstand und, falls sinnvoll, die vorherige Bestellanweisung oder Musterreferenz an. Geben Sie an, ob sich Material, Geometrie, Mengen oder Prüfanforderungen geändert haben. Eine unveränderte Zeichnung bedeutet nicht automatisch, dass dieselbe Losgröße verfügbar bleibt.
Entscheiden Sie, wann neue Muster erforderlich sind
Überprüfen Sie Änderungen anhand ihrer funktionalen Auswirkung. Das Verschieben eines Montagelochs kann wichtig sein, selbst wenn es wie eine kleine Änderung erscheint. Käufer und Hersteller sollten sich darüber einigen, ob eine Zeichnungsprüfung, zusätzliche Messungen oder erneute Montagetests erforderlich sind. Umgehen Sie die Musterfreigabe bei Nachbestellungen nicht automatisch.
Beim Ersetzen einer verschlissenen Komponente sind Verschleiß und Verformung separat von den beabsichtigten Designabmessungen zu identifizieren. Ein verschlissenes Muster kann eine Überprüfung unterstützen, definiert jedoch möglicherweise nicht die Originalgeometrie.
7. Checkliste für UHMW-Führungsschienen-Serienbestellungen
| Informationen | Was zu bestätigen ist |
|---|---|
| Designdateien | Freigegebene 2D-Zeichnung und Revision; passendes 3D-Modell, sofern verfügbar |
| Material | Genaue Güte, Farbe, Ersetzungen und erforderliche Lieferantendokumente |
| Funktionale Schnittstellen | Profil, Passmaße, Datumsflächen, Montagedetails und Bewegungsspielräume |
| Inspektion | Merkmalsgrenzen, Temperatur, Unterstützung, Methode, Prüfumfang und erforderliche Unterlagen |
| Probenfreigabe | Beispielreferenz, Kundenanpassungsfeedback, vereinbarte Änderungen und Genehmigungsbedingungen |
| Mengen | Muster, erste Charge, Mengen pro Set und geplante Wiederholungsfreigaben |
| Nutzungsbedingungen | Lade-, Geschwindigkeits-, Betriebs- und Reinigungs-Temperaturen sowie relevante Chemikalien |
| Lieferung | Angeforderte Termine, Identifikation, Verpackung und etwaige Stufenlieferungsvereinbarungen |
Anfrage für ein zeichnungsbasiertes Chargenangebot
Eine dokumentierte Musterfreigabe bietet beiden Teams eine klarere Produktionsreferenz. Sie sollte die akzeptierte Zeichnung und das Material mit dem Inspektionsplan, Kundenfeedback und Auftragsanforderungen verbinden, ohne das Muster als Garantie für jedes Betriebsresultat zu behandeln.
ZSCNC prüft kundenspezifische CNC-gefertigte Förderbandkomponenten für Käufer von Verpackungs- und Abfüllanlagen. Reichen Sie Ihre Führungsschienenzeichnungen für ein Chargenangebot ein, mit den Materialangaben, Mustern und Produktionsmengen, kritischen Maßen und gewünschtem Liefertermin. Herstellbarkeit, Dokumentation, Inspektionsumfang und Lieferzeit werden für das spezifische Projekt bestätigt.
Technische Referenzen
- Röchling: Polystone MR grüne technische Datenblatt — herstellungsbezogene Richtlagedaten, keine Liefer- oder Konformitätsdeklaration für ZSCNC-Teile.
- Habasit: Förderbandkomponenten — Hintergrund zu Förderbandführungen und Verschleißleisten; keine Zugehörigkeit oder Kundenbeziehung wird impliziert.