Обзор
Понимание оптимизированных для производства фрезерованных пластин DFM
ZSCNC поставляет индивидуальные базовые пластины с ЧПУ, монтажные пластины, индексирующие кровати и боковые пластины для упаковочного оборудования. Мы проверяем утвержденные чертежи на материалы, доступ к инструментам, датумы, плоскостность и расположение отверстий перед предоставлением цены. Для повторного производства укажите количество образцов, количество на выпуск и предполагаемый годовой спрос.
Что такое DFM в фрезеровании пластин CNC?
DFM рассматривает, как можно обработать и проверить пластину, сохраняя ее утвержденную функцию. Доступ к инструментам, внутренние радиусы, глубина карманов, фиксация заготовки и распределение допусков могут влиять на стоимость партии. Любое изменение дизайна требует одобрения заказчика; утвержденный чертеж остается основой производства.
Роль прецизионных CNC-пластин в упаковочном оборудовании
Высокоскоростные линии упаковки требуют абсолютной жесткости и точной выравнивания для поддержания непрерывной работы. Индивидуальные прецизионные фрезерованные пластины играют важнейшие роли в системе:
- Структурная целостность: Поддержка приводных валов, сервомоторов и линейных направляющих под тяжелыми, циклическими нагрузками.
- Точная регистрация: Соответствие штифтов и шаблонов монтажа определяется относительно функциональных датумов и проверяется по утвержденному чертежу.
- Гасение вибраций: Жесткость пластины, состояние заготовки и монтаж влияют на вибрацию; проектировщик оборудования подтверждает динамическое поведение.
Неконфигурированные CAD и готовые к производству дизайны пластин
| Особенность дизайна | Неконфигурированный CAD-дизайн | Оптимизированный DFM-дизайн пластины | Влияние производства |
|---|---|---|---|
| Внутренние углы | Острые углы квадратных карманов 90° | Радиусы, соответствующие стандартным фрезам с концевым сверлом | Можно упростить фрезерование, если конструкция сопряжения позволяет радиусы |
| Глубина кармана | Глубокие карманы с тонкими стенками | Сбалансированные соотношения глубины и ширины с жесткими стенками | Помогает управлять достижением инструментом, жесткостью и риском деформации |
| Допуски | Универсальные строгие допуски (+/- 0,005 мм) | Выборочные строгие допуски только для критических отверстий | Нацелено на снижение усилий при финишной обработке на функционально необходимых элементах |
| Операции настройки | Особенности на более чем 5 сторонах, требующие нескольких настроек | Объединенные особенности для обработки сверху за один настрой | Может снизить количество настроек; перенос датумов все еще требует контроля |
Основные факторы затрат при обработке пластин упаковочных машин
Незапланированные расходы на обработку для пластин CNC-упаковочных машин обычно возникают из-за проектных решений, игнорирующих практические ограничения фрезерных станков. Определение мест скопления часов работы станка и износа инструмента позволяет устранить потери до того, как сырье попадет в зажим.
Избыточное удаление сырья
- Размер заготовки: Указание нестандартных толщин пластин вынуждает фрезеровать целые поверхности до нужных размеров, увеличивая время цикла и создавая излишние отходы.
- Высокие показатели удаления материала: Фрезерование массивных глубоких карманов из цельного блока значительно снижает эффективность удаления материала по сравнению с началом с оптимизированных размеров пластин с минимальными отходами.
Глубокие карманы и узкие радиусы углов
- Дефлекция инструмента: Глубокие полости требуют проверки охвата режущего инструмента, жесткости, материала и отделки; фиксированное соотношение глубины к диаметру не является универсальным пределом обработки.
- Маленькие внутренние углы: Острые внутренние углы мешают более крупным, жестким фрезам для черновой обработки быстро очищать материал, вынуждая выполнять длительные финальные проходы с мелкими фрезами.
Сложные спецификации и сложные настройки
Излишняя сложность конструкции увеличивает время настройки станка и трудозатраты на изготовление нестандартных компонентов упаковки.
| Фактор стоимости обработки | Влияние на производство | Стратегия оптимизации DFM |
|---|---|---|
| Точные допуски | Требует дополнительных финальных проходов и более медленной подачи резания | Применяйте строгие допуски только к критическим местам подшипников; оставляйте не критические особенности пластин с стандартными допусками обработки |
| Пользовательские резьбы | Требуют специализированных инструментов и индивидуальных программ обработки резьбы | Стандартизация обозначений для стандартных размеров резьбы и готовых крепежных элементов |
| Многосопловые установки | Переориентация деталей увеличивает трудозатраты и риски накопления допусков | Разрабатывайте плоские базовые пластины для зажимов в один этап или оптимизированных настроек ЧПУ с проверенными фиксациями и переносом датумов |
Решение этих ключевых факторов стоимости на ранних этапах проектирования компонентов позволяет поддерживать низкую себестоимость при обеспечении высокой точности посадки и функции для кастомных креплений и кронштейнов для упаковки.
Руководство по проектированию DFM для прецизионных CNC-пластин
Применение умных правил проектирования для производимости (DFM) превращает сложные CAD-модели в экономичные решения Оптимизированные CNC-обработанные пластины DFM для упаковочных машин. Мы сосредоточены на критических геометрических настройках, которые сокращают время обработки и увеличивают срок службы инструмента без ущерба для структурной прочности.
Стандартизация внутренних радиусов углов
Вращающиеся фрезы оставляют внутренние радиусы углов. Согласуйте радиусы или скругления, подходящие для сопряженного компонента и обеспечивающие доступ инструмента. Подходящая геометрия зависит от глубины кармана, размера инструмента и функции; универсального множителя радиусов не существует.
Оптимизация толщины стенок и соотношений карманов
Жесткость стенок и охват инструмента зависят от материала, поддерживаемой длины, геометрии кармана, фиксации и допусков. Выделите тонкие участки и глубокие карманы для оценки осуществимости. Числовые правила по толщине или глубине — это отправные точки для проверки конструкции, а не гарантированные пределы обработки.
Быстрый справочник по рекомендациям DFM для компонентов упаковки
| Особенность пластины | Проверка перед расчетом партии |
|---|---|
| Внутренние углы | Требуемый зазор для сопряжения, допустимые радиусы и доступ к инструменту. |
| Стены и карманы | Жесткость, охват инструмента, поддержка и риск деформации. |
| Резьбовые отверстия | Стандарт, размер, полезное зацепление, глубина слепого отверстия и инспекция. |
| Отметки и установки | Функциональные опорные поверхности, зажимные поверхности и переноска базовых точек. |
Оптимизация резьб и зажимов в одной установке
Повторное зажимание деталей под разными углами увеличивает трудозатраты и вводит допуски на укладку. Проектирование компонентов упаковочной машины для одиночной установки сохраняет плотные геометрические связи между критическими точками крепления.
- Стандартизированные обозначения: Используйте стандартные обозначения резьбы там, где это уместно; указывайте полезное зацепление, зазор для биения и глубину слепого отверстия в соответствии с конструкцией соединения.
- Объединённые сверления для расширения: Держите размеры расширений одинаковыми по всей пластине, чтобы станок мог выполнять один маршрут инструмента без ненужных смен инструментов.
- Однопроходное крепление: Оставляйте ключевые карманы для крепления, отверстия для выравнивания штифтов и опорные кромки на основной поверхности. Проектирование компонентов, таких как прецизионных пластин позиционирования для сборки упаковочных машин с выделенными вкладками для крепления, обеспечивает быстрое и точное выравнивание при высокой массовой обработке пакетной ЧПУ-обработки.
Выбор материала для пластин упаковочного оборудования
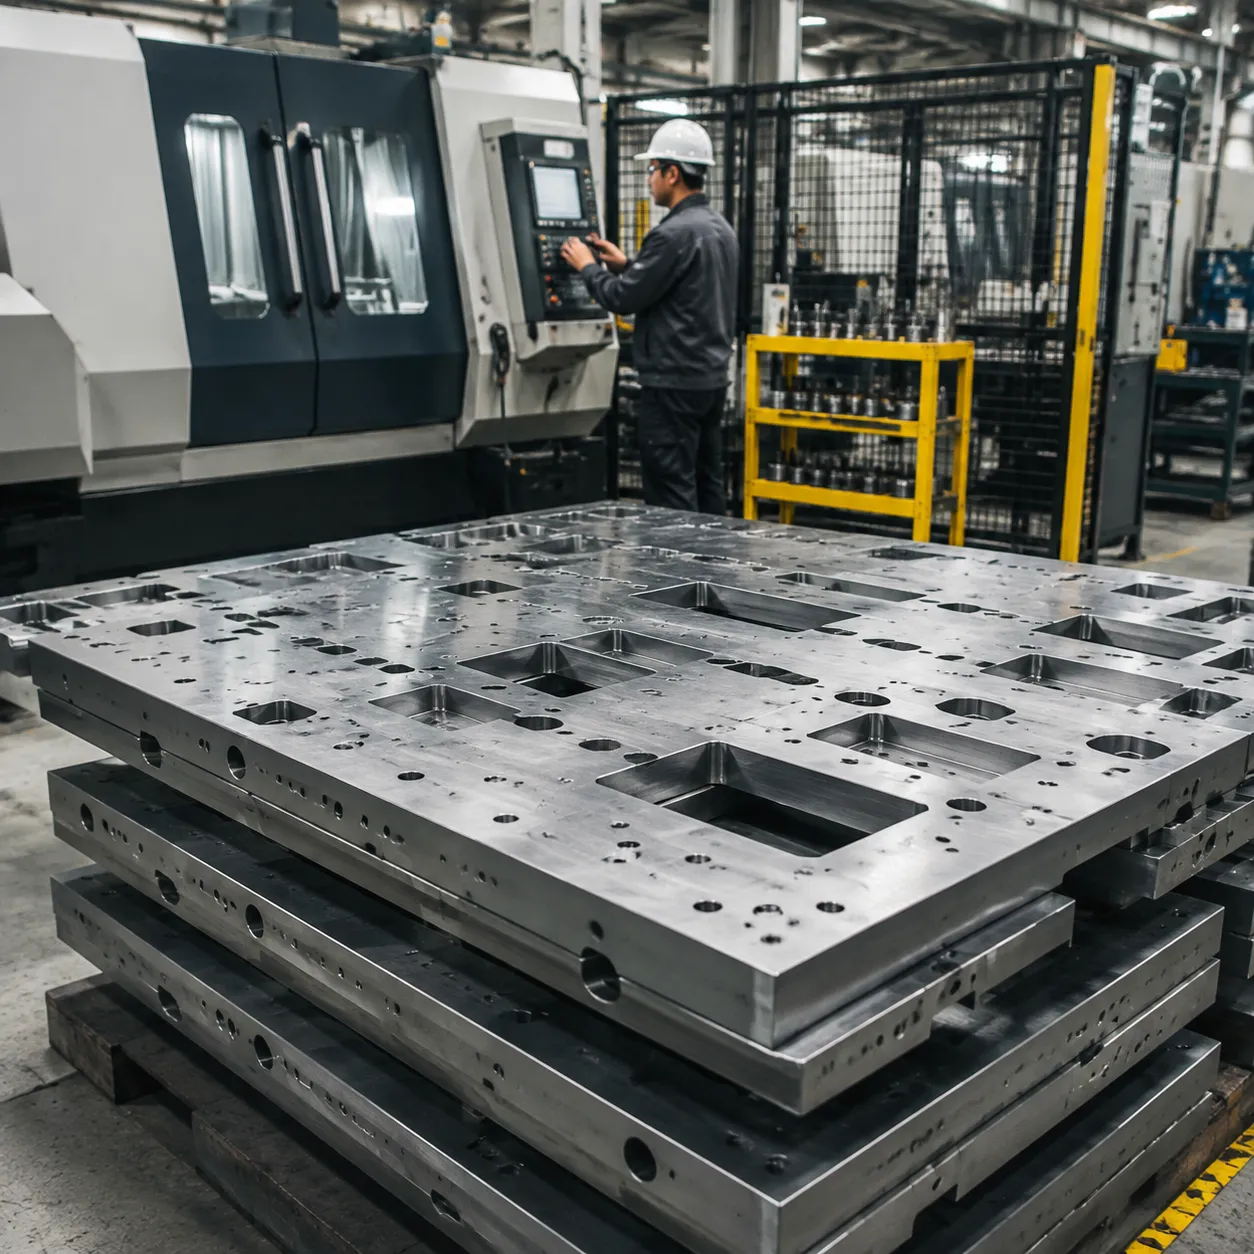
Выбор подходящего сплава для оптимизированных для DFM пластин, обработанных ЧПУ, для упаковочных машин балансирует высокие скорости циклов, тепловую эффективность, сопротивление коррозии и общие затраты на производство.
Сплавы алюминия для легких и тепловых управлений
- 6061-T6 алюминий: Обеспечивают отличную обрабатываемость, легкий вес и превосходную теплопроводность. Это наш основной выбор для общих алюминиевых пластин, монтажных планок для термозаклеивания и высокоскоростных возвратно-поступательных компонентов.
- Алюминий 7075-T6: Обеспечивают прочность, сравнимую со структурной сталью, при значительно меньшем весе. Идеальны для компонентов упаковочных машин, испытывающих постоянные динамические нагрузки.
Нержавеющая сталь для промывочных и санитарных условий
Указывайте марку стали 304 или 316L в соответствии с соответствующими требованиями к материалу и запасам. Химия очистки, температура, воздействие хлорида и контакт с продуктом должны быть проверены для предполагаемого использования. Ни один сплав не является универсальным одобрением по коррозии или контакту с пищевыми продуктами.
Углеродистые и инструментальные стали для тяжелых структурных пластин
Указывайте марку стали, состояние заготовки, твердость и любые требования к термообработке. Возможность выполнения, допуск на отделку, контроль деформации и доступ к вторичным процессам подтверждаются чертежом перед приемкой.
Обработка поверхности и коррозионная стойкость
| Тип отделки | Совместимые материалы | Идеальное применение для упаковки | Основная инженерная выгода |
|---|---|---|---|
| Анодирование типа II и III | Легированные алюминиевые сплавы | Направляющие пластины и рамы конвейера | Указывайте тип покрытия, толщину, маскировку и конечные размеры. |
| Электрополировка | 304 / 316L нержавеющая сталь | Гигиеничные пластины для контакта с пищевыми продуктами | Требования к текстуре поверхности и проверка применения должны быть согласованы. |
| Электролитическое никелирование без электролита | Углеродистая и инструментальная сталь | Корпуса привода и структурные основания | Подтверждайте спецификацию покрытия, доступ к процессу и приемку. |
Соответствие исходного материала и обработки поверхности на ранней стадии проектирования обеспечивает более низкие производственные затраты и надежное производство благодаря нашим комплексное решение по ЧПУ для упаковочного оборудования.
Заявки на оптимизированные для DFM пластины с ЧПУ для упаковочных машин
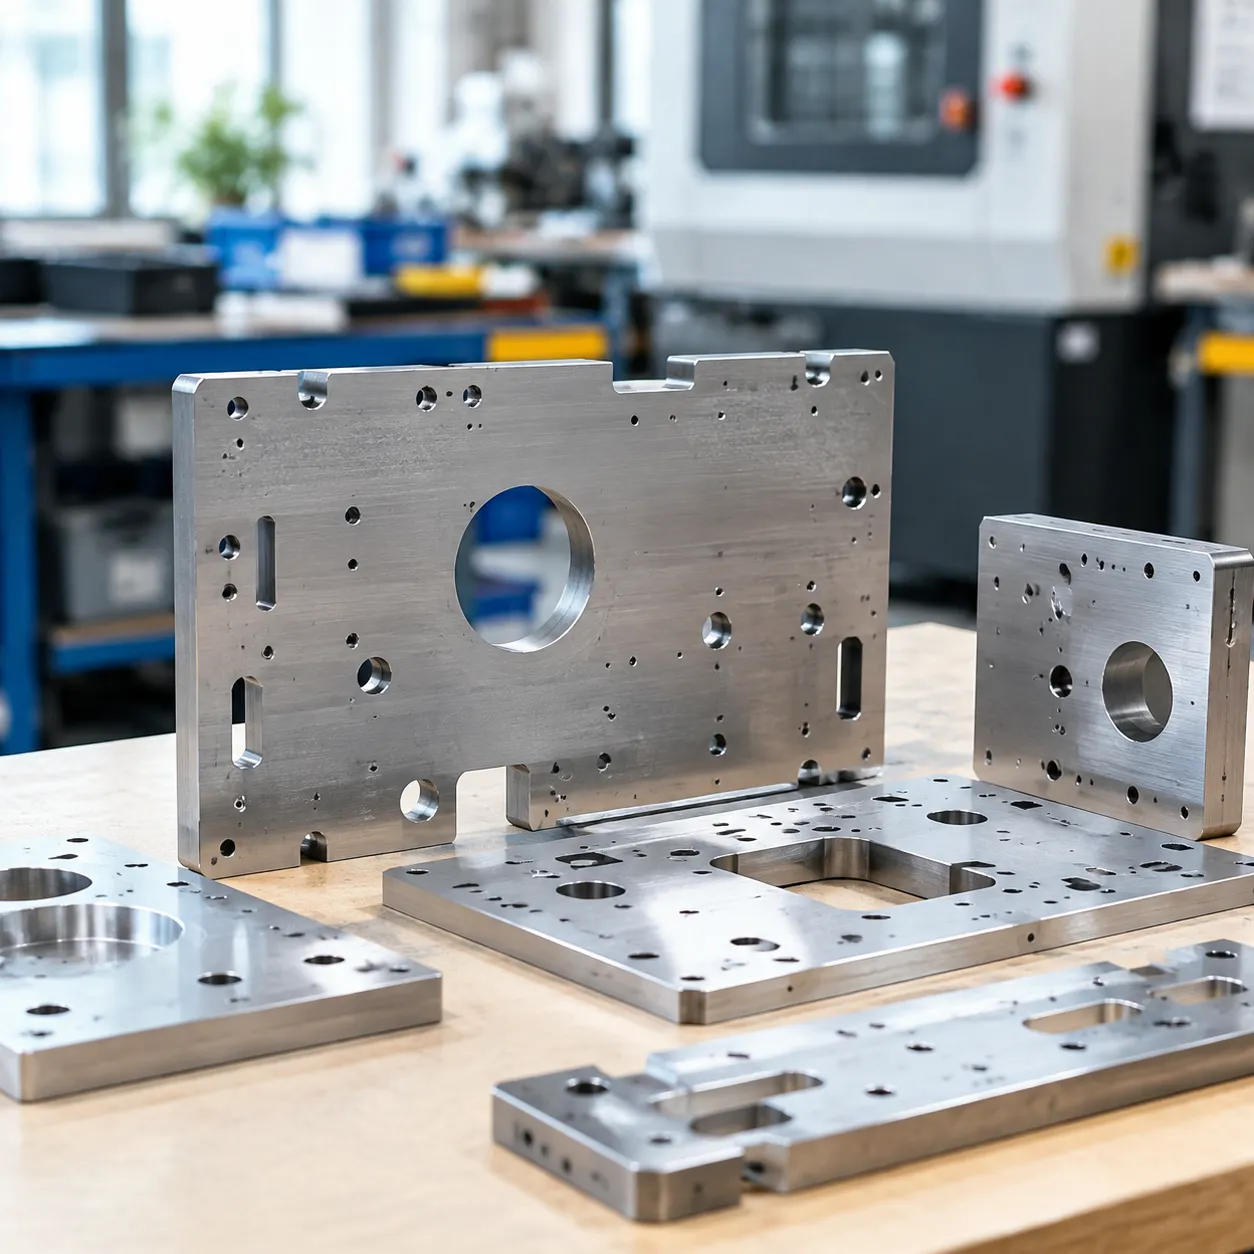
Упаковочные пластины могут поддерживать механизмы, обеспечивать монтажные опоры или входить в состав модуля передачи или уплотнения. Функциональные нагрузки, жесткость и производительность машины остаются ответственностью утвержденного проекта оборудования.
Структурные пластины для машин VFFS
Для пластин VFFS определите базовые точки монтажа, расположение подшипников или направляющих, толщину пластины и любые карманы для снижения массы. Согласуйте критические особенности инспекции и проверьте готовую пластину в сборке заказчика перед утверждением образца.
Роботизированные конечные эффекты и пластины вакуумных коллекторов
Для пластин инструментов для конечного захвата предоставьте утвержденные интерфейсы, требования к нагрузке и любые проходные или уплотнительные особенности. Определите требования к герметичному тесту или сборочному тесту отдельно; геометрия обработки сама по себе не обеспечивает герметичную вакуумную цепь.
Конвейерные платформы для индексирования и пластины для крепления термозакрепляющих планок
Указывайте функциональную плоскостность, расположение направляющих и тепловые интерфейсы для пластины. Там, где она соединяется с уплотнительными губками или нагревательными пластинами, предоставьте соответствующий чертеж интерфейса и окончательное состояние отделки. Согласуйте, как пластина поддерживается во время инспекции.
Часто задаваемые вопросы о DFM ЧПУ упаковочных пластинах
Насколько оптимизация DFM может снизить затраты на производство упаковочных пластин?
Экономия зависит от исходного дизайна, удаления материала, настроек, допусков, количества и инспекции. Сравнивайте утвержденную исходную и предложенную геометрию при одинаковом количестве и объеме. ZSCNC не обещает фиксированный процент экономии; каждый расчет подтверждает выбранный маршрут производства.
Какая марка алюминия лучше всего подходит для пластин упаковочных машин для контакта с пищевыми продуктами?
Нет универсально лучшего сорта алюминия для контакта с пищевыми продуктами. Марка, покрытие, контакт с продуктом, условия очистки и требуемые доказательства соответствия должны оцениваться для конкретного применения. Связанные Упаковочные детали из 6061-T6 и жестко анодированные алюминиевые детали варианты на основе чертежей, а не автоматические одобрения контактов с пищевыми продуктами.
Почему острые внутренние квадратные карманы дорого обрабатывать на ЧПУ?
Роторный фрезер не может создать идеально острый внутренний угол обычной фрезеровкой кармана. Разрешённый радиус, скругление угла или пересмотренная сборочная деталь могут упростить производство. Если острая внутренняя геометрия необходима, подтвердите необходимый технологический маршрут перед расчетом стоимости; ZSCNC не имеет внутреннего EDM или проволочной резки.
Можно ли внести изменения в проектирование (DFM) существующих CAD-файлов упаковочного оборудования?
Мы можем проверить предоставленную модель и предложить изменения радиусов, карманов, резьб или крепёжных отверстий. Заказчик должен утвердить исправленный чертёж и проверить его влияние на посадку, прочность и функцию перед производством. Ни одно изменение CAD или чертежа не делается автоматически.
Связанные источники
Наш производственный центр в Вусси специализируется на фрезерной и токарной обработке с ЧПУ. У нас нет внутренней обработки 5-осевым станком, EDM или проволочной резкой. Возможность, объем проверки, необходимые документы на материал и график поставки подтверждаются для каждого заказа.
Требования к материалу и плоскостности для упаковочных пластин
Укажите марку алюминия, термообработку, толщину листа, схему базовых точек, плоскостность и расположение монтажных отверстий. 6061, 6082 или 7075 должны соответствовать утверждённому чертежу; наличие материала и необходимые документы подтверждаются перед принятием заказа. Для повторных заказов подтвердите утверждённый сорт материала, состояние отделки и ревизию.
Партии заказов и утверждение первого образца для упаковочных пластин
Что должен включать OEM в запросе ценового предложения на партию пластин?
Предоставьте 2D-чертёж и соответствующую модель, ревизию, марку и термообработку материала, итоговую толщину, условия поддержки плоскостности, базовые точки крепления и отделку. Укажите количество образцов, количество на выпуск, предполагаемый годовой спрос, место доставки и запрашиваемые даты для каждого номера детали.
Как контролируются повторные партии после изменений DFM?
Утвердите исправленный чертёж перед обработкой и согласуйте особенности первого образца, состояние отделки и объем отчёта. После утверждения сборки заказчиком, укажите эту ревизию в повторных заказах и отметьте изменения в сопрягаемом оборудовании. Для парных боковых пластин укажите номера деталей слева и справа и укажите, означают ли количества единицы или комплекты.
Загрузите чертежи упаковочных пластин для расчёта стоимости партии. Включите ваш номер детали и список количества. Форма принимает файлы PDF, STEP и DWG размером до 5 МБ; по электронной почте info@zscncpack.com для больших файлов или других форматов. Цена и доставка соответствуют подтверждённому объёму работ.