Для повторного заказа сопла определите стандарт соединения, метод уплотнения, геометрию сопряжения, критерии инспекции и ревизию чертежа до начала обработки. Внешний диаметр или фотография сами по себе не описывают полный интерфейс распылительного сопла.
Это руководство помогает покупателям упаковочного оборудования подготовить спецификации соединения распылительного сопла для заказных обработанных компонентов. Оно охватывает информацию, необходимую для получения коммерческого предложения, проверки образца и поставки повторной партии. Точность распыления, поведение при закрытии и очистка также требуют проверки на собранной машине.
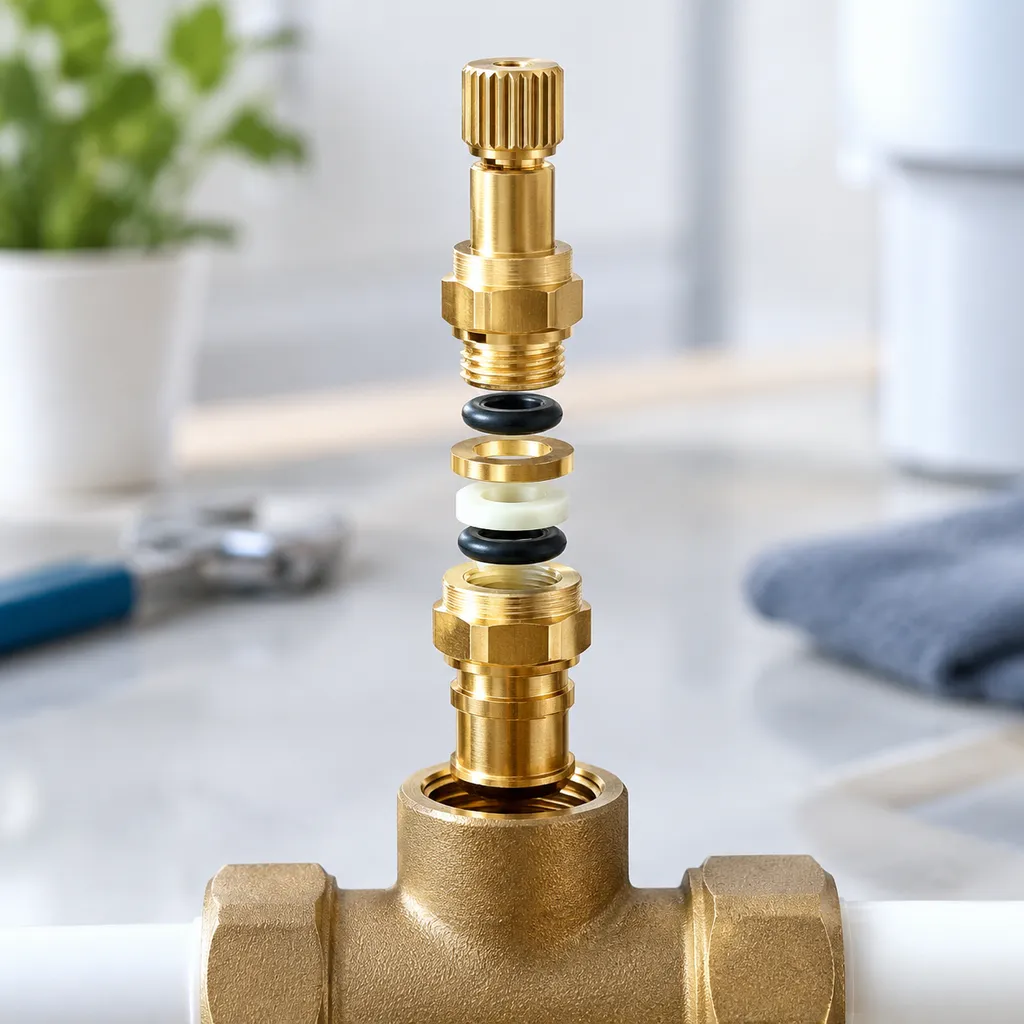
Примечание к изображению: представленная сцена распыления носит иллюстративный характер. Ниже приведена концептуальная схема, а не производственный чертеж или доказательство инспектированной сборки заказчика.
Определите объем компонента и сборки
Начните с точного определения того, что поставщик предоставит: наконечник сопла, корпус, соединительный рукав, шток клапана, вставку седла или согласованный набор обработанных деталей. Коммерческое предложение на отдельный компонент не включает автоматически уплотнения, приводы, сборку или протестированную головку распыления.
Определите, что входит в комплект
- Идентификация детали: укажите номер детали, утвержденную ревизию чертежа и количество для каждого элемента.
- Сопряженные детали: укажите коллектор, шток, прокладку, зажим или монтажную скобу, которые контролируют посадку. При наличии предоставьте соответствующие размеры интерфейса.
- Объем сборки: укажите, поставляются ли компоненты отдельно или требуют согласованного процесса сборки. Перечислите отдельно приобретенные уплотнения и другие закупленные элементы.
- Документы по материалам: укажите марку материала и требуемую прослеживаемость или тип сертификата на этапе RFQ. Наличие и объем документации должны быть подтверждены с заказом.
ZSCNC рассматривает заказные компоненты сопел для ЧПУ точения и фрезерования по утвержденным чертежам. Наши стандартные допуски по размерам около ±0,01 мм; выбранные особенности могут рассматриваться с допуском ±0,005 мм после анализа материала, геометрии, процесса и доступа к измерениям. Эти показатели не являются универсальными требованиями к резьбе, вылету или сборке.
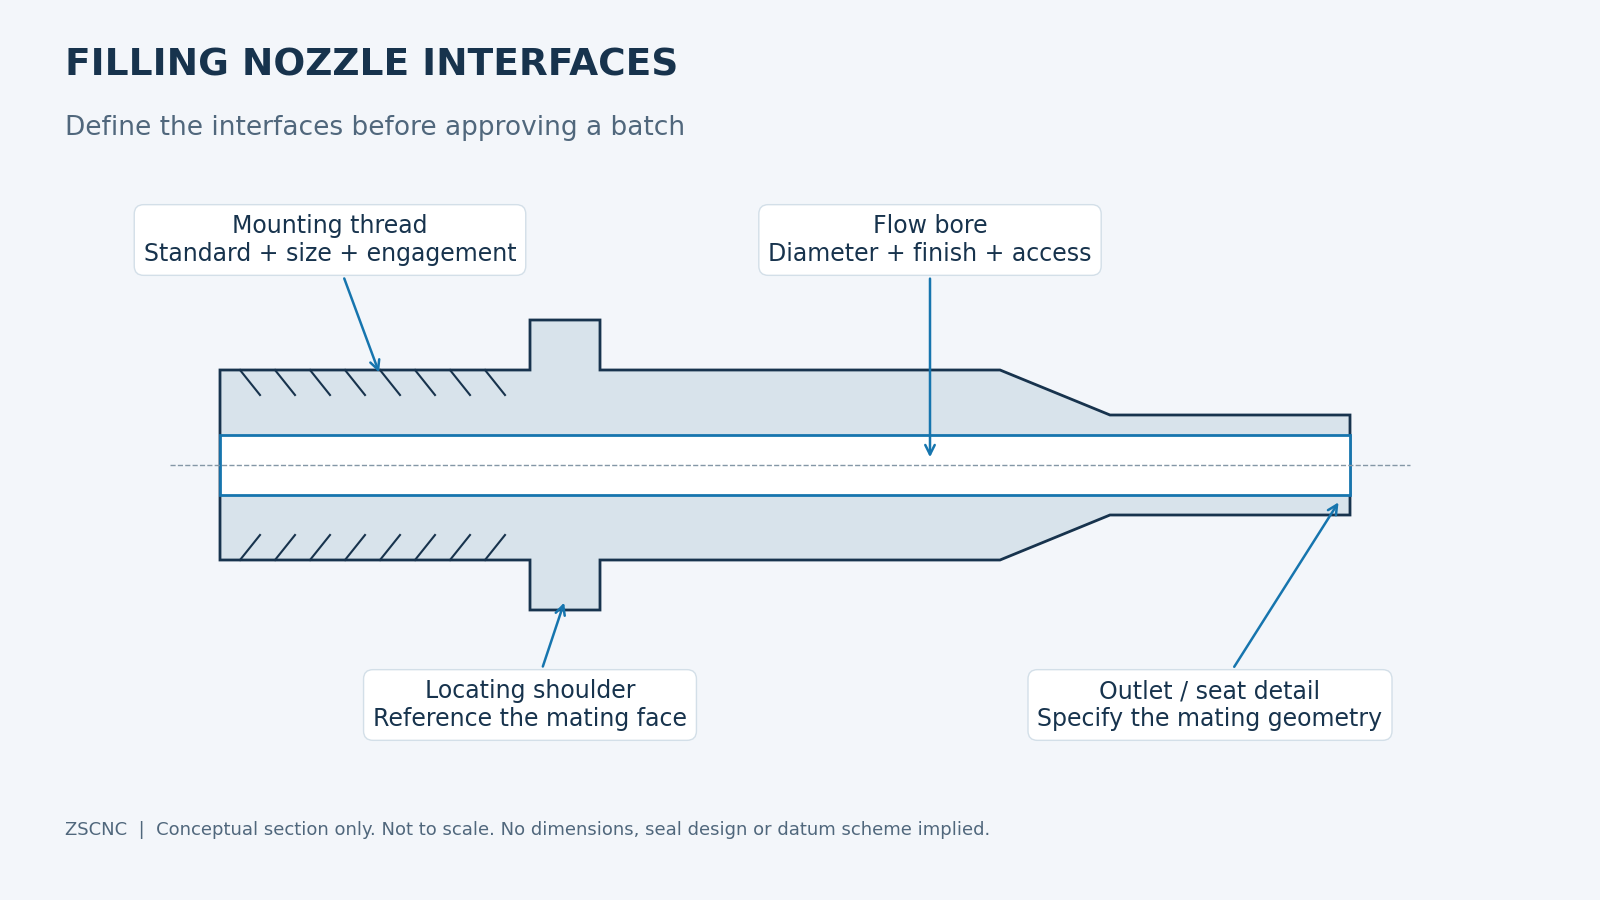
Укажите стандарты соединения и методы уплотнения
Напишите полный обозначение соединения, а не просто “BSP”, “метрический” или “санитарное соединение”. Аналогичные соединения могут иметь разные формы резьбы, размеры, требования к зацеплению и схемы уплотнения.
| Интерфейс | Включите в чертеж или ТЗ | Подтвердите детали уплотнения |
|---|---|---|
| Параллельная резьба | Стандарт, номинальный размер, шаг, класс допусков, при применении, рабочая глубина и входное отверстие | Определите отдельную плоскость уплотнения, шайбу, прокладку или уплотнительное кольцо |
| Коническая резьба трубы | Точный стандарт и размер, требования к зацеплению или измерению, сопрягаемое соединение | Подтвердите разрешенные герметики и требования к сборке с проектировщиком оборудования |
| Зажим / фланец | Применимый стандарт, размеры фланца и детали сопрягаемого зажима и прокладки | Определите контактные поверхности прокладки; “Три-клапан” сам по себе недостаточен для предоставления размерной информации |
| Индивидуальный фланец | Шаблон отверстий, направляющие пилоты или штифты, монтажная поверхность и ориентация | Предоставьте геометрию лицевой поверхности или канавки и утвержденную спецификацию уплотнения |
Зацепление резьбы и герметизация жидкости — разные требования. Производитель оригинального оборудования должен подтвердить выбранное соединение и уплотнение для условий жидкости, давления, температуры и очистки. Производитель компонентов не должен делать выводы о совместимости только по названию материала.
Защита уплотнения во время сборки
Определите кромки, чувствительные к заусенцам, фаски для входа, окончания резьбы и поверхности, пересекаемые уплотнением во время установки. Укажите условия кромок на чертеже. Приемка резьбы должна соответствовать применяемому стандарту и согласованному методу контроля, а не универсальному заявлению ±0.005 мм.
Определите посадочные поверхности и эталоны выравнивания
Уплотнительное посадочное место для заливной форсунки должно быть описано вместе с его сопрягаемым компонентом. Укажите профиль посадочного места, контактный диаметр, угол или радиус, где это уместно, а также связь с элементами позиционирования, используемыми при сборке.
- Конические или формованные посадочные места: определите фактический профиль и его геометрические отношения к направляющей или другому функциональному эталону. Не предполагается универсальный угол посадочного места.
- Резьбовые канавки: укажите одобренное уплотнение и определите ширину канавки, глубину, радиусы углов, зазор и условия кромок, где это применимо.
- Плоские поверхности: укажите контактную площадь и требования к чертежу по плоскостности, ориентации или отклонению, где это функционально необходимо.
- Эталоны: выберите их в зависимости от того, как сопло расположено в машине. Опорное плечо или отверстие могут иметь значение, но обозначения эталонов и настройка контроля зависят от чертежа.
Если посадочное место и шток поставляются вместе, согласуйте, являются ли они взаимозаменяемыми по всей партии или сохраняются как идентифицированные совпадающие комплекты. Для деталей штока, связанных с конкретной спецификацией, смотрите спецификации штока запорного клапана RFQ.
Согласуйте требования к отделке поверхности и инспекции
Назначьте требования к отделке поверхности для соответствующих контактных с продуктом, уплотнительных и скользящих участков. Одно значение Ra не должно автоматически применяться ко всем поверхностям. Тип уплотнения, движение, доступ к обработке и требования к очистке оборудования влияют на спецификацию чертежа.
Укажите требуемый параметр шероховатости и его предел, места измерения и любые особые условия измерения. Для труднодоступных внутренних проходов или малых посадочных мест подтвердите, как можно проверить выполнение требования перед принятием заказа. См. также наш руководство по отделке поверхности для уплотнительных и скользящих компонентов.
Установите план приемки партии перед производством
- Обозначьте критические характеристики и согласуйте метод измерения для резьб, отверстий, геометрии седел и функциональных связей.
- Подтвердите требования к утверждению образцов, частоту инспекций и необходимые записи для каждой партии.
- Укажите, принимаются ли размеры и отделка до или после любой согласованной операции отделки.
- Запросите документацию по материалам и отчеты о инспекциях явно; подтвердите их объем, доступность и любые дополнительные расходы с предложением.
- Договоритесь о защитной упаковке для открытых резьб, седел и отделанных поверхностей.
Проверка размеров или шероховатости сама по себе не доказывает, что собранная насадка будет герметичной. Статическое тестирование на утечку или давление — это отдельная деятельность: объем сборки, оборудование, среда, давление, продолжительность и критерии приемки требуют отдельного согласования. Это не входит в стандартную комплектацию с обработанной деталью.
Отделите инспекцию компонентов от проверки производительности заполнения
Ведите отдельные записи о приемке компонентов и валидации станков с определенными обязанностями.
| Этап | Что необходимо установить | Основа приемки |
|---|---|---|
| Инспекция обработанных компонентов | Идентичность материала, согласованные размеры, проверки резьб, геометрия седел, отделка и условия кромок | Утвержденный чертеж компонента и подтвержденный план инспекции |
| Согласованный сборочный или статический тест | Только те действия по сборке и тестированию, которые явно включены в заказ | Письменные условия тестирования и критерии приемки |
| Валидация линии наполнения | Точность наполнения, поведение капания, цикл работы, эффекты продукта и эффективность очистки при рабочих условиях | Процедуры OEM или конечного пользователя для собранного оборудования и фактического применения |
Обзор обработки ZSCNC поддерживает производство компонентов. Он не подтверждает гигиеничность полной машины, соответствие требованиям по контакту с пищевыми продуктами, процесс очистки или производительность заполнения. Владелец оборудования или OEM должен установить применимые требования и подтвердить финальную систему.
Контрольный список RFQ для повторных заказов на форсунки
Для кастомные 316L-заполнительные форсунки и обработанные компоненты, отправьте последовательный пакет данных, чтобы котировка отражала текущий дизайн и требуемые объемы партии.
- Чертежи и редакции: размерные 2D-чертежи и 3D-модель, где доступно; укажите изменения по сравнению с предыдущим заказом и какой документ регулирует.
- Материалы и документы: точный сорт, любые одобренные альтернативы и требования к сертификату или прослеживаемости.
- Детали соединения: полные обозначения резьбы или наконечника, сопрягающая геометрия, ориентация и зацепление.
- Информация о седле и уплотнении: геометрия контакта, одобренные детали уплотнения, критические допуски и указанный финиш поверхности.
- Объем заказа: количество по номеру детали, штук на комплект машины, образец, первая партия и ожидаемые повторные поставки.
- Инспекция и доставка: прием образцов, записи инспекции, требования к упаковке и запрошенная дата доставки.
Для повторных поставок подтвердите ревизию чертежа и статус утверждения перед выпуском следующей партии. Предыдущий прием не автоматически подтверждает изменение материала, сопрягаемой детали, уплотнения или покрытия.
Подготовка заказа на партию? Загрузите чертежи насадок для котировки партии. Включите номера деталей, материалы, количества и запрошенную дату доставки. Мы рассмотрим объем обработки и любые требования, требующие уточнения.
Технические справки
- Swagelok: Руководство по идентификации резьб и соединений — справочник для определения типов резьбы и соединений.
- Руководство по уплотнениям O-кольца Parker — справочник по проектированию уплотнений и гнезд.
Эти справочные материалы предоставляют общие инженерные сведения. Они не заменяют утвержденный чертеж и не подразумевают аффилированность ZSCNC с каким-либо производителем.