Voor een herhaalbestelling van een mondstuk, definieer de verbindingsstandaard, afdichtmethode, contactgeometrie, inspectiecriteria en tekeningrevisionering voordat het bewerken begint. Een buitendiameter of een foto alleen beschrijft niet een volledige vulmondstukinterface.
Deze gids helpt inkoop van verpakkingsapparatuur bij het voorbereiden van specificaties voor vulmondstukverbindingen voor op maat gesneden onderdelen. Het behandelt de informatie die nodig is voor offerte, monsterbeoordeling en herhaalbatchlevering. Nauwkeurigheid van vullen, afsluitgedrag en reinigingsprestaties vereisen ook validatie op de gemonteerde machine.
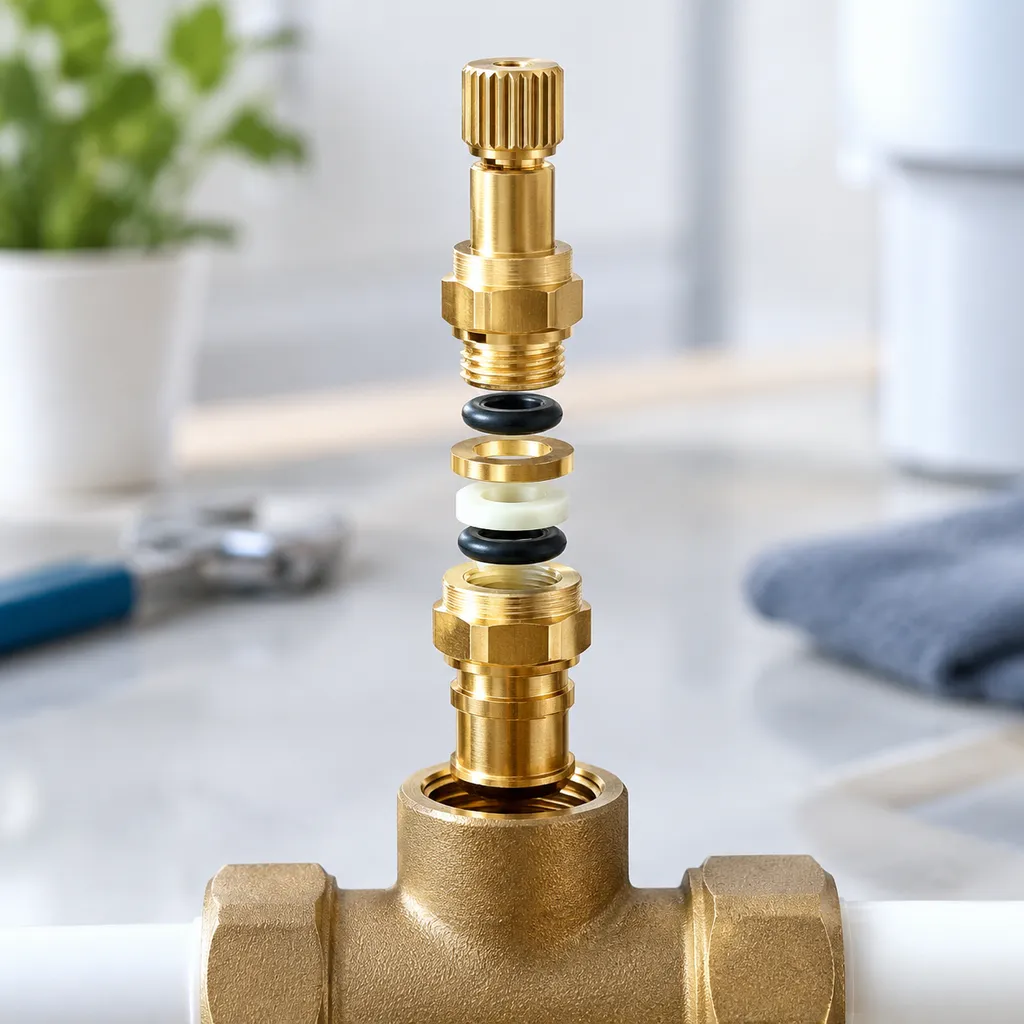
Afbeeldingsnotitie: de getoonde vulscene is illustratief. Het onderstaande diagram is een conceptuele uitleg, geen productietekening of bewijs van een geïnspecteerde klantmontage.
Definieer de Component- en Assemblageomvang
Begin met het identificeren van wat de leverancier precies zal leveren: een mondstukpunt, lichaam, verbindingshuls, klepstang, zittinginzet of een overeengekomen set geslepen onderdelen. Een offerte voor een individueel onderdeel omvat niet automatisch afdichtingen, actuatoren, montage of een geteste vulkop.
Identificeer wat inbegrepen is
- Onderdelenidentificatie: geef een onderdeelnummer, goedgekeurde tekeningrevision en hoeveelheid voor elk item.
- Contactonderdelen: identificeer het manifold, de stang, pakking, klem of montagemontage die de passing regelt. Geef de relevante interface-afmetingen wanneer beschikbaar.
- Omvang van de montage: geef aan of onderdelen afzonderlijk worden geleverd of dat een overeengekomen montageproces vereist is. Vermeld gekochte afdichtingen en andere ingekochte onderdelen apart.
- Materiaaldocumenten: specificeer de materiaalklasse en gevraagde traceerbaarheid of certificaattype op het RFQ-niveau. Beschikbaarheid en scope van documenten moeten worden bevestigd bij de bestelling.
ZSCNC beoordeelt op maat gemaakte mondstukonderdelen voor CNC-draaien en frezen volgens goedgekeurde tekeningen. Onze normale dimensionele capaciteit ligt rond ±0,01 mm; geselecteerde kenmerken kunnen worden overwogen op ±0,005 mm na beoordeling van materiaal, geometrie, proces en meettoegang. Deze cijfers zijn geen algemene draad-, uitloop- of montage-specificaties.
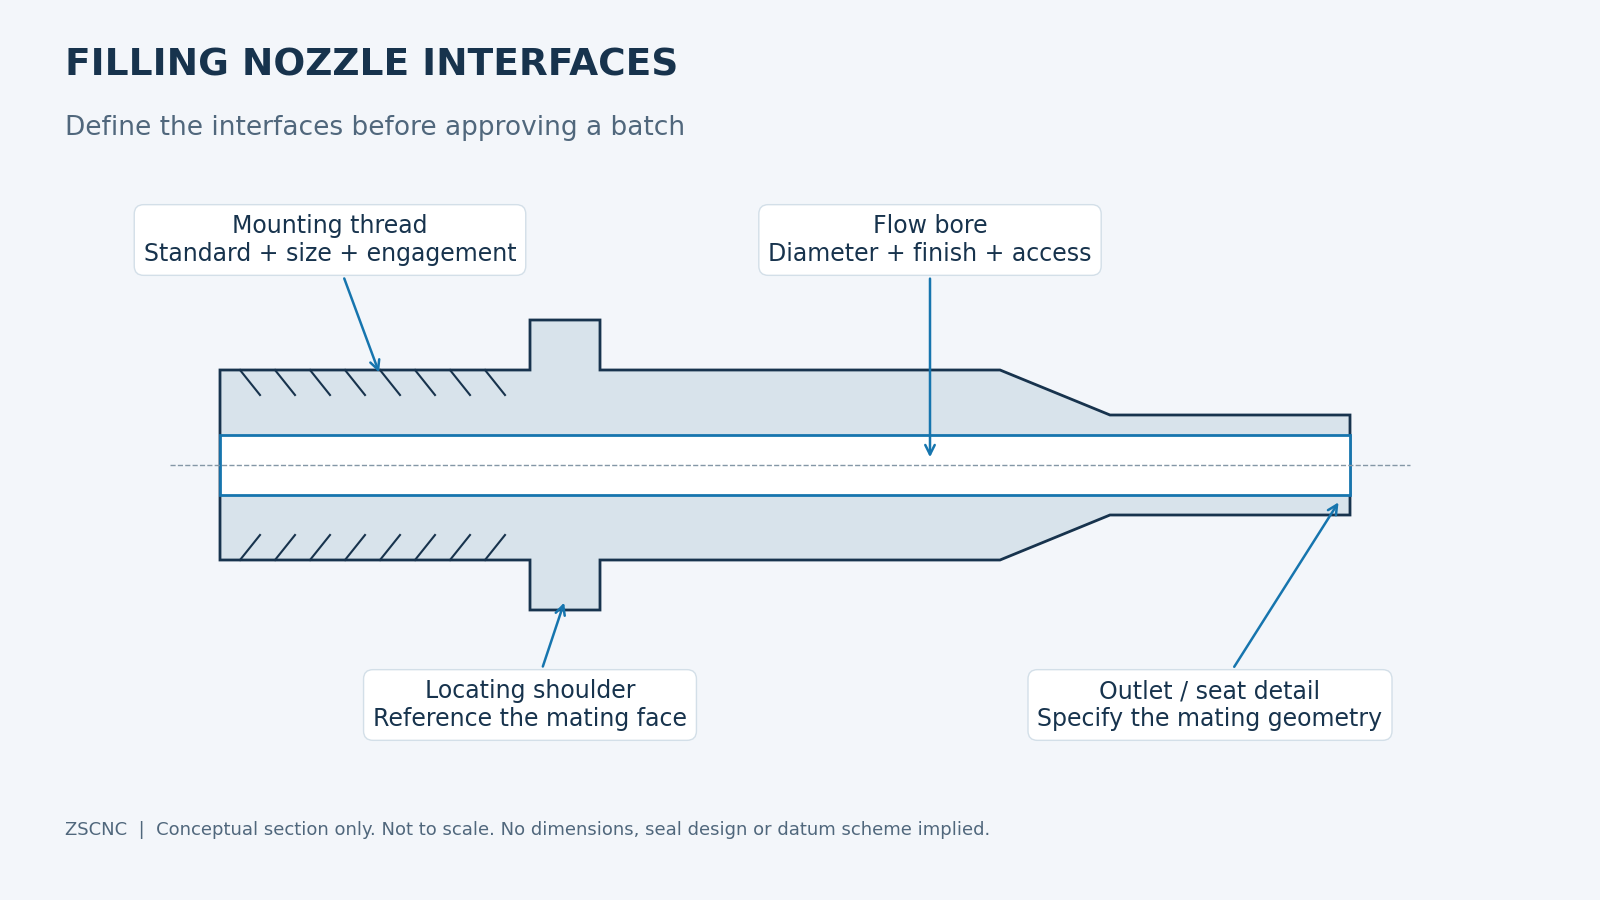
Specificeer verbindingsnormen en afdichtingsmethoden
Schrijf de volledige verbindingsaanduiding in plaats van simpelweg “BSP,” “metrisch” of “sanitaire aansluiting.” Soortgelijke verbindingen kunnen verschillende draadvormen, maten, inschroefvereisten en afdichtingsarrangementen hebben.
| Interface | Neem op in de tekening of RFQ | Afdichtingsdetail ter bevestiging |
|---|---|---|
| Parallelle draad | Standaard, nominale maat, spoed, tolerantieklasse waar van toepassing, bruikbare diepte en inloop | Identificeer het aparte afdichtingsvlak, waser, pakking of O-ring-constructie |
| Taperende pijpdraad | Exacte standaard en maat, inschroef- of meetvereisten, passend verbinding | Bevestig de toegestane afdichtmiddel- en montagevereisten met de ontwerper van de apparatuur |
| Klem / ferrule | Toepasselijke standaard, ferrule-afmetingen en passende klem- en pakkingdetails | Definieer de contactvlakken van de pakking; “Tri-Clamp” alleen is onvoldoende dimensionele informatie |
| Aangepaste flens | Gatpatroon, positioneringspil of dowels, montagervlak en oriëntatie | Bied de vlakafdichting of groefgeometrie en de goedgekeurde afdichtingsspecificatie aan |
Draadinschakeling en vloeistofdichting zijn verschillende vereisten. De OEM moet de geselecteerde verbinding en afdichting bevestigen voor de vloeistof, druk, temperatuur en reinigingsomstandigheden. Een onderdelenfabrikant mag de compatibiliteit niet afleiden uit alleen de materiaalnaam.
Bescherm de afdichting tijdens montage
Identificeer randgebieden die gevoelig zijn voor burrs, inloopchamfers, draaduitlopen en oppervlakken die tijdens installatie door een afdichting worden gekruist. Specificeer randcondities op de tekening. Acceptatie van schroefdraad moet volgen volgens de toepasselijke norm en overeengekomen meetmethode, in plaats van een universele verklaring van ±0,005 mm.
Definieer afdichtingszittingen en uitlijningsreferentiepunten
Een vulmondafdichtingszitting moet worden beschreven samen met het bijbehorende onderdeel. Geef het profiel van de zitting, contactdiameter, hoek of radius waar relevant, en de relatie tot de positioneringskenmerken die in de montage worden gebruikt.
- Conische of gevormde zittingen: definieer het daadwerkelijke profiel en de geometrische relatie tot de geleidingsbuis of andere functionele referentie. Ga niet uit van een universele zittinghoek.
- Afdichtingsgroeven: identificeer de goedgekeurde afdichting en specificeer de groefbreedte, diepte, hoekstraal, speling en randcondities indien van toepassing.
- Vlakke vlakken: identificeer het contactgebied en de tekeningvereisten voor vlakheid, oriëntatie of uitloop waar functioneel nodig.
- Referentiepunten: kies ze op basis van hoe de nozzle in de machine is geplaatst. Een bevestigingsschouder of boring kan relevant zijn, maar referentieborden en de inspectieopstelling zijn tekeningafhankelijk.
Waar een zitting en steel samen worden geleverd, stem af of ze uitwisselbaar zijn over de batch of als geïdentificeerde matched sets worden onderhouden. Voor details over steelspecifieke offertes, zie de specificaties RFQ-checklist voor vulklepstelen.
Akkoord over oppervlakteafwerking en inspectievereisten
Ken oppervlakteafwerkingsvereisten toe aan de relevante productcontact-, afdichtings- en glijdende gebieden. Eén Ra-waarde mag niet automatisch op elk oppervlak worden toegepast. Type afdichting, beweging, bewerkingsmogelijkheden en de reinigingsvereisten van de apparatuur beïnvloeden de tekening specificatie.
Neem de vereiste ruwheidparameter en limiet, meetlocaties en eventuele speciale meetcondities op. Voor moeilijk bereikbare interne doorgangen of kleine zittingen, bevestig hoe de vereiste kan worden geverifieerd voordat de bestelling wordt geaccepteerd. Zie ook onze gids voor oppervlakteafwerking voor afdichtings- en glijdende componenten.
Stel het Batch Acceptatieplan in vóór productie
- Kenmerk kritische eigenschappen en stem de meetmethode voor schroefdraad, boring, zitgeometrie en functionele relaties af.
- Bevestig de goedkeuringsvereisten voor monsters, inspectiefrequentie en de records die voor elke batch nodig zijn.
- Specificeer of afmetingen en afwerking worden geaccepteerd vóór of na een afgesproken afwerkingoperatie.
- Vraag expliciet om materiaaldocumentatie en inspectierapporten; bevestig hun scope, beschikbaarheid en eventuele bijkomende kosten met de offerte.
- Stem beschermende verpakking af voor blootgestelde schroefdraad, zitvlakken en afgewerkte oppervlakken.
Een dimensionele of ruwheidscontrole bewijst op zichzelf niet dat een gemonteerde nozzel lekvrij zal zijn. Statische lek- of druktesten vormen een aparte activiteit: de scope van de montage, apparatuur, medium, druk, duur en acceptatiecriteria vereisen specifieke afspraken. Het is niet standaard inbegrepen bij een bewerkt onderdeel.
Scheiding van Componentinspectie en Validatie van Vulprestatie
Houd de acceptatie van componenten en machinevalidatie als aparte records met gedefinieerde verantwoordelijkheden.
| Fase | Wat te vaststellen | Acceptatiebasis |
|---|---|---|
| Inspectie van bewerkte componenten | Materiaalidentiteit, afgesproken afmetingen, schroefdraadinspanning, zitgeometrie, afwerking en randcondities | Goedgekeurde componenttekening en het bevestigde inspectieplan |
| Afgesproken montage of statische test | Alleen de montage- en testactiviteiten die specifiek in de opdracht zijn opgenomen | Geschreven testvoorwaarden en acceptatiecriteria |
| Validatie van de vullijn | Vulnauwkeurigheid, druppelgedrag, cyclustijd, producteffecten en reinigingsprestaties onder bedrijfsomstandigheden | OEM- of eindgebruikersprocedures voor de gemonteerde apparatuur en de daadwerkelijke toepassing |
ZSCNC's bewerkingsbeoordeling ondersteunt de productie van componenten. Het certificeert niet de hygiëne, voedselcontactconformiteit, reinigingsproces of vulprestatie van de volledige machine. De eigenaar van de apparatuur of OEM moet de toepasselijke vereisten vaststellen en het uiteindelijke systeem valideren.
RFQ-controlelijst voor herhaalnozzeloorders
Voor maatwerk 316L vulnozzles en gefreesde componenten, stuur een consistent dat pakket zodat de offerte de huidige ontwerp en vereiste batchhoeveelheden weerspiegelt.
- Tekeningen en revisies: gedimensioneerde 2D-tekeningen plus een 3D-model waar beschikbaar; identificeer wijzigingen ten opzichte van de vorige bestelling en welk document bepalend is.
- Materiaal en documenten: exacte kwaliteit, goedgekeurde alternatieven en de certificaat- of traceerbaarheidsvereisten.
- Aansluitdetails: volledige draad- of ferruleaanduidingen, passend geometrie, oriëntatie en betrokkenheid.
- Zitting- en afdichtingsinformatie: contactgeometrie, goedgekeurde afdichtingsdetails, kritische toleranties en gespecificeerde oppervlakteafwerking.
- Bestelhoeveelheden: hoeveelheid per onderdeelnummer, stuks per machine-set, monstersample, eerste batch en verwachte herhaaluitgaven.
- Inspectie en levering: acceptatie van monsters, inspectiegegevens, verpakkingsvereisten en gevraagde leverdatum.
Voor herhaallevering, bevestig de tekeningsrevisie en goedkeuringsstatus voordat u de volgende batch vrijgeeft. Vorige acceptatie betekent niet automatisch goedkeuring van een gewijzigd materiaal, passend onderdeel, afdichting of afwerking.
Een batchbestelling voorbereiden? Upload tekening van de nozzle voor een batchofferte. Vermeld de onderdeelnummers, materiaal, hoeveelheden en gevraagde leverdatum. We zullen de bewerkingsomvang en eventuele vereisten die verduidelijking nodig hebben, beoordelen.
Technische Referenties
- Swagelok: Gids voor identificatie van draad- en eindverbindingen — referentie voor het identificeren van draad- en typeverbindingen.
- Parker O-Ring Handleiding — referentie voor afdichtings- en glansontwerp overwegingen.
Deze referenties bieden algemene technische achtergrond. Ze vervangen niet de goedgekeurde tekening of impliceren dat ZSCNC verbonden is met een fabrikant.