Eine unvollständige Zeichnung kann zu Angebotsunterschieden, Nacharbeit bei der Bearbeitung oder Montageproblemen bei der Beschaffung kundenspezifischer Füllventil-Schaften führen.
Die Definition Ihrer Füllventil-Schaft-Spezifikationen erfordert eine klare Vereinbarung über Dichtungs-Kontaktdurchmesser, funktionale Längen, Laufbahn-Daten und Oberflächenfinish vor der Produktion.
Dieser Leitfaden erklärt, welche Zeichnungs- und Inspektionsdetails vor Angebotserstellung, Musterfreigabe und Wiederholaufträgen bestätigt werden müssen. Der Geräteentwickler bleibt verantwortlich für die Validierung der Ventilleistung nach der Montage.
Beginnen Sie mit den Passflächen und der aktuellen Zeichnungsrevision.
Definieren Sie den Dichtungs-Kontaktdurchmesser und die Arbeitslänge
Genauigkeit Füllventil-Schaft-Spezifikationen Beginnen Sie mit der Definition des Dichtungs-Kontaktdurchmessers und der axialen Länge der angegebenen Kontaktfläche. Diese Arbeitslänge ist eine Eigenschaft des Teils; der Hub ist die Entfernung, die die Schaft im montiertem Ventil bewegt. Geben Sie diese separat an.
Die Zeichnung sollte die Dichtungsfläche, Führungsbuchse, Schultern und relevante Montagepositionen kennzeichnen. Ihre Abmessungen und Grenzen hängen von den passenden Komponenten und Betriebsbedingungen ab:
| Parameter | Kritisches Merkmal | Betriebsauswirkungen |
|---|---|---|
| Dichtungs-Kontaktdurchmesser | Zylindrische Dichtungsfläche mit spezifiziertem Toleranzbereich | Bestimmt die Passgröße für das gewählte Dichtungsdesign; überprüfen Sie sie mit den Dichtungs- und Gleitbuchspezifikationen. |
| Dichtungs-Kontaktlänge | Axiale Ausdehnung der angegebenen Dichtungs-Kontaktfläche | Definiert die Oberfläche, die für den Dichtkontakt im vorgesehenen Bewegungsbereich zur Verfügung steht. |
| Montagehub | Reise zwischen den angegebenen Ventilpositionen | Separat vom Bauteil-Länge definieren und den Betriebsweg mit dem Ventil-Designer bestätigen. |
| Übergangsradien | Abgerundete Schultern zwischen Stangendurchmessern | Definiert Schulterübergänge und Spielräume; Radien gegen die Gegenmontage bestätigen. |
Identifizieren Sie die Gegenabdichtung und Führung
Identifizieren Sie die Gegenabdichtung, Gland und Führungsbuchse, bevor Sie die Stangentoleranzen zuweisen. Die Passung, Materialkombination, Bewegung, Temperatur- und Reinigungsbedingungen beeinflussen die Konstruktionsüberprüfung.
- Dynamische Dichtungswahl: Identifizieren Sie den Dichtungsart und das Material, wie PTFE, EPDM oder FKM, und erhalten Sie die geltenden Anforderungen des Dichtungsherstellers für die Ventilstängedichtung Kontaktfläche. Wählen Sie keine Maße nur anhand des Materialnamens.
- Buchsen-Spielräume: Geben Sie die Grenzen des Führungsbohrers und des Stangengleitlagers, den resultierenden Spielraum und die relevanten Betriebsbedingungen an. Weder der kleinste Spielraum noch die engste Toleranz sind automatisch geeignet.
- Materialpaarungen: Geben Sie die erforderliche Legierung und die Gegenmaterialien gemäß dem Design an. AISI 316L allein stellt keine Lebensmittelkontaktkonformität oder Kompatibilität mit jedem Reinigungsmittel sicher; bestätigen Sie die geltenden Anforderungen separat.
Fehlende Passungsanforderungen vor Angebot klären
Fehlende Schnittstellenanforderungen mit dem OEM vor dem endgültigen Angebot und der Produktion klären. Eine abgenutzte Probe kann Kontext bieten, sollte aber keine genehmigten Nennmaße und Akzeptanzgrenzen ersetzen:
- Durchmessergrenzen und Passungen: Geben Sie obere und untere Größenbegrenzungen oder eine spezifizierte Wellen-Toleranzklasse an. ISO h6, h7 und f7 sind Wellen-Toleranzklassen, keine Beispiele für bilaterale Plus/Minus-Toleranzen. Wählen Sie die Klasse entsprechend den Anforderungen der Gegenkomponente; wenden Sie nicht eine Klasse auf jeden Dichtungsbereich an.
- Vorsatzkanten: Definieren Sie den Eintrittsort, Winkel, Länge und Kantenbedingungen anhand der Richtlinien des gewählten Dichtungsherstellers und der OEM-Zeichnung. Vermeiden Sie es, bei jedem Stängelende einen einzigen Fasenwinkel anzuwenden.
- Hubbegrenzungen: Identifizieren Sie relevante Montagepositionen, Bewegungen und Anschläge auf der Montagedarstellung. Bestätigen Sie die beabsichtigte Sitzkontaktierung und die Spielräume mit dem Ventildesigner.
Geben Sie den Laufdatumspunkt und die Inspektionsvorrichtung an
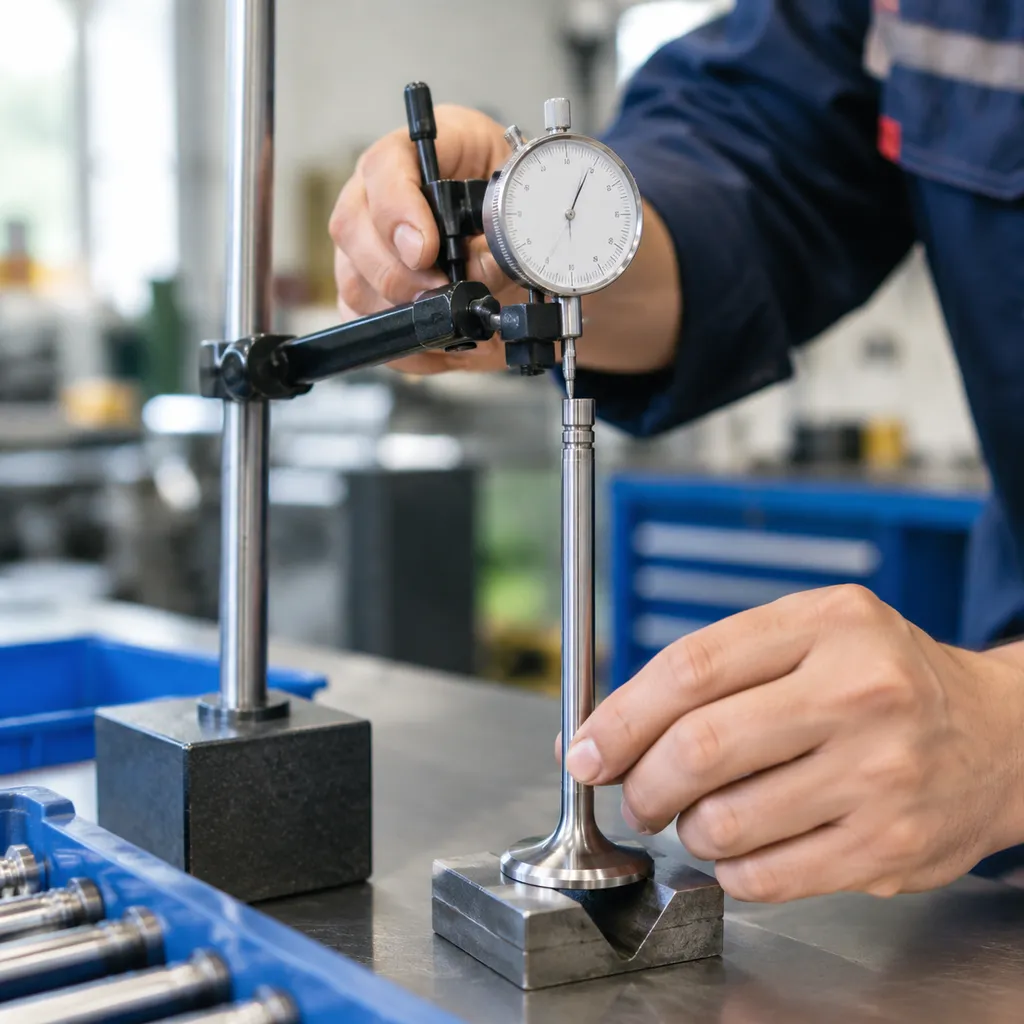
Laufanforderungen benötigen eine festgelegte Bezugslinie und eine kontrollierte Oberfläche. Der OEM sollte das Bezugselement oder die Bezugselemente aus der funktionalen Montage auswählen und eine zugängliche Inspektionsvorrichtung definieren. Ein geführtes Lager kann geeignet sein, ist aber keine universelle Wahl. Für den breiteren Montagekontext siehe wie Ventil- und Dichtungsgeometrie den Gegen-Drückfüllprozess beeinflusst.
Unterscheiden Sie Kreislauf und Gesamtlauf
Kreislauf und Gesamtlauf beschreiben unterschiedliche Kontrollen. Für die radiale Kontrolle einer zylindrischen Oberfläche:
- Kreislauf (Ein Pfeil): Begrenzt die Variation an jeder einzelnen kreisförmigen Querschnittsfläche, wenn das Teil um die Bezugslinie rotiert. Es gilt nicht eine zusammenhängende Zone über die gesamte zylindrische Länge.
- Gesamtlauf (Zwei Pfeile): Begrenzt die Variation der gesamten angegebenen zylindrischen Oberfläche, wenn das Teil um die Bezugslinie rotiert. Der Konstrukteur wählt die Kontrolle und Toleranz basierend auf der Funktion; Gesamtlauf ist keine Standardanforderung für jede Dichtungs- oder Führungsfläche.
| Merkmal | Zeichnungsanforderung | Inspektionsvereinbarung |
|---|---|---|
| Führungsbuchse | Vom OEM definierte Kontrolle und Toleranz in Bezug auf das angegebene Bezugselement | Bestätigen Sie die Unterstützung des Bezugselements und die Messabdeckung |
| Dichtungsberührungsfläche | Geben Sie bei Bedarf durch das Design erforderlichen Kreis- oder Gesamtauslauf an | Protokollieren Sie die kontrollierte Länge und Messstellen |
| Strömungskörperspitze | Definieren Sie die relevante Geometrie und Bezugsbeziehung | Vereinbaren Sie zugängliche Messpunkte und Akzeptanzgrenzen |
Vereinbaren Sie, wie das Genehmigungsstück überprüft wird
Vor der Stückfreigabe vereinbaren Sie, wie das festgelegte Bezugssystem hergestellt wird, welche Flächen geprüft werden und welche Messwerte berichtet werden. Verschiedene Halterungen, Ausrichtmethoden oder Stichprobendeckungen können zu nicht direkt vergleichbaren Ergebnissen führen.
- Montagemethode: Vereinbaren Sie die Halterungen oder Vorrichtungen, die verwendet werden, um das festgelegte Bezugssystem herzustellen. Zentren, V-Blocke und Spannzangen sind nicht automatisch austauschbar; bestätigen Sie die Eignung und den Einrichtungsfehler für das Teil und die Kontrolle.
- Messkopfposition: Definieren Sie die genauen linearen Abstände entlang des Stabs, an denen die Skalenanzeige aufsetzt.
- Inspektionsberichtsdaten: Vereinbaren Sie den Berichtsumfang, die gemessenen Positionen, die Stichprobengröße und die Akzeptanzkriterien vor dem Angebot. Bestätigen Sie, ob aufgezeichnete Anzeigenwerte oder eine andere Inspektionsmethode erforderlich sind, und bestätigen Sie separat die verfügbaren Materialdokumentationen. Standardmäßig ist keine polare Spur oder Zertifikat enthalten.
Bestätigen Sie Oberflächenfinish- und Kantenanforderungen
Oberflächenstruktur und Kantenbedingungen sollten für das gewählte Dichtungs- und Führungssystem spezifiziert werden. Markieren Sie die funktionalen Bereiche und definieren Sie, ob die Anforderungen nach der Bearbeitung oder nach allen vereinbarten Endbearbeitungsprozessen gelten. Das Oberflächenfinish allein garantiert keine Dichtheit.
Markieren Sie funktionale Bereiche und Endbearbeitungsstufen
Nicht jede Oberfläche benötigt die gleiche Oberfläche. Geben Sie funktionale Zonen auf der Zeichnung an und bestätigen Sie alle erforderlichen Schleif-, Polier- oder andere Sekundärprozesse während der Machbarkeitsprüfung. Diese Operationen werden nicht automatisch in ein Standard-CNC-Angebot eingeschlossen.
- Dynamische Dichtungsflächen: Verwenden Sie die Oberflächenanforderungen für die gewählte Dichtung, einschließlich zusätzlicher Parameter oder Lay, falls angegeben. Das niedrigste mögliche Ra ist nicht automatisch die beste Wahl.
- Schiebeführungsabschnitte: Definieren Sie die Oberfläche anhand des Führungsmaterials, der Freigänge und Schmierbedingungen.
- Nicht benetzte Befestigungskörper: Verwenden Sie die zeichnungsspezifischen Anforderungen, die für Spann- und Freigangfunktionen geeignet sind.
Anwendung des richtigen Oberflächenbeschaffenheit für Dichtungs- und Gleitkomponenten erfordert die Überprüfung des Dichtungssystems und der Betriebsbedingungen sowie der Rauheit.
| Ventilstemmbereich | Oberflächenanforderung | Endkontrollphase |
|---|---|---|
| Dichtungsberührungsfläche | Dichtungsspezifisches Ra und zusätzliche Textur- oder Lay-Anforderungen | Nach allen angegebenen Endbearbeitungsprozessen |
| Hülse / Führungsbolzen | Oberflächenfinish entsprechend dem Material, der Passung und der Schmierung des Führungsstücks vereinbart | Bestätigen Sie den fertigen Durchmesser und die Textur, wo erforderlich |
| Körper- / Gewindespiel | Zeichnungsanforderungen für die nicht abdichtende Funktion | Inspektion gemäß der vereinbarten Zeichnung und Stichprobenplan |
Schützen Sie Dichtungs-Entry-Kanten und fertige Oberflächen
Grate und beschädigte Eintrittskanten können während der Installation eine Dichtung beschädigen. Definieren Sie prüfbare Kantenerfordernisse und schützen Sie die fertigen Oberflächen:
- Vorsatzkanten: Geben Sie den Fasenwinkel, die Länge, den Kantenbruch oder Radius gemäß der OEM-Zeichnung und den ausgewählten Dichtungsinstallationsanforderungen an. Bestätigen Sie diese Details anstelle eines universellen Winkels oder minimalen Radius.
- Unterkanten und Sicherungsringnuten: Definieren Sie die Akzeptanz von Graten und den Zugang zur Inspektion, insbesondere dort, wo Dichtungen während der Montage über Nuten laufen. Vereinbaren Sie bei Bedarf Vergrößerungsanforderungen.
- Handhabungsschutz: Zustimmung einzelner Hülsen, Trennwände oder anderer Verpackungen, die für die fertigen Oberflächen geeignet sind. Überprüfen Sie Handhabungsmarkierungen anhand der vereinbarten Abnahmekriterien; bewerten Sie Schäden nach Ort und Schweregrad.
Verwenden Sie eine Wiederhol-Batch RFQ-Checkliste
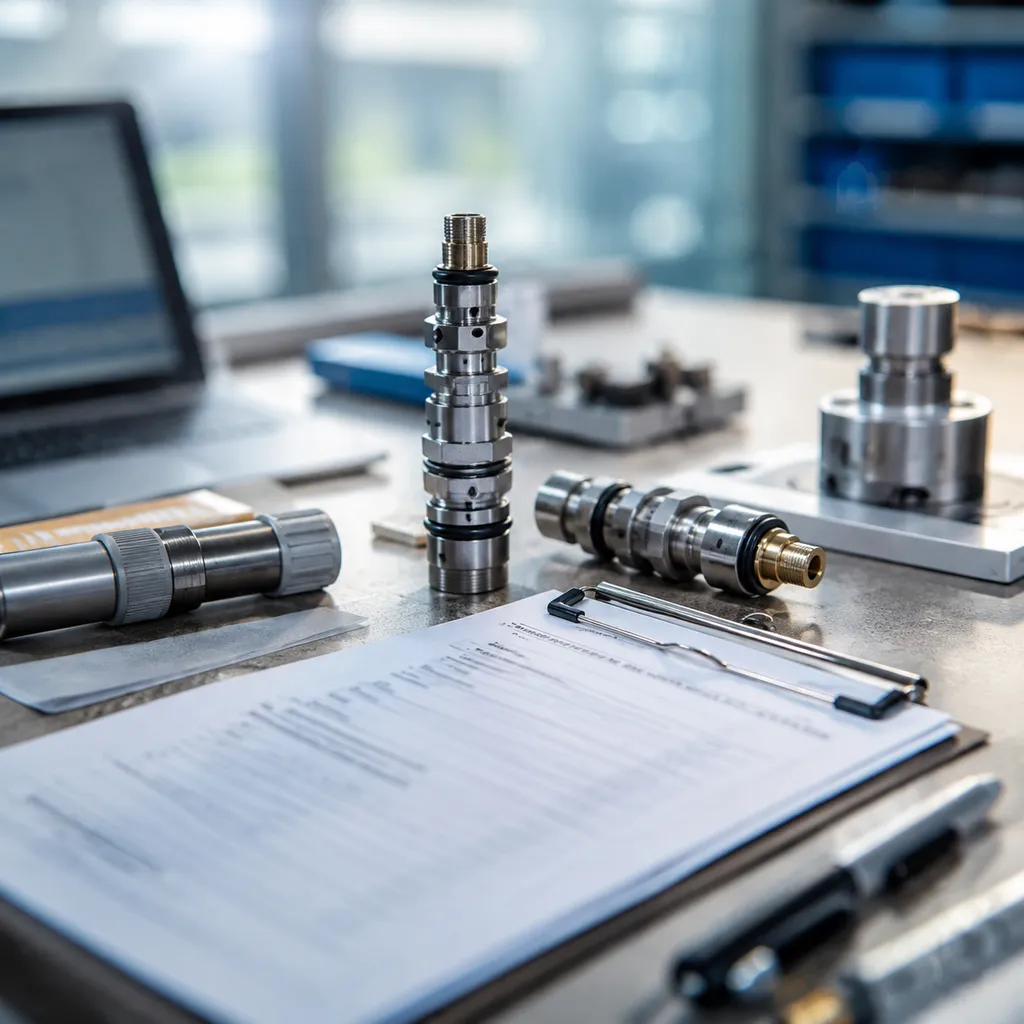
Eine Wiederholbestellung sollte sich auf die genehmigte Konstruktionsrevision und die vereinbarten Inspektionsanforderungen beziehen. Eine Checkliste hilft, Konsistenz zu wahren Füllventil-Schaft-Spezifikationen, aber die Freigabe von Mustern garantiert nicht, dass die montierte Leistung unter allen Betriebsbedingungen identisch ist.
Bevor Sie eine neue Bestellung aufgeben oder eine Bearbeitungs-RFQ für Wiederholläufe verfassen, überprüfen Sie, ob Ihre Dokumentation diese kritischen Parameter festlegt:
- Zeichnung und Teilebezeichnung: Fügen Sie die Teilenummer, die aktuelle 2D-Zeichnungsrevision, das passende 3D-Modell und die genehmigte Musterreferenz bei, falls zutreffend.
- Mengen und Lieferung: Geben Sie die Testmenge, Menge pro Freigabe, geschätzte Jahresnachfrage und den erforderlichen Lieferplan an.
- Materialzertifizierung: Bestätigen Sie die angegebene Legierung und alle erforderlichen Materialzertifikate, Wärmeverfolgbarkeit oder Konformitätsdokumente. Vereinbaren Sie Verfügbarkeit und Umfang vor der Bestellung; eine Materialqualität allein ist kein Konformitätszertifikat.
- Dimensionaler Ausgangspunkt: Bestätigen Sie den Durchmesser des Stempels, die Gesamtlänge und die Toleranzen des Hubwegs anhand der Master-Produktionszeichnung.
- Dichtungs-Interface-Geometrie: Überprüfen Sie die Nutentiefe, Übergangsradien und Anlaufkanten, wo sich Dichtungen oder dynamische Dichtungen anpassen.
- Oberflächenfinish-Überprüfung: Geben Sie die Ziel-Rauhigkeit (Ra) sowohl für den Nassweg als auch für die dynamischen Gleitzonen an, um Mikroabrasionen an Kontakt-Dichtungen zu verhindern.
- Inspektionsprotokoll: Stellen Sie sicher, dass die erforderliche Rundlauffrisagemethode, die Bezugsflächen (Datums) und die Stichprobenraten klar auf zuvor genehmigte Chargen bezogen sind.
- Schutzverpackung: Verlangen Sie spezielle Hülsen- oder Trennwandverpackungen, um kritische Dichtungseinführungskanten und präzisionsgeschliffene Oberflächen während des Transports zu schützen.
Dokumentieren Sie die genehmigte Musterreferenz sowie alle Änderungen an der Zeichnung, der Dichtung oder dem Prüfplan. Vollständige Dokumentationen unterstützen den Angebotsvergleich und die Konsistenz bei Wiederholungsbestellungen; Passform und Leistung der Baugruppe erfordern dennoch die Freigabe durch den Anlagenbetreiber.
Eine zeichnungsbasierte Überprüfung anfordern
ZSCNC prüft Kundenzeichnungen für das CNC-Fräsen und -Drehen in unserem Bearbeitungszentrum in Wuxi. Vor der Angebotserstellung für kundenspezifische Füllventilschäfte klären wir die Fertigungsanforderungen, fehlende Maße und den vereinbarten Prüfumfang. Der OEM behält die Verantwortung für die Dichtungsauswahl, das Ventildesign und die montierte Leistung.
Während einer Zeichnungsprüfung besprechen wir die folgenden Anforderungen mit Ihren Ingenieurs- und Einkaufsteams:
- Überprüfung der Bezugsflächen (Datums): Bestätigen Sie die angegebenen geometrischen Toleranzen, Bezugsmerkmale und die Zugänglichkeit für Prüfungen. Bitten Sie den Konstrukteur, unklare Angaben zu klären, anstatt eine andere Steuerung zu verwenden.
- Dichtungsnut- und Schnittstellengeometrie: Überprüfen Sie, ob Dichtungskontaktzonen, Nuten und Einführungskanten klare Maße und Oberflächenanforderungen vom OEM oder dem ausgewählten Dichtungslieferanten aufweisen.
- Toleranzkompatibilität: Überprüfen Sie die verfügbaren Grenzwerte für Passungsteile und klären Sie fehlende Informationen zur Passform. Unsere Übersicht darüber, wie sich Toleranzketten auf die Passgenauigkeit von Umrüstteilen auswirken, erläutert das zugrundeliegende Prinzip; der OEM bestätigt die Abnahme der Ventilbaugruppe.
- Material- und Behandlungshinweise: Bestätigen Sie die angegebene Legierung, die Behandlung und die Endprüfungsstufe. Der Anlagenbetreiber bestätigt die Eignung für den Produktkontakt sowie für CIP-Chemikalien (Cleaning-in-Place), -Temperaturen und -zyklen.
| Prüfparameter | Worauf wir achten | Warum es wichtig ist |
|---|---|---|
| Stamm-Auslaufdatum | Spezifizierte Bezugspunkte und eine vereinbarte Einrichtung | Unterstützt vergleichbare Prüfergebnisse zwischen Einrichtungen |
| Oberflächenfinish-Angaben | Ra-Werte, die speziell an Dichtungsberührungszonen markiert sind | Definiert die Texturanforderung an der funktionalen Oberfläche |
| Fasenradius | Entgratete, abgeblendete Kanten an Eintrittspfaden | Hilft, Dichtungsbeschädigungen während der Montage zu reduzieren |
Senden Sie Ihre Konstruktionsüberarbeitung, Material, Probelieferung, Menge pro Freigabe, geschätzte Jahresnachfrage und Lieferplan für eine Machbarkeitsprüfung. Siehe unsere Gegen-Pressure-Füllkomponenten und breiter Füllmaschinen-Teileumfang. Preis, Lieferzeit, Sekundärfinish und Prüfungsdokumente folgen dem bestätigten Angebot; die Leistung des montierten Ventils wird vom Anlagenbetreiber validiert.
Verwandte Quellen
- KEYENCE: Laufabweichungstoleranz — kreisförmig und Gesamtabweichung
- Trelleborg: Hydraulikdichtungen — Linear (anwendungsspezifische Dichtungsführung)
Diese Referenzen erklären allgemeine Mess- und Dichtungsgrundsätze. Sie legen keinen universellen Toleranzrahmen für Füllventilstämme fest oder zertifizieren ein fertiges Ventil.