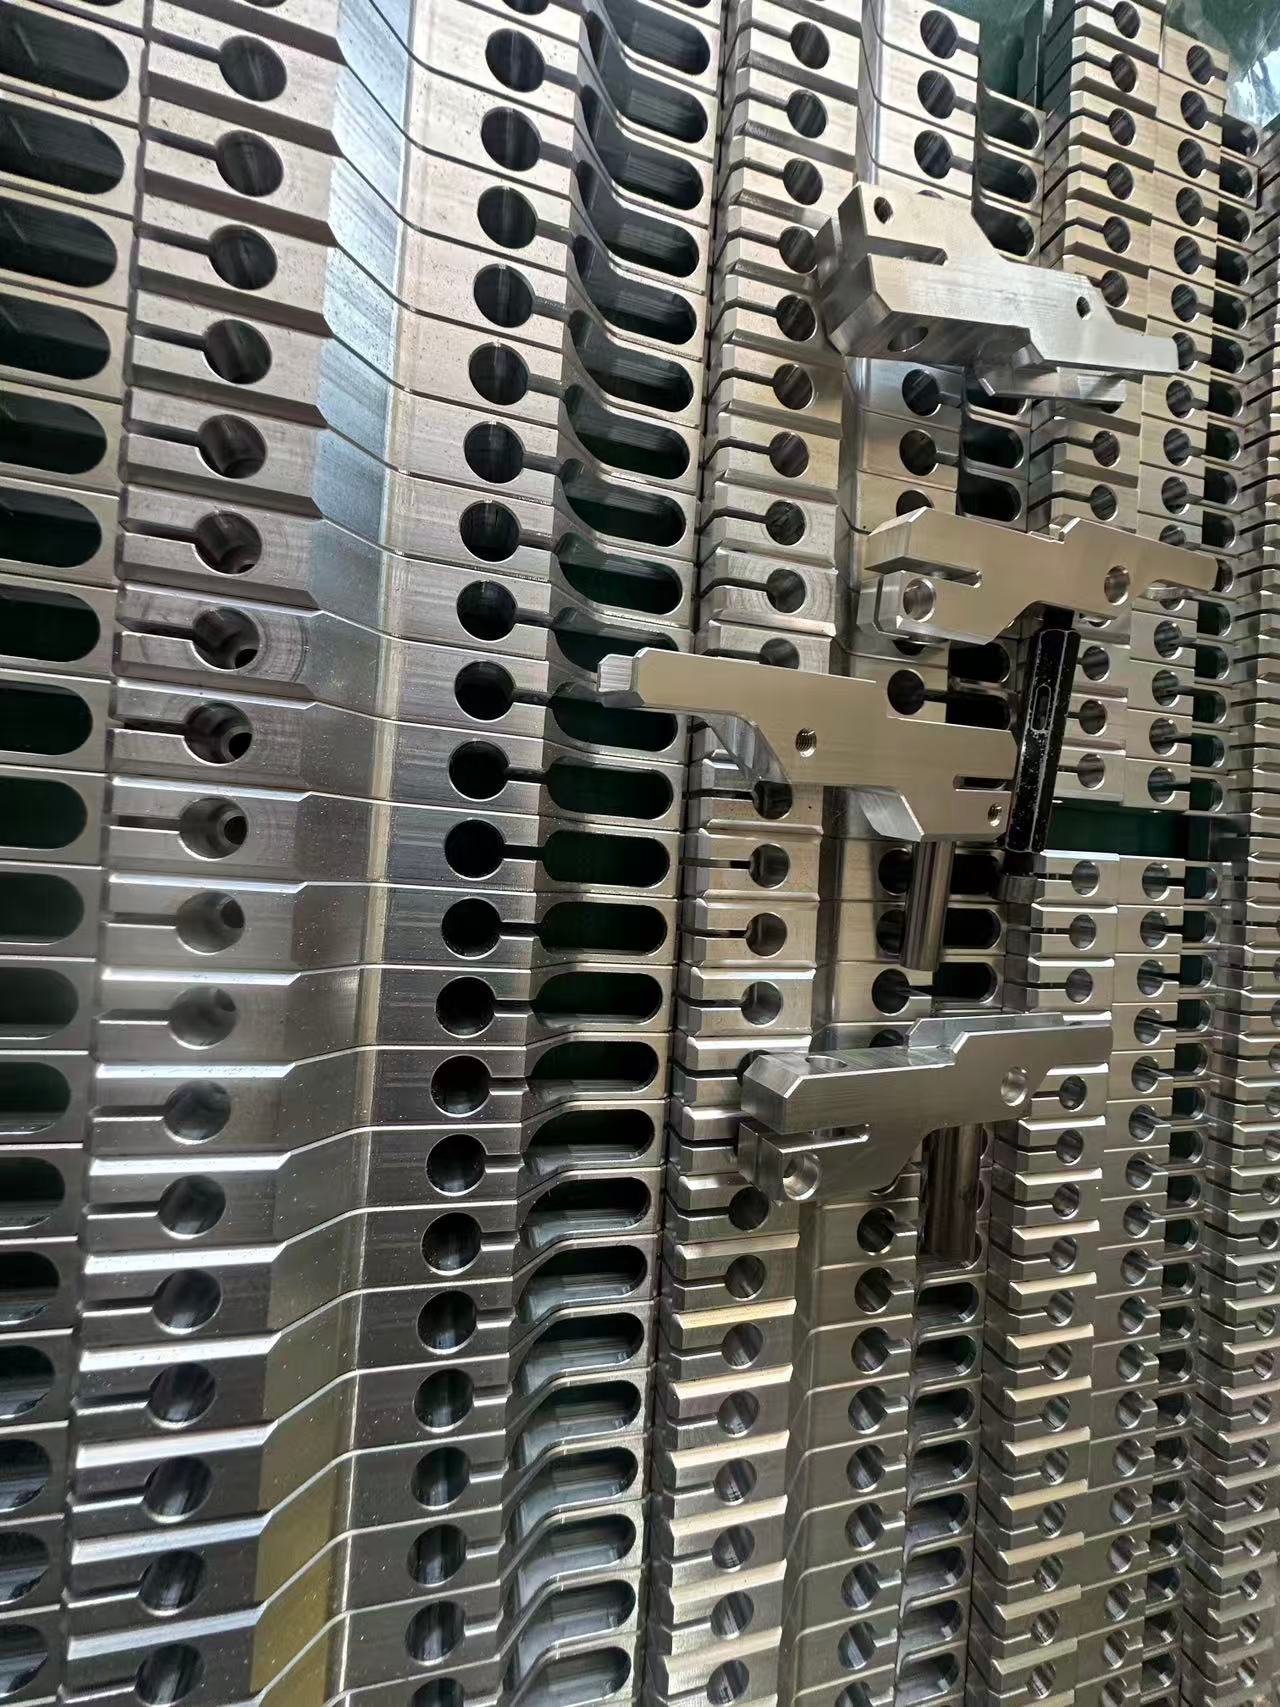

Чертежи блоков толкателя флоу-пак упаковочной машины должны определять не только внешнюю форму детали. Перед заказом партии запасных деталей необходимо определить поверхность контакта с продуктом, направление перемещения, монтажные базы и зазоры относительно соседних компонентов. Изношенный образец может помочь выявить проблему, но его измеренные размеры не следует автоматически принимать за размеры новой детали.
Это руководство поможет отделам закупок и инженерным командам производителей упаковочного оборудования подготовить контролируемые чертежи для изготовления блоков толкателя и связанных компонентов подачи по индивидуальному заказу. Более подробную информацию об объёме механической обработки см. в разделе изготовление деталей для флоу-пак упаковочных машин на заказ.
Контактные поверхности толкателя и направление перемещения
Укажите поверхность, которая толкает продукт
Добавьте стрелку направления перемещения и обозначьте рабочую поверхность на чертеже или сборочном виде. Для зеркального исполнения предусмотрите отдельный номер детали или чётко регламентированное указание стороны исполнения. Фотография, сделанная с противоположной стороны, может создать впечатление взаимозаменяемости двух похожих деталей, даже если рабочие поверхности ориентированы по-разному.
Укажите контактный профиль, рабочую высоту и требования к кромкам относительно монтажных баз. Если форма контактной поверхности зависит от формата продукта, укажите этот формат в комплекте чертежей. Не полагайтесь на такие названия файлов, как “новый блок”, для различения производственных версий.
Определите монтажные базы
Выберите базовые поверхности, соответствующие способу позиционирования блока в сборке: например, опорную поверхность и утверждённый установочный элемент. Это лишь примеры возможных решений; фактическую систему баз должен выбрать конструктор машины. Укажите размеры рабочей поверхности и критически важных отверстий относительно этих баз, чтобы механическая обработка и контроль качества выполнялись на основе одних и тех же ориентиров.
Расположение монтажных отверстий и зазоры сопрягаемых поверхностей
Укажите диаметр отверстий или тип резьбы, расположение отверстий, глубину, параметры зенковки или цековки, а также ориентацию установочного паза, если он предусмотрен. Уточните, служит ли элемент для позиционирования детали или только обеспечивает зазор для крепежа. Само по себе прохождение болтов через отверстия не гарантирует правильного положения рабочей поверхности.
| Интерфейс | Информация по чертежам для подтверждения | Вопрос для утверждения |
|---|---|---|
| Монтажная поверхность | Опорная база и контролируемая ориентация | Устанавливается ли деталь без перекосов и помех? |
| Крепление и позиционирование | Расположение отверстий, резьба, глубина и позиционирующие элементы | Рассматриваются ли монтажные зазоры и позиционирование отдельно? |
| Поверхность контакта с изделием | Профиль и положение относительно монтажных базовых поверхностей | Определена ли предусмотренная геометрия контактной поверхности? |
| Смежные компоненты | Габариты сборки и утверждённые условия зазоров | Проверил ли владелец машины условия её эксплуатации? |
Значения зазоров зависят от конкретной машины. Предоставьте соответствующую информацию о сборке и условиях эксплуатации, вместо того чтобы просить поставщика услуг механической обработки выбрать универсальный зазор. Отчёт о размерах обработанной детали не может подтвердить синхронизацию работы машины, наличие защитных ограждений или безопасность эксплуатации.
Измерения износа и утверждённые производственные размеры
Храните результаты измерений образцов в отдельном протоколе контроля. Отметьте изношенные кромки, повреждения от ударов, удлинённые отверстия и участки, на которых исходная поверхность вызывает сомнения. Разделяйте фактические результаты измерений и номинальные размеры, указанные в утверждённом чертеже.
Если образец не соответствует чертежу, зафиксируйте расхождение для инженерной проверки до начала механической обработки. Производитель оригинального оборудования (OEM) или владелец машины должен утвердить предусмотренную геометрию заменяемой детали и редакцию документации. Копирование изношенной контактной поверхности может привести к воспроизведению износа; копирование увеличенного монтажного отверстия может сохранить нежелательный люфт.
Указывайте требования к снятию кромок и качеству поверхности на чертеже, если они влияют на контакт или сборку. Избегайте неограниченного указания “скруглить все кромки”, если кромка является частью рабочего профиля. Аналогично, не следует применять один жёсткий допуск ко всем элементам без учёта их назначения и материала.
Материал, контроль и повторные заказы
Укажите точную марку материала, а также необходимые требования к отделке или обработке. Металлические и изготовленные из конструкционных пластмасс варианты не являются взаимозаменяемыми только потому, что имеют схожую геометрию. Ответственный инженер должен оценить жёсткость, износостойкость, температурные условия, воздействие моющих средств и любые применимые требования к документации на контактирующие материалы с учётом конкретного применения.
До изготовления повторной партии согласуйте объём контроля первого образца: идентификацию детали, монтажные элементы, положение рабочей поверхности и конкретные размеры, обозначенные как критические. Приёмка по размерам у поставщика и приёмка сборки непосредственно на машине — это отдельные этапы. Повторные заказы должны выполняться в соответствии с утверждённой редакцией документации, а не по неотмеченному образцу или вложению из старого электронного письма.
Что необходимо приложить к запросу коммерческого предложения (RFQ) на изготовление толкательного блока
- Чертёж в формате PDF (2D) и соответствующий файл STEP с указанием номера детали и редакции документации.
- Направление перемещения, рабочая поверхность и исполнение (левое или правое), если применимо.
- Марка материала, тип отделки или обработки, критически важные допуски и требования к контролю качества.
- Количество для каждой версии, количество образцов и ожидаемый объём повторных партий.
- Соответствующая информация о сопрягаемых деталях, требуемая дата поставки и все нерешённые вопросы по чертежам.
Компания ZSCNC производит детали, изготовленные методом индивидуальной механической обработки на станках с ЧПУ, по утверждённым чертежам заказчиков для производителей упаковочного оборудования (OEM). Ознакомьтесь с нашим объёмом работ по механической обработке компонентов горизонтальных упаковочных машин, затем отправьте комплект чертежей через форму запроса коммерческого предложения на сайте. Фотографии и изношенные образцы могут помочь уточнить детали, однако для определения производственных размеров требуется утверждённый чертёж.
Готовы запросить цену на партию деталей по чертежам? Ознакомьтесь с нашей услугой механической обработки индивидуальных толкательных блоков для горизонтальных упаковочных машин с учётом требований к материалам, монтажным интерфейсам и контролю качества.