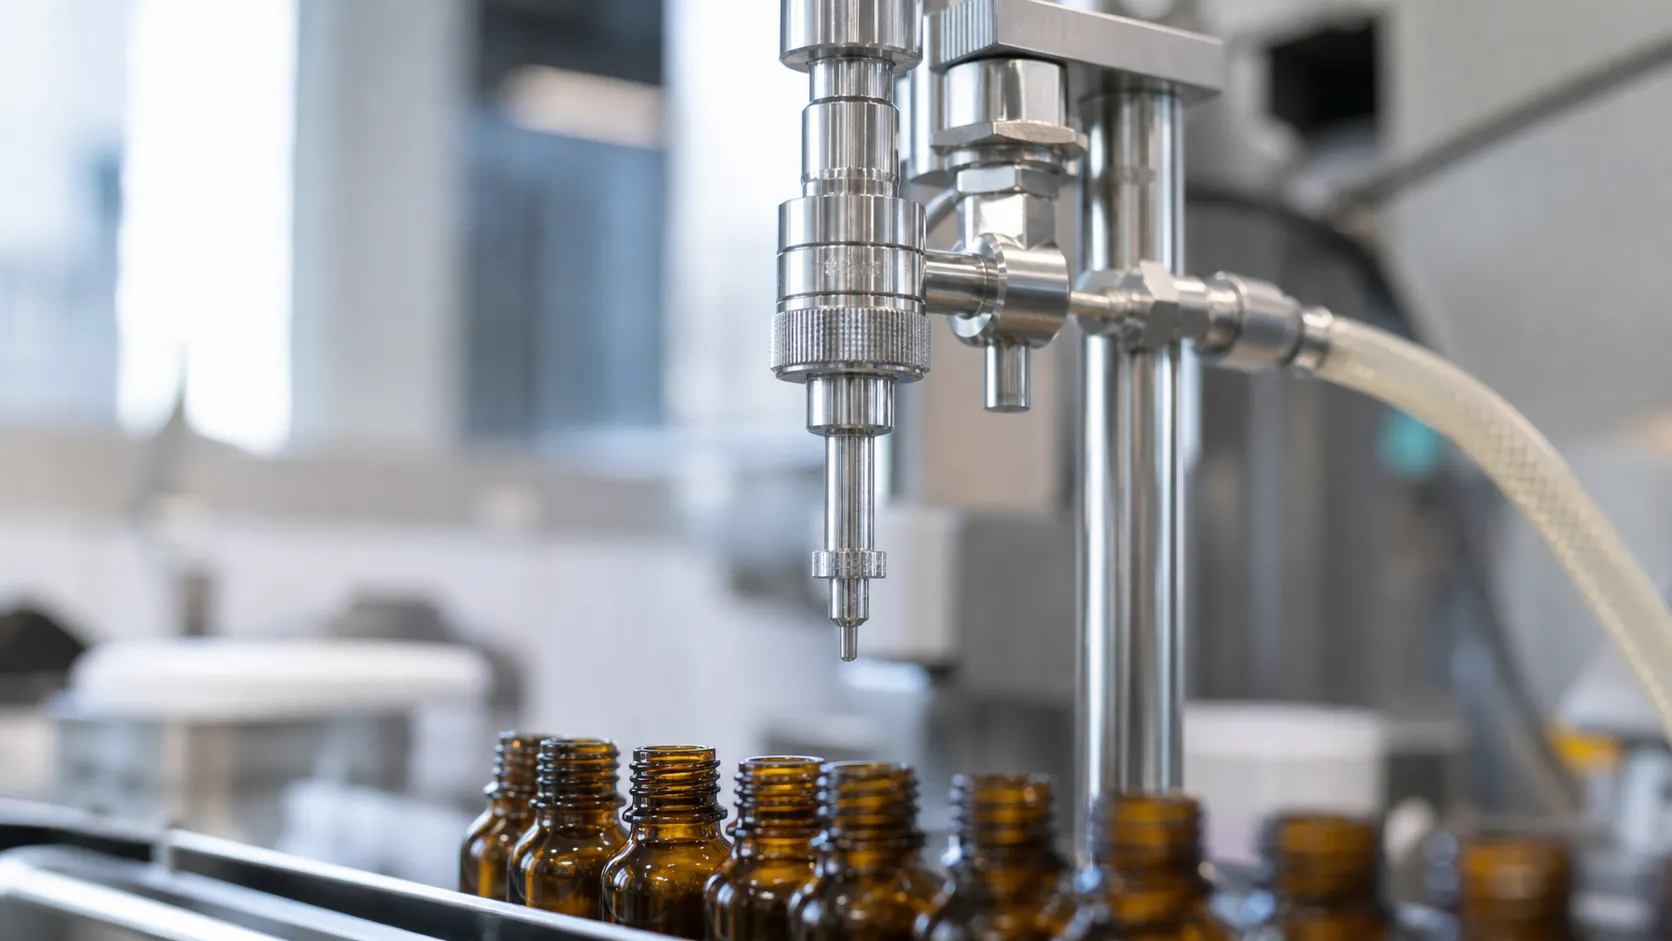
Porozumění toleranci plnicího trysky
Kontrola obráběcích tolerancí: Typická tolerance obrábění je ±0,01 mm. Vybrané rozmery mohou po technické kontrole dosáhnout ±0,005 mm. Konečné tolerance závisí na výkresu, materiálu, velikosti dílu, geometrii, dokončení a požadavcích na kontrolu a musí být potvrzeny před přijetím objednávky.
Co je tolerance plnicí trysky?
tolerance plnicí trysky odkazuje na přípustnou mez odchylky v fyzických rozměrech dávkovací trysky, včetně vnitřního průměru trysky, koncentricity a délky otvoru. U systémů dávkování kapalin tento parametr přímo řídí, jak předvídatelně procházejí kapaliny, gely nebo pasty tryskou. Dodržování přísných rozměrových hranic během výroby zaručuje konzistentní fluidní dynamiku u každé vyrobené jednotky.
Přesnost, přesnost a tolerance ve výrobě trysek
In přesná výroba, tři odlišné metriky určují výkon dávkování:
- Přesnost: Jak blízko jsou skutečné fyzické rozměry nebo objemy dávky k určenému cílovému návrhu.
- Přesnost: Opakovatelnost dodávky kapaliny napříč miliony kontinuálních výrobních cyklů.
- Tolerance: Definovaná odchylka ve výrobě povolená během přesného obrábění s těsnými tolerancemi.
| Metrické | Definice | Přímý dopad na dávkování |
|---|---|---|
| Přesnost | Zarovnání cíle | Eliminace systémového přetékání nebo nedotažení |
| Přesnost | Opakovatelnost | Zaručuje identickou dodávku z cyklu na cyklus |
| Tolerance | Navržený limit | Ovládá fyzické dimenzionální přesnost a mezera vůle |
Standardní tolerance vs. Těsné tolerance
Výběr vhodné úrovně tolerance vyvažuje výkon dodávky kapaliny a složitost výroby.
- Standardní tolerance (±0,02 mm až ±0,05 mm): Ideální pro obecné makrofillingové aplikace, jako jsou nápoje, domácí čisticí prostředky a velkoobjemové průmyslové chemikálie, kde jsou přijatelné drobné objemové odchylky.
- Těsné tolerance (±0,005 mm): Navrženo pro mikro-dávkování a vysoce přesné aplikace, kde je klíčové přesné mezera při sestavování, stabilní rychlost kapaliny a absolutní opakovatelnost objemu, aby se eliminovaly odpad a zabránilo se chybám.
Proč je tolerance trysky klíčová při dávkování kapaliny
U automatických plnicích operací je tryska posledním řídícím bodem pro váš kapalný produkt. Při provozu s vysokou rychlostí nebo při dávkování drahých formulací, tolerance plnicí trysky určuje, zda vaše linka běží plynule nebo ztrácí zisk kvůli ztrátám produktu a neplánovaným zastavením.
Zajištění konzistentního objemového dávkování
Chování kapaliny uvnitř trysky závisí silně na přesné vnitřní geometrii. I mikroskopické odchylky v vnitřním průchodu narušují dynamiku toku a tlak kapaliny:
- Konzistence průduchu: Odchylka o pouhých několik mikronů změní průřezovou plochu, což vytváří nerovnoměrné průtoky napříč vícehlavými plnícími linkami.
- Cílená opakovatelnost: Vysoké dimenzionální přesnost zajišťuje, že každý cyklus dávkuje přesně cílové množství bez nutnosti neustálé kalibrace operátorem.
- Rovnoměrný pokles tlaku: Vyrovnání vnitřního odporu toku udržuje vícekanálové dávkování zcela vyvážené od prvního kádinku po poslední.
Prevence přelití a plýtvání materiálem
Rozdávání produktu je skrytým nákladem. Když se rozměry trysky liší, operátoři často nastavují základní objemy plnění vyšší, než je nutné, jen aby zajistili, že žádná láhev nepoklesne pod zákonný minimální limit.
Pevné, přesné montážní systémy—jako ty vyrobené s zakázkovými eloxovanými držáky a konzolami pro OEM balení—udržují trysky dokonale zarovnané. Kombinace pevného upevnění s těsnými vnitřními rozměry trysky vám umožní přesně dosáhnout cílové váhy, což ušetří tisíce dolarů za zbytečné plýtvání kapalinou během jednoho výrobního cyklu.
Minimalizace kapání, úniků a prostojů
Nevhodné tolerance uvnitř cesty kapaliny způsobují špatnou kontrolu povrchového napětí na špičce, což vede k kapání po dávkování, tvorbě vláken a selhání těsnění.
| Výzva při dávkování | Hlavní příčina | Řešení přesným obráběním |
|---|---|---|
| Kapání a vláknění | Nesprávná geometrie špičky nebo nesprávné mezera vůle | Ostré, přesné tekuté řezy s hladkými vnitřními otvory |
| Těsnění úniků | Volný mezera při sestavování na spojovacích součástech | Těsnící sedla ventilů s přesnými tolerancemi a hladkými mikrofinisemi |
| Časté čištění a odstávky | Zbytkové hromadění kapaliny na vnější ploše trysky | Designy proti kapání s přesnými tloušťkami stěn |
Udržováním vnitřních průchodů hladkých a těsných – podobně jako odolné manifoldové ventily na nápoje z 316L zabraňujete únikům v hygienických přenosových systémech, udržujete čisté řezy, zabraňujete kontaminaci nádob a udržujete stroje v chodu bez neustálého utírání.
Faktory ovlivňující tolerance plnicího trysky
Dosažení a udržení extrémně těsné tolerance plnicí trysky vyžaduje kontrolu nad každou fází návrhu, obrábění a provozu. Několik klíčových faktorů určuje, zda může tryska spolehlivě dosahovat přesnosti ±0,005 mm.
Metody obrábění a výrobní přesnost
Cesta k mikro-přesnosti začíná na výrobní lince. Standardní výrobní techniky často nedostačují při tvorbě přesných rozměrů otvorů a ultra hladkých vnitřních povrchů.
- Pokročilé obrábění:The machining and measurement route for a ±0.005 mm feature must be reviewed for its geometry and material. ZSCNC focuses on CNC milling and turning; Swiss turning, micro-EDM and other additional processes are not assumed available.
- Integrita povrchu: Vysoce přesná výroba odstraňuje vnitřní mikro-ostříky a povrchové vady, které způsobují turbulence kapaliny nebo nerovnoměrné proudění.
- Vnitřní geometrie: Přísné kontrolní procesy udržují interní průměru trysky a mezera vůle přesné napříč celými výrobními dávkami.
Když vyrábíme přesně navržené složky plnicího stroje, důsledná kontrola kvality zajišťuje, že každá součást odpovídá kritickým rozměrovým specifikacím.
Výběr materiálu a tepelné roztažení
Chování materiálu při teplotě a mechanickém namáhání přímo ovlivňuje dlouhodobou rozměrovou stabilitu. Tryska přesně obráběná při pokojové teplotě může ztratit své tolerance, pokud tepelné roztažení změní její vnitřní rozměry během provozu.
- Řízení tepelného roztažení: Materiály s nízkými koeficienty tepelného roztažení—jako je nerezová ocel 316L, wolframové karbidy nebo keramika—zabraňují posunu rozměrů.
- Toleranční odolnost sterilizace: Materiály s nízkým roztahem odolávají cyklům vysokoteplotního čištění na místě (CIP) a parního čištění na místě (SIP) bez deformací.
- Odolnost proti opotřebení: Ztvrdlé materiály odolávají abrazivnímu opotřebení, zachovávají původní geometrii otvoru při milionových cyklech dávkování.
Volba správného výběr průmyslových materiálů zaručuje, že vaše plnicí tryska si udrží svou strukturální integritu a přesné tolerance v průběhu času.
Vlastnosti kapaliny, viskozita a provozní tlak
Fyzikální vlastnosti kapaliny, která je dávkována, určují, jak citlivý je váš proces na drobné odchylky tolerancí.
- Vysokoviskózní kapaliny: Tlustší kapaliny vyžadují zvýšené tlakové linie, což zveličuje jakékoli vnitřní chyby obrábění nebo odchylky v průměru.
- Konzistence poklesu tlaku: Přesné průměry otvorů udržují tlak v linii stabilní, eliminují neočekávané nárazy toku nebo objemové poklesy.
- Produkty citlivé na shear: Hladké, vysoce přesné vnitřní kanály snižují shear stres, chrání jemné biologické kapaliny, emulze a chemické formulace.
Kdy je potřeba tolerance ±0,005 mm?
A ±0.005 mm requirement should be specified only where the tolerance analysis and functional design justify it. Small-dose applications do not automatically require the same tolerance on every nozzle dimension.
Farmaceutické a lékařské mikro-dávkování
Ve farmaceutickém plnění je přesnost dávkování nezpochybnitelná. Plnění lahviček, jehel nebo ampulí s aktivními složkami nebo vakcínami vyžaduje přesné mikro-dávkování.
- Žádná rezerva pro chybu: Mikroskopická odchylka v průměru trysky přímo mění rychlost a objem kapaliny.
- Soulad s předpisy:Dimensional accuracy alone does not establish dosing accuracy or regulatory compliance. Validate the nozzle, fluid, valve, control system and cleaning process for the intended application.
Zapouzdření polovodičů a elektroniky
Rozlévání lepidel, vodivých past a zapouzdřovacích materiálů podložky na mikroprocesory a desky plošných spojů nezanechává prostor pro nepečlivý tok.
- Těsné montážní vůle: Moderní elektronika má mikroskopické mezery, které vyžadují přesné umístění kapaliny.
- Prevence vad: Přesná geometrie trysky zabraňuje spojování kapalin, zkratům a zachytávání vzduchu během montáže vysoce hustých komponentů.
Automatické balicí linky s vysokou rychlostí
Při provozu automatických plnicích linek s tisíci jednotkami za hodinu se malé hydraulické odchylky rychle násobí.
- Minimalizace prostojů: V prostředí s vysokou poptávkou obalovém průmyslu, udržují jednotné rozměry trysky proud kapaliny přímý a předvídatelný.
- Čisté řezy: Ultra-těsné tolerance zastavují tvorbu vláken a kapání mezi plněními, udržují těsnění čisté a dopravníky běží nepřetržitě.
Vysokohodnotné dávkování chemikálií a kosmetiky
Distribuce prémiových položek, jako jsou luxusní parfémy, koncentrované séra nebo vzácné chemické reagencie, činí materiálový výnos hlavním obchodním prioritou.
- Řízení nákladů: Přelití i o zlomek kapky snižuje ziskovost u produktů s vysokou marží.
- Opakovatelné průtokové rychlosti: Použití vysoce přesných trysek vytvořených spolehlivým získáváním komponentů pro balicí stroje zajišťuje přísnou objemovou kontrolu, zachovávající zisky napříč miliony plnících cyklů.
Výhody vysoce přesných trysek na plnění s tolerancí ±0,005 mm
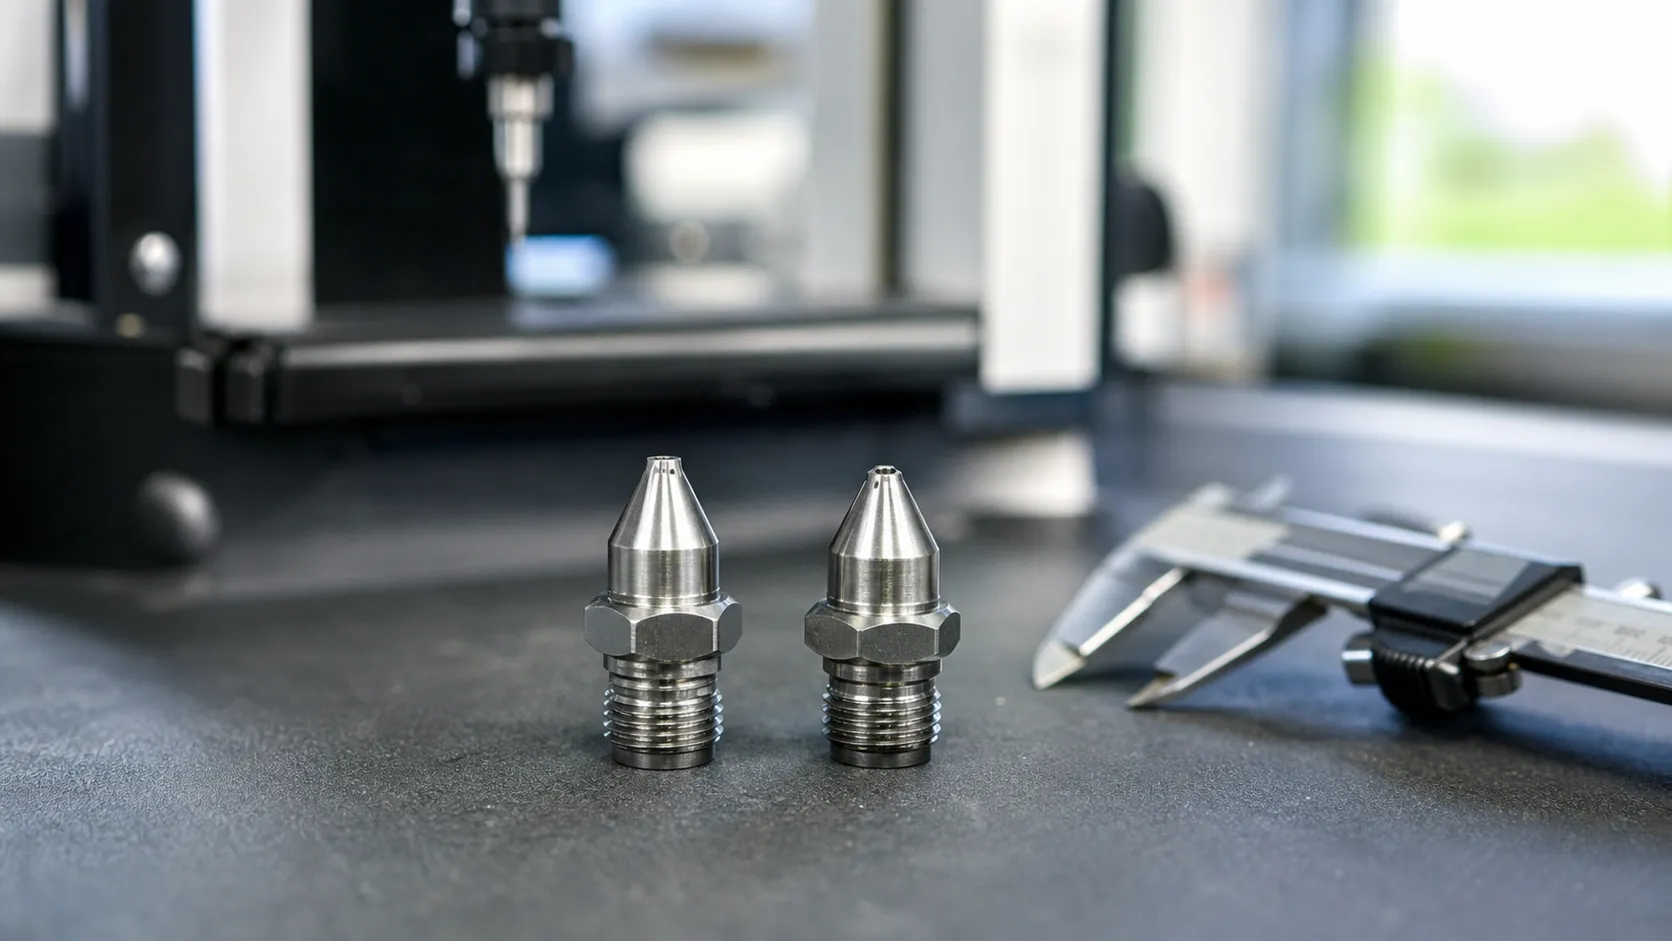
Udržení tolerance plnicí tryskyto ±0.005 mm on selected dimensions requires technical review. Dimensional control supports the approved design; dispensing accuracy, product quality and service life require application validation.
Vynikající stabilita průtokové rychlosti
Když každá tryska nebo otvor udržuje přesně průměru trysky, zmizí fluidní dynamické odchylky napříč vícestopými plnicími systémy. Vidím, jak klientské linky dosahují bezkonkurenční opakovatelnosti, jakmile si nastaví tuto úroveň dimenzionální přesnost.
| Funkce | Standardní tolerance (±0,05 mm) | Přesnostní tolerance (±0,005 mm) |
|---|---|---|
| Odchylka průtokové rychlosti | Proměnlivá napříč hlavami | Téměř nulová odchylka |
| Objemová výtěžnost | Vyšší chyba měření | Maximální výtěžnost surového materiálu |
| Tlaková rovnováha | Vyžaduje časté nastavování | Samobalancované kapalné linky |
Odstranění turbulence a zachytávání vzduchových bublin
Nepravidelné vnitřní geometrie nebo mírné posuny v mezera vůle vytvářejí mikro-turbulence uvnitř cesty kapaliny. Přesná výroba zaručuje ultra hladké povrchy trubek, které udržují tok laminar.
- Kontrola laminárního toku: Zabraňuje tření kapaliny během cyklů vysokorychlostního dávkování.
- Nulové zachytávání bublin: Eliminuje tvorbu vzduchových kapes u citlivých farmaceutik a optických lepidel.
- Bezkapkový vypínací mechanismus: Poskytuje čisté přerušení kapaliny bez tvorby vláken nebo zbytků.
Vylepšená odolnost proti opotřebení a dlouhověkost součástí
Nadměrný tření a turbulence toku opotřebovávají vnitřní povrchy nerovnoměrně. Kombinací přesného obrábění s těsnými tolerancemi s prémiovými slitiny vyrábíme vysoce výkonné spotřební díly Vyrobeno tak, aby odolávalo nepřetržitým abrazivním kalům bez ztráty kalibrace.
- Dlouhá provozní životnost: Minimalizuje degradaci vrtání při nepřetržitém tlaku.
- Nižší prostoje: Snižuje frekvenci výměny trysky na automatizovaných balicích linkách.
- Konzistentní kvalita dávkování: Udržuje přísné limity dávkování přes miliony cyklů.
Jak vybrat a udržovat vysokotolerance plnící trysky
Hodnocení požadavků na dávkování versus náklady na obrábění
Při navrhování vlastních komponentů pro manipulaci s kapalinami je klíčové vyvážit výkon s rozpočtem. Stanovení přísné tolerance plnící trysky, například ±0,005 mm když standardní tolerance fungují pouze zvyšuje výrobní náklady bez skutečné přidané hodnoty.
- Standardní objemy kapalin: Střední tolerance udržují náklady nízké při splnění cílů výtěžnosti.
- Mikro-dávkování a média s vysokou hodnotou: Požadavky přesného obrábění s těsnými tolerancemi k zabránění drahému plýtvání kapalinami a zajištění přesného objemového dávkování.
- Rychlost výroby: Automatizované linky s vysokou rychlostí vyžadují přesnost dimenzionální přesnost k zabránění poklesu tlaku a problémům s tryskáním.
Volba odolných materiálů a povlaků
Tryska si udrží svou přísnou toleranci pouze tehdy, pokud materiál odolává stálému toku, abrazivním částicím a náročným mycím cyklům. Správná volba materiálu zajistí, že vnitřní průměru trysky zůstává konstantní přes miliony cyklů.
- Nerezová ocel: Vynikající pro agresivní chemikálie a vysokovýkonné balení. Využití přesně obráběných nerezovou ocel zajišťuje strukturální pevnost a dlouhodobou rozměrovou stabilitu za tlaku.
- PEEK a inženýrské polymery: Perfektní pro citlivé farmaceutické produkty vyžadující nízký tření a biokompatibilitu. Součástky vyrobené z PEEK udržují těsné mezera vůle zatímco odolávají agresivním rozpouštědlům.
- Povrchové nátěry: DLC (diamantově podobný uhlík) nebo TiN povlaky snižují tření a prodlužují životnost nástrojů při dávkování abrazivních kalů.
Praktiky inspekce, kalibrace a čištění
Udržování plnících trysek v provozu na špičkové úrovni přesná výroba vyžaduje přísné kontrolní protokoly kvality. Malé usazeniny nebo drobné opotřebení rychle mění tokové dynamiky.
| Akce | Hlavní cíl | Doporučené nástroje / metody |
|---|---|---|
| Kontrola | Ověřte opotřebení vnitřního průměru a mezera při sestavování | Optický srovnávač, měřidlo go-no-go |
| Kalibrace | Potvrďte přesnost toku a opakovatelnost velikosti dávky | Analytické váhy na mikrogramy |
| Čištění | Čisté hromadění kapaliny bez poškrábání přesného vnitřního otvoru | Ultrazvukové čisticí lázně, měkké nekovové vatové tyčinky |