Neúplný výkres může vést k rozdílům v nabídce, přepracování obrábění nebo problémům s montáží při zajišťování zakázkových výplňových ventilových trubek.
Definování vašeho specifikací výplňové ventilové trubky vyžaduje jasnou dohodu o průměrech kontaktu těsnění, funkčních délkách, datumech odchylky a povrchové úpravě před výrobou.
Tento průvodce vysvětluje, které detaily výkresu a inspekce je třeba potvrdit před nabídkou, schválením vzorku a opakovanými objednávkami. Návrhář zařízení zůstává odpovědný za ověření výkonu sestaveného ventilu.
Začněte s spojovacími rozhraními a aktuální revizí výkresu.
Definujte průměr kontaktu těsnění a pracovní délku
Přesné specifikací výplňové ventilové trubky začněte definováním průměru kontaktu těsnění a axiální délky specifikovaného kontaktního povrchu. Tato pracovní délka je vlastností dílu; zdvih je vzdálenost, kterou se trubka pohybuje ve složeném ventilu. Tyto parametry specifikujte samostatně.
Výkres by měl identifikovat těsnící plochu, vodicí pouzdro, ramena a příslušné montážní polohy. Jejich rozměry a limity závisí na spojovacích součástech a provozních podmínkách:
| Parametr | Kritická vlastnost | Provozní dopad |
|---|---|---|
| Průměr kontaktu těsnění | Kruhová těsnící plocha s určenou tolerancí průměru | Definuje spojovací velikost pro vybraný design těsnění; zkontrolujte ji s specifikacemi těsnění a těsnícího pouzdra. |
| Pracovní délka kontaktu těsnění | Axiální rozsah specifikované kontaktní plochy těsnění | Definuje povrch dostupný pro kontakt těsnění v rámci zamýšleného rozsahu pohybu. |
| Zdvih sestavy | Cesta mezi určenými polohami ventilu | Definujte odděleně od délky části a potvrďte provozní dráhu s návrhářem ventilu. |
| Poloměry přechodů | Spojené ramena mezi průměry pístků | Definuje přechody ramen a vůle; potvrďte poloměry vůči spojovacímu sestavení. |
Identifikujte spojovací těsnění a vodítko
Identifikujte spojovací těsnění, těsnicí kroužek a vodicí pouzdro před přiřazením tolerancí pístku. Tolerance, kombinace materiálů, pohyb, teplota a čistící podmínky ovlivňují revizi návrhu.
- Výběr dynamického těsnění: Identifikujte typ a materiál těsnění, například PTFE, EPDM nebo FKM, a získejte požadavky dodavatele těsnění platné pro kontaktní plochu těsnění pístku ventilu. Nevybírejte rozměry pouze podle názvu materiálu.
- Vzdálenosti pouzder: Uveďte limity průchozího otvoru vodicího pouzdra a ložiska pístku, výslednou vůli a relevantní provozní podmínky. Ani nejmenší vůle ani nejpřesnější tolerance nejsou automaticky vhodné.
- Párování materiálů: Uveďte slitinu a spojovací materiály požadované návrhem. AISI 316L samo o sobě nezaručuje shodu s potravinářskými normami nebo kompatibilitu s každou čistící chemikálií; potvrďte platné požadavky samostatně.
Vyřešte chybějící požadavky na přesnost před nabídkou
Vyřešte chybějící požadavky na rozhraní s OEM před konečnou nabídkou a výrobou. Opotřebovaný vzorek může poskytnout kontext, ale neměl by nahrazovat schválené nominální rozměry a limity přijetí:
- Limity průměru a přesnosti: Uveďte horní a dolní mez velikosti nebo specifikovanou třídu tolerance hřídele. ISO h6, h7 a f7 jsou třídy tolerance hřídele, nikoli příklady bilaterálních plus/minus tolerancí. Vyberte třídu podle požadavků spojovacího prvku; nepoužívejte jednu třídu pro všechny těsnicí plochy.
- Zápichy pro náběh: Definujte umístění vstupu, úhel, délku a podmínky hrany podle pokynů vybraného dodavatele těsnění a výkresu OEM. Vyhněte se aplikaci jednoho zkosení na každý konec tyče.
- Mezní hodnoty zdvihu: Identifikujte relevantní sestavovací polohy, dráhu a dorazy na sestavovacím výkresu. Potvrďte zamýšlený kontakt sedla a vůle s návrhářem ventilu.
Specifikujte referenční bod odchylky a kontrolní nastavení
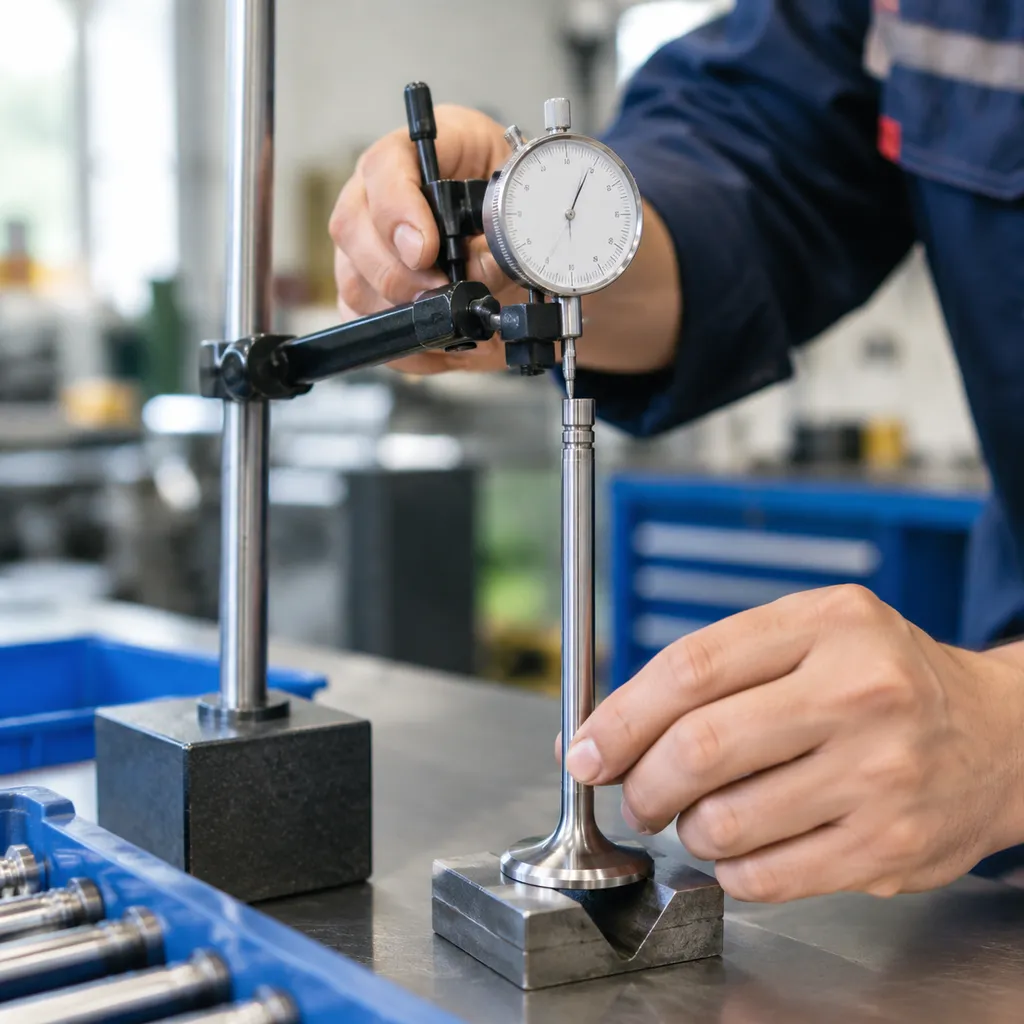
Požadavky na odchylku vyžadují stanovenou referenční osu a kontrolovaný povrch. OEM by měl vybrat referenční prvek nebo prvky z funkční sestavy a definovat přístupné kontrolní nastavení. Může být vhodný vedený ložiskový váleček, ale není to univerzální volba. Pro širší kontext sestavy viz jak geometrije ventilu a těsnění ovlivňuje plnění protitlakem.
Rozlišujte kruhovou odchylku od celkové odchylky
Kruhová odchylka a celková odchylka popisují různé kontroly. Pro radiální kontrolu válcového povrchu:
- Kruhová odchylka (jedna šipka): Omezí odchylku u každého jednotlivého kruhového průřezu při otáčení dílu kolem referenční osy. Neaplikuje se jedna společná zóna přes celou délku válcového povrchu.
- Celková odchylka (dvojitá šipka): Omezí odchylku celého specifikovaného válcového povrchu při otáčení dílu kolem referenční osy. Návrhář vybírá kontrolu a toleranci podle funkce; celková odchylka není výchozí požadavek pro každý těsnící nebo vodicí povrch.
| Funkce | Požadavek na výkres | Dohoda o kontrole |
|---|---|---|
| Vedené ložisko | OEM definovaná kontrola a tolerance vzhledem ke specifikované referenční ose | Potvrďte podpůrné prvky referenční osy a pokrytí měření |
| Kontaktní plocha těsnění | Specifikujte kruhovou nebo celkovou odchylku tam, kde je to požadováno návrhem | Zaznamenejte kontrolovanou délku a místa měření |
| Hlava průtoku | Definujte relevantní geometrii a vztah referenčního bodu | Dohodněte přístupné body měření a akceptační limity |
Dohodněte, jak bude kontrolována vzorová součást schválení
Před schválením vzorku dohodněte, jak bude stanoven specifikovaný referenční bod, které povrchy budou kontrolovány a jaké hodnoty budou hlášeny. Různé podpory, metody zarovnání nebo pokrytí vzorkování mohou vést k výsledkům, které nejsou přímo srovnatelné.
- Metoda montáže: Dohodněte podpory nebo přípravky používané k stanovení specifikovaného referenčního bodu. Středové podpory, V-bloky a svěrky nejsou automaticky zaměnitelné; potvrďte vhodnost a chybu nastavení pro díl a kontrolu.
- Pozice sondy: Definujte přesné lineární vzdálenosti podél tyče, kde se dotýká ukazatel otáčkoměru.
- Data z inspekční zprávy: Dohodněte pokrytí zprávy, měřená místa, vzorkování a kritéria přijetí před nabídkou. Potvrďte, zda jsou požadovány zaznamenané hodnoty ukazatele nebo jiná metoda inspekce, a zvlášť potvrďte dostupnou dokumentaci materiálu. Výchozí není zahrnut žádný polární záznam nebo certifikát.
Potvrďte požadavky na povrchovou úpravu a hrany
Textura povrchu a stav hran by měly být specifikovány pro vybraný těsnící a vodicí systém. Vyznačte funkční oblasti a určete, zda požadavky platí po obrábění nebo po všech dohodnutých dokončovacích operacích. Povrchová úprava sama o sobě nezajišťuje těsnost proti úniku.
Vyznačte funkční oblasti a fáze dokončování
Ne každý povrch potřebuje stejnou úpravu. Vyznačte funkční zóny na výkresu a potvrďte jakékoli požadované broušení, leštění nebo jiné sekundární operace během posouzení proveditelnosti. Tyto operace nejsou automaticky zahrnuty v standardní nabídce CNC.
- Dynamické těsnící plochy: Použijte požadavky na texturu pro vybraný těsnící prostředek, včetně dalších parametrů nebo vrstev, pokud jsou specifikovány. Nejnižší možné Ra není automaticky nejlepší volbou.
- Sekce vodicích ploch: Definujte povrchovou úpravu na základě průvodního materiálu, vůle a podmínek mazání.
- Montážní tělesa, která nejsou vystavena kontaktu s kapalinou: Používejte výkresové požadavky odpovídající funkcím upínání a vůle.
Používání správného povrchového finishe pro těsnící a kluzné součásti vyžaduje posouzení těsnicího systému a provozních podmínek i drsnosti.
| Oblast vřetene ventilu | Požadavek na povrchovou úpravu | Fáze finální kontroly |
|---|---|---|
| Kontaktní plocha těsnění | Hodnota Ra specifická pro těsnění a jakékoli další požadavky na texturu nebo směr stopy obrábění | Po všech stanovených dokončovacích operacích |
| Pouzdro / vodicí čep | Povrchová úprava dohodnutá pro vodicí materiál, lícování a mazání | V případě potřeby potvrdit konečný průměr a texturu |
| Vůle tělesa / závitu | Požadavky výkresu pro netěsnicí funkci | Kontrolovat podle dohodnutého výkresu a plánu odběru vzorků |
Chraňte náběhové hrany těsnění a dokončené povrchy
Otřepy a poškozené náběhové hrany mohou při montáži těsnění naříznout. Definujte požadavky na kontrolovatelnost hran a chraňte dokončené povrchy:
- Zápichy pro náběh: Uveďte úhel zkosení, délku, odjehlování hran nebo rádius podle výkresu OEM a vybraných požadavků na montáž těsnění. Tyto podrobnosti potvrďte, namísto použití univerzálního úhlu nebo minimálního rádiusu.
- Zápichy a drážky pro pojistné kroužky: Definujte přípustnost otřepů a přístup pro kontrolu, zejména tam, kde těsnění při montáži přecházejí přes drážky. V případě potřeby dohodněte požadavky na zvětšení.
- Ochrana při manipulaci: Dohodněte použití jednotlivých návleků, přepážek nebo jiných obalů vhodných pro dokončené povrchy. Zkontrolujte stopy po manipulaci oproti dohodnutým kritériím přijatelnosti; posuďte poškození podle místa a závažnosti.
Použijte kontrolní seznam opakovaného objednání RFQ
Opakovaná objednávka by měla odkazovat na schválenou revizi výkresu a dohodnuté požadavky na kontrolu. Kontrolní seznam pomáhá udržovat konzistenci specifikací výplňové ventilové trubky, ale schválení vzorku nezaručuje identický sestavený výkon za všech provozních podmínek.
Než vydáte novou objednávku nebo předložíte RFQ na obrábění pro opakované série, ověřte, že vaše dokumentace uzamyká tyto kritické parametry:
- Výkres a referenční díl: Uveďte číslo dílu, aktuální revizi 2D výkresu, odpovídající 3D model a schválenou referenci vzorku, pokud je to relevantní.
- Množství a dodání: Uveďte zkušební množství, množství na vydání, odhadovanou roční poptávku a požadovaný harmonogram dodávek.
- Certifikace materiálu: Potvrďte specifikovanou slitinu a jakékoli požadované certifikáty materiálu, sledovatelnost tepla nebo dokumenty o shodě. Dohodněte dostupnost a rozsah před objednáním; samotná třída materiálu není certifikátem shody.
- Dimenzionální základna: Znovu potvrďte průměr tyče, celkovou pracovní délku a tolerance zdvihu proti hlavnímu výrobnímu výkresu.
- Geometrie rozhraní těsnění: Ověřte hloubku drážky, přechodové poloměry a náběhové zkosení tam, kde sedí spojovací O-kroužky nebo dynamické těsnění.
- Ověření povrchové úpravy: Uveďte cílovou drsnost (Ra) jak pro mokrou dráhu, tak pro dynamické kluzné zóny, aby se zabránilo mikro-abrasi na kontaktních těsněních.
- Protokol kontroly: Zajistěte, že metoda ověření odchylky, referenční body a vzorkovací sazby jsou jasně uvedeny z předchozích schválených sérií.
- Ochranné balení: Vyžadujte speciální obal nebo oddělovací vložku k ochraně kritických okrajů těsnění a přesně opracovaných povrchů během přepravy.
Zaznamenejte schválené referenční vzorky a jakékoli změny v výkresu, těsnění nebo plánu inspekce. Kompletní dokumentace podporuje srovnání nabídek a konzistenci opakovaných objednávek; montážní přesnost a výkon stále vyžadují ověření vlastníka zařízení.
Požadavek na revizi na základě výkresu
ZSCNC provádí kontrolu zákaznických výkresů pro CNC frézování a soustružení v našem obráběcím závodě ve Wuxi. Před naceněním zakázkových plnících ventilových tyčí objasňujeme výrobní požadavky, chybějící rozměry a dohodnutý rozsah inspekce. OEM si ponechává odpovědnost za výběr těsnění, návrh ventilu a výkon sestavy.
Během revize výkresu diskutujeme s vašimi inženýrskými a nákupními týmy následující požadavky:
- Ověření referenčního bodu datumu: Potvrďte stanovené geometrické kontroly, referenční prvky a přístup k inspekci. Požádejte návrháře, aby vyřešil nejasné označení, místo aby nahradil jinou kontrolu.
- Geometrie těsnicího pouzdra a rozhraní: Zkontrolujte, zda kontaktní zóny těsnění, drážky a vstupní hrany mají jasně stanovené rozměry a požadavky na povrchovou úpravu od OEM nebo vybraného dodavatele těsnění.
- Kompatibilita tolerancí: Zkontrolujte dostupné limity spojovacích dílů a objasněte chybějící informace o přesnosti. Náš přehled jak vliv tolerančního skládání ovlivňuje správnost dílů při změně balení vysvětluje širší princip; OEM potvrzuje přijetí sestavy ventilu.
- Poznámky k materiálu a ošetření: Potvrďte specifikovanou slitinu, ošetření a fázi finální inspekce. Vlastník zařízení potvrzuje vhodnost pro vystavení produktu, chemikálie pro čištění na místě (CIP), teploty a cykly.
| Revize parametrů | Na co se zaměřujeme | Proč je to důležité |
|---|---|---|
| Referenční bod odchylky tyče | Specifikované datumové vlastnosti a dohodnutá konfigurace | Podporuje srovnatelné výsledky inspekce mezi zařízeními |
| Označení povrchového vzhledu | Ra hodnoty označené přímo na kontaktních zónách těsnění | Definuje požadavek na texturu na funkčním povrchu |
| Rádiusy zkosení | Odstraněné otupené, smíšené hrany na vstupních cestách | Pomáhá snižovat poškození těsnění během montáže |
Zašlete revizi výkresu, materiál, zkušební množství, množství na vydání, odhadovanou roční poptávku a harmonogram dodávek pro posouzení proveditelnosti. Viz náš komponenty protiváhy pro plnění a širší rozsah dílů plnících strojů. Cena, dodací lhůta, sekundární povrchové úpravy a inspekční dokumenty následují potvrzenou nabídku; výkon sestaveného ventilu je ověřován vlastníkem zařízení.
Související zdroje
- KEYENCE: Tolerance odchylky — kruhová a celková odchylka
- Trelleborg: Hydraulická těsnění — Lineární (specifické pokyny pro těsnění podle aplikace)
Tyto odkazy vysvětlují obecné principy měření a těsnění. Neustanovují univerzální toleranci na tyč ventilu plnícího nebo nezaručují hotový ventil.